
Какво всъщност прави винтовият варел
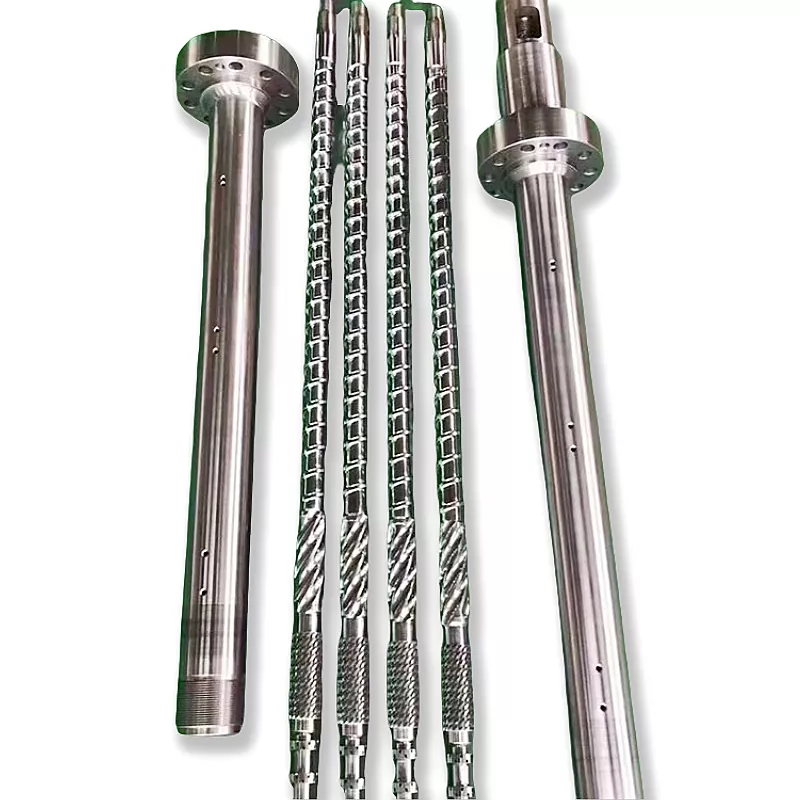
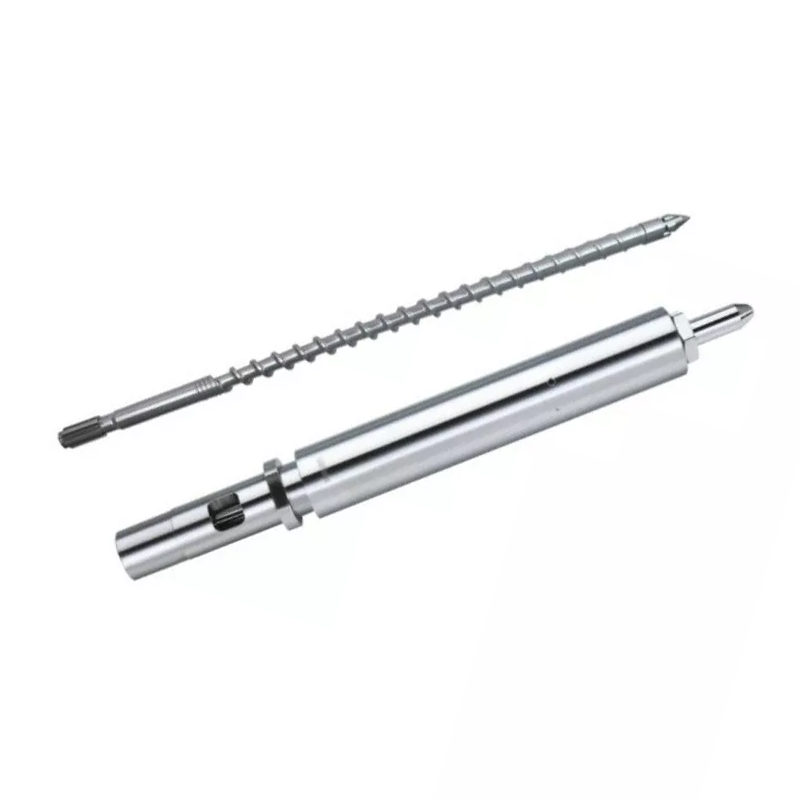
Винтът и цевта работят като съвпадаща двойка. Ето последователността на всеки цикъл:
- Хранене— Пластмасови пелети падат от бункера в зоната за подаване.
- Топене— Въртящият се винт генерира топлина на срязване. В комбинация с нагреватели за варели, пелетите се топят и компресират.
- Измерване— Стопилката става еднородна по температура и налягане преди инжектиране.
- Инжектиране— Винтът се движи напред като бутало, избутвайки разтопената пластмаса във формата.
Всяка променлива на дизайна - геометрия, пропорции на зони, повърхностна обработка - влияе върху това колко добре се изпълняват тези четири стъпки. Несъответствието във всеки един от тях се проявява като производствен проблем.
Решение 1: Съотношение L/D
Съотношението L/D (дължината на винта, разделена на неговия диаметър) е най-важното число в спецификационния лист. Той контролира времето на престой, качеството на смесване и разпределението на топлината.Повечето приложения за леене под налягане с общо предназначение използват 20:1.
| смола | Препоръчително L/D |
|---|---|
| PP, PE, PS (стандарт) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (чувствителен към топлина) | 16:1 – 20:1 |
| PET | 20:1 – 22:1 |
| Найлон (PA) | 18:1 – 20:1 |
| GF-подсилени материали | 20:1 – 24:1 |
Решение 2: Коефициент на компресия
Коефициентът на компресия (CR) измерва доколко шнековият канал се стеснява от зоната на подаване към зоната на дозиране. По-високият CR компресира стопилката по-агресивно - добре за аморфни смоли, които омекват постепенно. По-ниският CR е по-нежен, което е това, от което се нуждаете за чувствителни на топлина или материали с пълнеж от влакна.
| смола | Съотношение на компресия |
|---|---|
| ABS, PC, PMMA (аморфен) | 3,0 – 3,5:1 |
| PP, PE, найлон (полукристален) | 2,5 – 3,0:1 |
| PVC | 2,0 – 2,5:1 |
| PET | 2,3 – 2,6:1 |
| GF-подсилен (≥15%) | 2,0 – 2,5:1 |
Решение 3: Пропорции на зоните
Стандартен инжекционен винт разделя на три зони. Пропорцията на всяка зона има толкова голямо значение, колкото общият L/D.
- Зона на захранване (L1):Дълбоки канали, които приемат твърди пелети от бункера. По-дълъг = по-голям пропускателен капацитет.
- Зона на компресия (L2):Дълбочината на канала намалява прогресивно. По-голямата част от топенето се случва тук.
- Зона на измерване (L3):Плитки, последователни канали. Осигурява еднаква температура и налягане на стопилката преди инжектиране.
| смола | Подаване (L1) | Компресия (L2) | Измерване (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| PET | 40% | 40% | 20% |
| Найлон (PA) | 35–45% | 35–40% | 20–25% |
| PVC | 35% | 50% | 15% |
Решение 4: Материал на винтовата цев
38CrMoALA — Стандартната базова линия
Винтовете за леене под налягане на Nanhaiya се произвеждат от38CrMoALA легирана стомана, термично обработени и закалени. Този основен материал се справя добре със стандартни термопласти като PE, PP, PS и ABS, с експлоатационен живот приблизително10 000–20 000 часапри нормални работни условия.
Азотиране
Газовото азотиране при 500–560°C образува азотиран слойДебелина 0,5–0,8 ммс твърдост от950–1050 HV (~62 HRC). Това подобрява устойчивостта на износване с 30–40% в сравнение с необработената стомана. Стандарт за повечето приложения за леене под налягане, работещи с материали без пълнеж или с лек пълнеж.

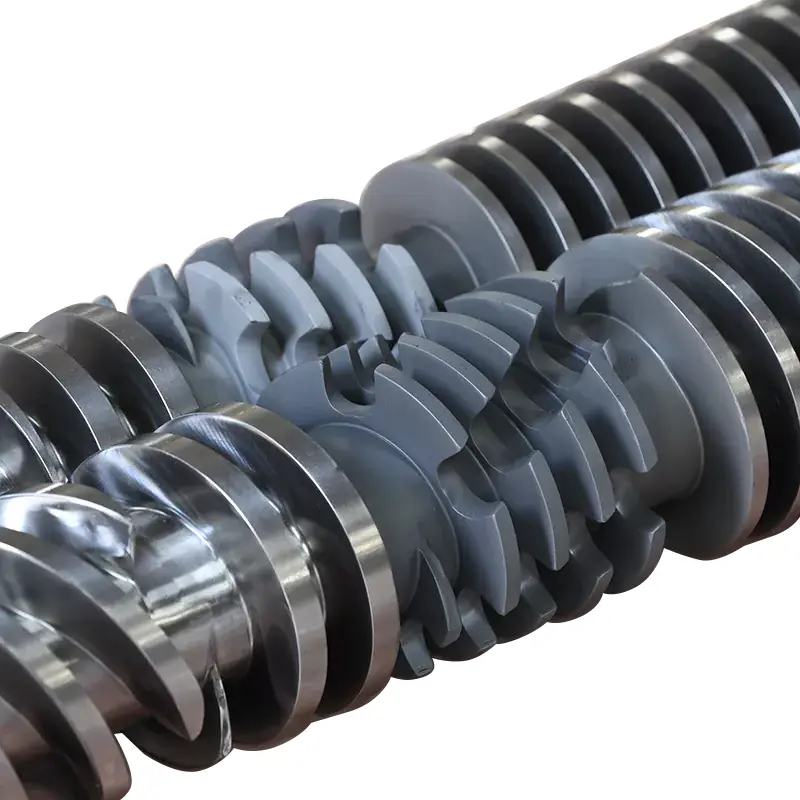
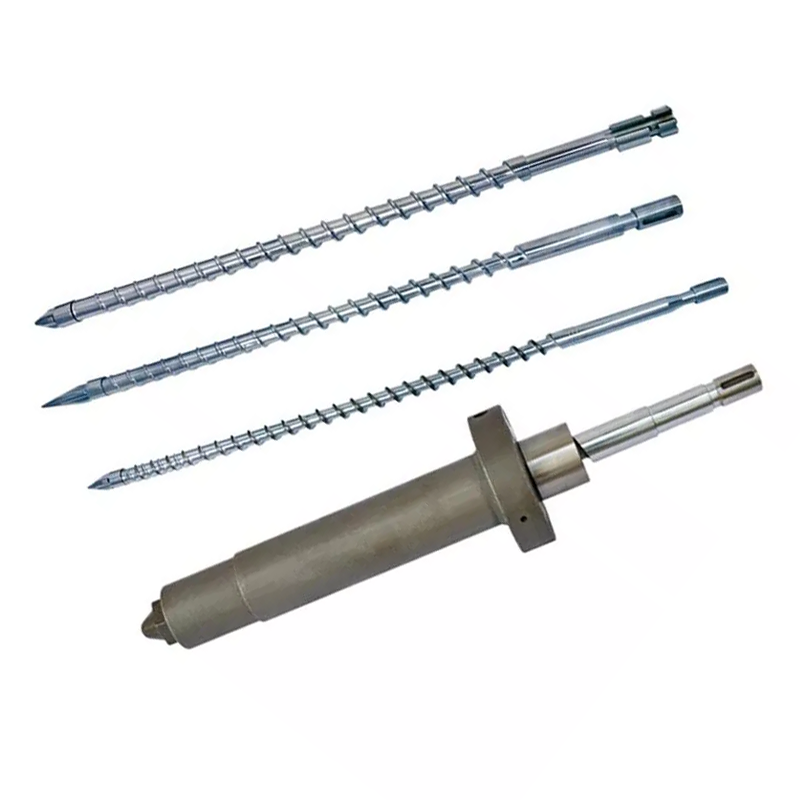
Nanhaiya мутант (рязък) винт за леене под налягане — подходящ за кристални смоли като PP, PE и найлон.
Биметални — за абразивни приложения
Биметалните варели имат високолегирана износоустойчива облицовка, металургично свързана към отвора на цевта. Биметалният процес на Nanhaiya постигатвърдост на вътрешния отвор 62 HRCчрез заваряване със спрей от твърда сплав около зоните с високо износване на вътрешността на цевта.
| Приложение | Материал на винта | Лечение на цевта |
|---|---|---|
| PE, PP, PS (незапълнени) | 38CrMoALA азотиран | Стандартно азотиран |
| ABS, PC, найлон (без пълнеж) | 38CrMoALA азотиран | Стандартно азотиран |
| PA + GF ≤30% | 38CrMoALA, закален + темпериран | Азотирани или биметални |
| GF съдържание 15–50% | Биметални / TC полети | Биметални |
| PVC / корозивни смоли | Устойчива на корозия сплав | Биметални (клас CR) |
| Пълнеж от въглеродни влакна | Волфрамов карбид | TC-пръскан отвор |
Решение 5: Диаметър на винта и размер на удара
Действителният ви удар трябва да е между35% и 70%от максималния капацитет на изстрел на винта. Под 35%, материалът седи в цевта твърде дълго и рискува разграждане. Над 70%, винтът не може да се възстанови достатъчно бързо в рамките на цикъла.
По-долу са общи конфигурации, налични от Nanhaiya:
| Инжекционно количество (g) | Винт Ø × Дължина (mm) | Ø на цевта × дължина (mm) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

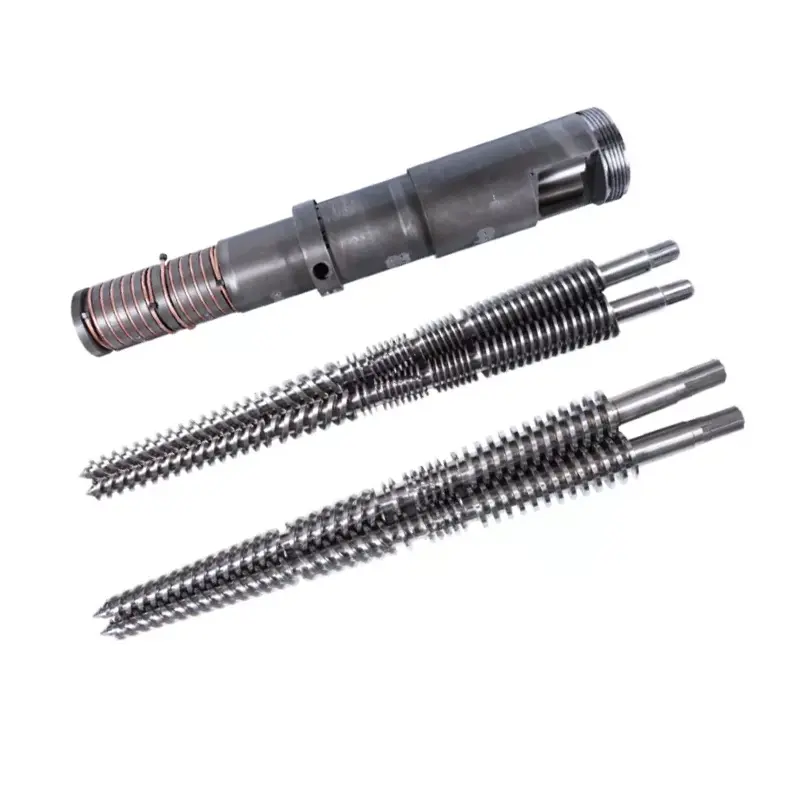
Шнек за постепенно леене под налягане Nanhaiya — по-добър за аморфни смоли като ABS, PC и PMMA.
Предупредителни знаци Текущият ви винт не е подходящ за работа
- Черни петна или следи от изгаряне— Разграждане на материала от прекомерно време на престой или гореща точка. Проверете температурните зони на цевта и хлабината на винтовете.
- Непостоянно тегло на удара— Често износен възвратен клапан или прекомерна хлабина между винта и цевта, което позволява обратен поток.
- Следи от разпръскване по повърхността— Влага или газ в стопилката. Може да означава неадекватно предварително изсушаване или геометрия на винта, която не вентилира правилно.
- Бавно възстановяване / дълъг цикъл— Капацитетът за пластифициране е недостатъчен. Диаметърът на винта вероятно трябва да се увеличи.
- Голям скрап при смяна на цвета— Лошо смесване в дозиращата зона. Maddock или бариерен смесителен елемент, добавен към винта, често решава това.
Какво да кажете на вашия производител, когато поискате оферта
- Марка и модел на машината— или диаметър на отвора и размери на фланеца за нестандартни машини
- Първична смола(и)— включва тип пълнител и процент, ако е приложимо
- Диапазон на размера на изстрела— минимум и максимум в грамове
- Целево време на цикъла
- Текущи проблеми, които се опитвате да разрешите— ако има такива
Получете техническа препоръка от Nanhaiya
Отговаряме в рамките на 12 часа. Нашият инженерен екип може да посочи правилната геометрия на винта, клас на материала и размери за вашата машина и смола — преди да се ангажирате с оферта.