Бавният таймер за възстановяване може да сочи към проблем с захранването, променен процес или износен хардуер. Полезната диагностика ви казва кой и дали всъщност ви коства време за цикъл.
Ако възстановяването на винта за леене под налягане отнема твърде много време, първо се уверете, че забавя цикъла. След това проверете непрекъснатостта на захранването, действителната скорост на шнека, обратното налягане и температурата спрямо стабилен референтен ход. Проверете геометрията и износването, когато тези проверки не обясняват загубата. Сменете компонентите само след идентифициране на ограничителната функция.

Първо установете дали възстановяването е по критичния път на цикъла
Възстановяването на винта е етапът на пластифициране и дозиране: винтът се върти, подготвя следващия изстрел и се прибира, когато стопилката се натрупва пред него. Различно е от инжектирането, когато винтът се движи напред, за да достави този изстрел. Проверете дефиницията на таймера на вашия контролер, особено дали включва забавяне или декомпресия.
Възстановяването често припокрива част от последователността на охлаждане. Неговият ефект върху общото време на цикъл следователно зависи от това кога започва възстановяването и кое действие на машината трябва да изчака да завърши. Прочетете проследяването на последователността, вместо да приемате, че всяка секунда, премахната от възстановяване, премахва секунда от цикъла.
| Продължителност на възстановяването | Изчакайте отвъд прозореца | Какво означава промяната |
|---|---|---|
| 12 секунди | 2 секунди | Възстановяването забавя следващото действие. |
| 9 секунди | 0 секунди | Подобрението за 3-секундно възстановяване премахва 2 секунди чакане. |
| 7 секунди | 0 секунди | Още 2 секунди прекъсване на възстановяването не води до допълнително намаляване на цикъла в този пример. |
Първият ни въпрос е дали машината чака стопяване или просто съобщава число, което искате да намалите. Ако възстановяването вече се вписва удобно в наличния прозорец, ще се съсредоточим върху консистенцията и качеството на топене, преди да препоръчаме винт с по-висока производителност.
За по-широко обяснение на сглобяването вижте нашияводач за винт за шприцоване. Тук целта е по-тясна: установете защо възстановяването се е променило и какво действие подкрепят доказателствата.
Внезапната промяна и постепенният упадък се нуждаят от различни отправни точки
Запазете справка, преди да регулирате машината. Сравнете една и съща степен на смола, съотношение на повторно смилане, настройка на удара, форма и температурни условия. Запишете отделните цикли, както и средната стойност; случайно много бавно възстановяване може да наруши производството дори когато средната стойност изглежда приемлива.
| Наблюдаван модел | Първо проверете | Доказателство, което си струва да бъде записано |
|---|---|---|
| Внезапно увеличение след промяна на материала или рецептата | Форма на захранване, повторно смилане, състояние на сушене и прехвърлени настройки | Партида на материала, съотношение на смесване, състояние на частиците и записи преди/след процеса |
| Прекъсващи бавни цикли с нормални цикли между тях | Прекъсване на захранването, преодоляване и промяна на действителната скорост | Проследяване на възстановяване, активност на зареждащото устройство и действителни обороти в минута за същите цикли |
| Възстановяването се влошава постепенно при стабилен режим | Проверете работните условия, след това проверете износването | Исторически данни за възстановяване и измерени размери на винт/цев |
| Високо натоварване и действителни обороти под командата | Машинно задвижване, ограничение на въртящия момент и термично състояние | Действителни спрямо зададени обороти, тенденция на натоварване и аларми на машината |
| Проблемът започва веднага след смяна на компонент | Идентификация на инсталираната част, размери, геометрия и монтаж | Одобрена ревизия на чертежа, монтирани компоненти и настройки за пускане в експлоатация |
Тези модели определят реда на разследване; нито едно не е доказателство само по себе си. Внезапна повреда с шум, набраздяване или необичайно натоварване изисква незабавно обслужване на машината, дори ако времето първоначално прилича на проблем в процеса.
Уверете се, че пелетите достигат непрекъснато до винта
Пълният бункер не показва, че шнекът се подава. Проверете товарача, спирателния шибър, пътя на материала и охлаждането на захранващото гърло. Потърсете прекъсване, което съвпада с бавните цикли, преди да смените секцията за компресия или да поръчате нов винт.
На Асахи КасейРъководство на Asaclean за свързване на захранващото гърлообяснява как топлината близо до зоната на задната цев може да омекне преждевременно пелетите. Пелетите могат да се слепят и да пречат на преминаването, оставяйки винта без материал, въпреки че смолата остава над него.
Проверете какво се е променило в самата емисия. Различно съотношение на повторно смилане, повече фини или неравномерни частици заслужават внимание. Celanese конкретно свързва качеството на повторно смиланите частици с проблемите на захранването и възстановяването в негоVectra® LCP ръководство за обработка. Неговите препоръки са специфични за материала, но предоставят конкретна причина за записване на състоянието на частиците, а не само името на смолата.
Ако възстановяването се влоши след смяна на повторно шлайфане, ще го сравним с одобрено еталонно захранване, преди да сменим хардуера. Ако старото поведение при възстановяване се върне, проверката на емисията е спечелила приоритет. Този резултат дава на фабриката много по-добра насока от искането за „по-бърз винт“.
Сушенето все още трябва да отговаря на изискванията на доставчика на смола. Не приемайте, че влагата е обяснението за всеки проблем с времето или че приемливото възстановяване доказва, че смолата е достатъчно суха. Обработваемостта и качеството на крайната част се нуждаят от отделни проверки.
Проверете заедно действителната скорост, обратното налягане и температурата на топене
Прочетете действителните RPM, а не само зададената точка
Ако командата е непроменена, но винтът се върти по-бавно, проверете работните ограничения на машината и поведението на задвижването. Препоръка за геометрия не може да разреши необяснима разлика между заявената и предоставената скорост. Запишете действителната скорост през хода на възстановяване, особено там, където започва забавянето.
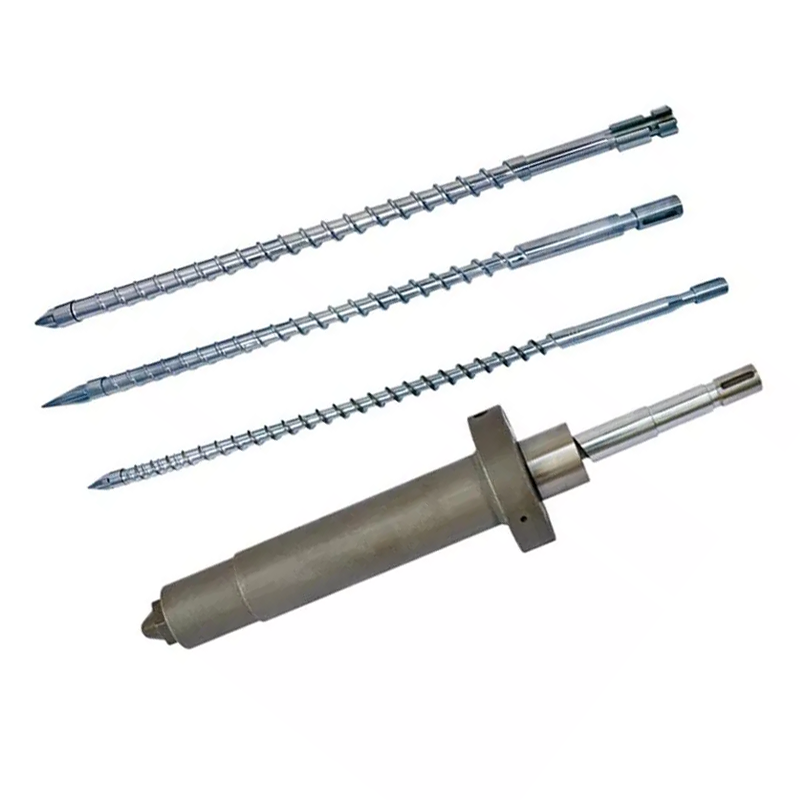
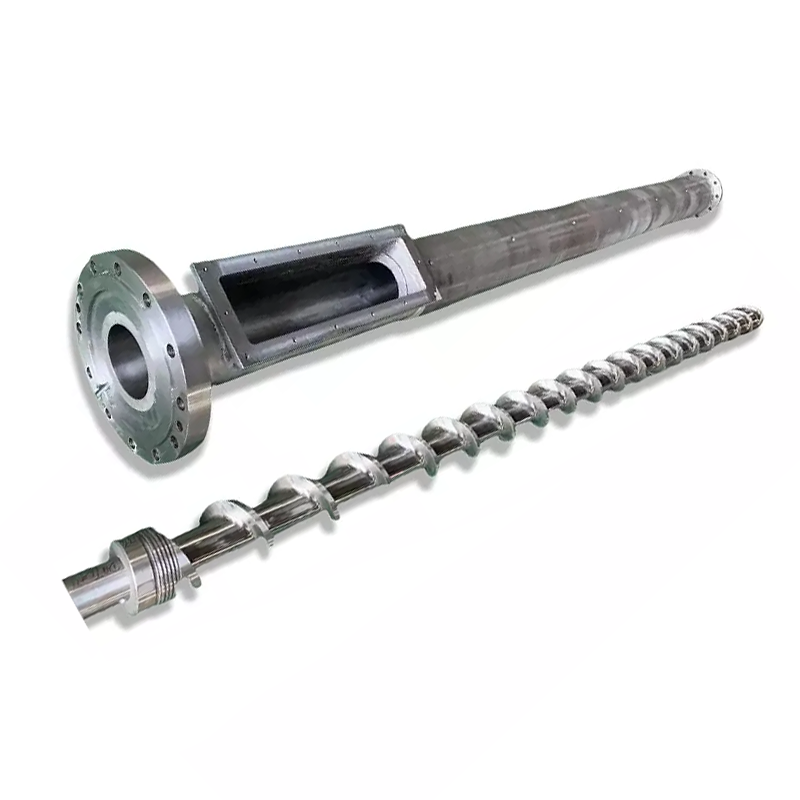
RPM също се нуждае от значение на диаметъра на винта. Нашитегама винтове за леене под наляганевключва диаметри от 30 до 170 mm. Прехвърлянето на настройка за скорост на въртене между различни диаметри променя периферната скорост на повърхността на винта.
Периферна скорост, m/s = π × диаметър, mm × RPM ÷ 60 000
При 100 RPM 40 mm винт има периферна скорост от около 0,209 m/s; 60 mm винт достига около 0,314 m/s. Това са изчислени примери, не се препоръчват настройки или директни изчисления на скоростта на срязване на стопилката.
Използвайте насоките за обработка на действителния клас смола и ограниченията на машината, за да прецените скоростта. Увеличаването на RPM е полезно само ако машината може да го достави и получената стопилка остава приемлива.
Разберете защо обратното налягане е зададено там, където е
Обратното налягане се противопоставя на отдръпването на винта по време на възстановяване и влияе върху това как материалът се пластифицира. Ако е увеличено, за да се коригира проблем със смесването или измерването, намаляването му просто за подобряване на таймера може да възстанови проблема с качеството. Потвърдете дали показаното налягане е хидравлично или специфично пластично налягане, преди да сравнявате машините.
Универсалната препоръка за противоналягане е особено безполезна. За Vectra LCP,Celanese определя минимално обратно налягане, конкретно 5-15 бараи предупреждава за прегряване и повреда на влакната с прекомерно налягане. Това е ръководство за Vectra, а не настройка за копиране в PP, ABS или PC процес.
Проверете стопилката, преди да приемете по-бързата настройка
Зададените точки на варела не описват напълно термичното състояние на стопилката. Следвайте одобрена процедура за измерване на температурата на стопяване, проверете нагревателя и сензорната система и сравнете качеството на частта след контролирана промяна. По-краткото време за възстановяване с обезцветяване, неразтопен материал или по-лоша консистенция не е успешна корекция.
Променете една по една съответна променлива и оставете процеса да се стабилизира. TheРъководство за отстраняване на неизправности на Vectraизползва същия този поетапен подход. Съхранявайте пробния период в рамките на одобрения работен прозорец за материала, който действително изпълнявате.
Отделете износена транспортна секция от изтичащ контролен пръстен
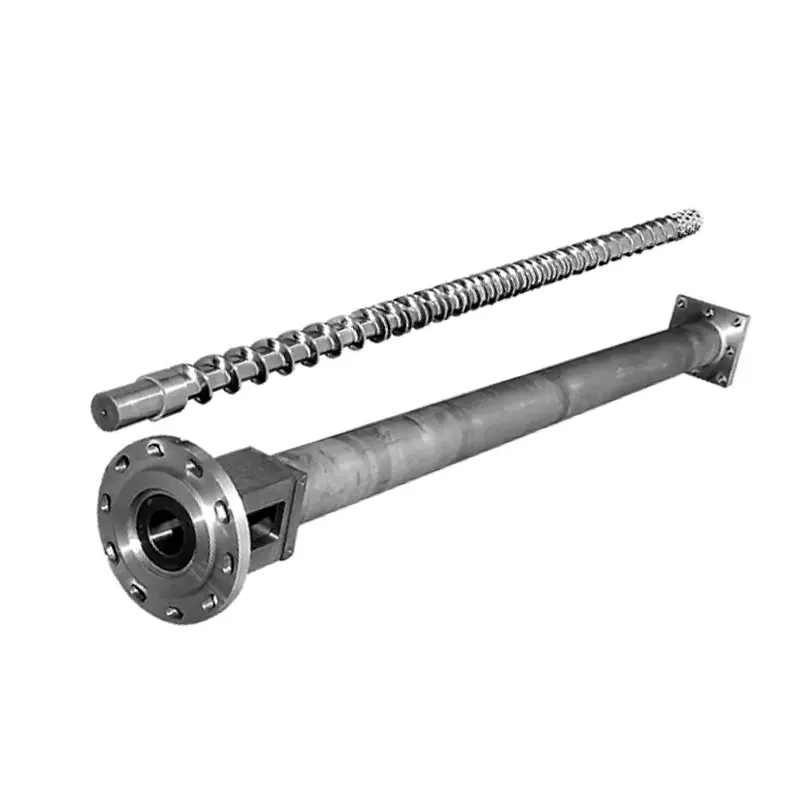
Когато условията на захранване и работа са сравними, но възстановяването продължава да се влошава, състоянието на винта и цевта заслужава проверка. Измерете външния диаметър на полета и отвора на цевта в определени позиции спрямо чертежа или установените граници за проверка. Проверете повърхностните повреди, както и размерите.
Монтажът с винтова предна част се нуждае от различен тест. По време на възстановяване, възвратният клапан позволява на стопилката да се движи напред; по време на инжектиране, той трябва да се запечата срещу обратния поток. Изтичащият клапан може да повлияе на консистенцията на изстрела, но това не означава, че пластифициращата секция на винта е износена.


Ако теглото на възглавницата или изстрела също варира, включете теста на възвратния клапан на производителя на машината в разследването. Нашитеръководство за избор на върха на винтаобхваща по-подробно размерите на пръстена, седалката и съединителните размери.
Не бихме разрешили пълна подмяна на винт и варел само при бавен таймер. Обратно, нов винт не трябва да влиза в износен варел, без да се провери полученото прилягане. Поискайте отчет за размерите, който идентифицира позициите на измерване и границите на износване, използвани за достигане на препоръката.
Кога различен дизайн на винта има смисъл?
Прегледът на дизайна става полезен, когато текущата геометрия не може да изпълни предвиденото задължение в рамките на приемливи работни условия. Това може да последва смяна на смола, изискване за по-голям изстрел или по-кратък наличен прозорец за възстановяване. Съхранявайте го отделно от възстановяването на предишен успешен процес, който просто се е влошил.
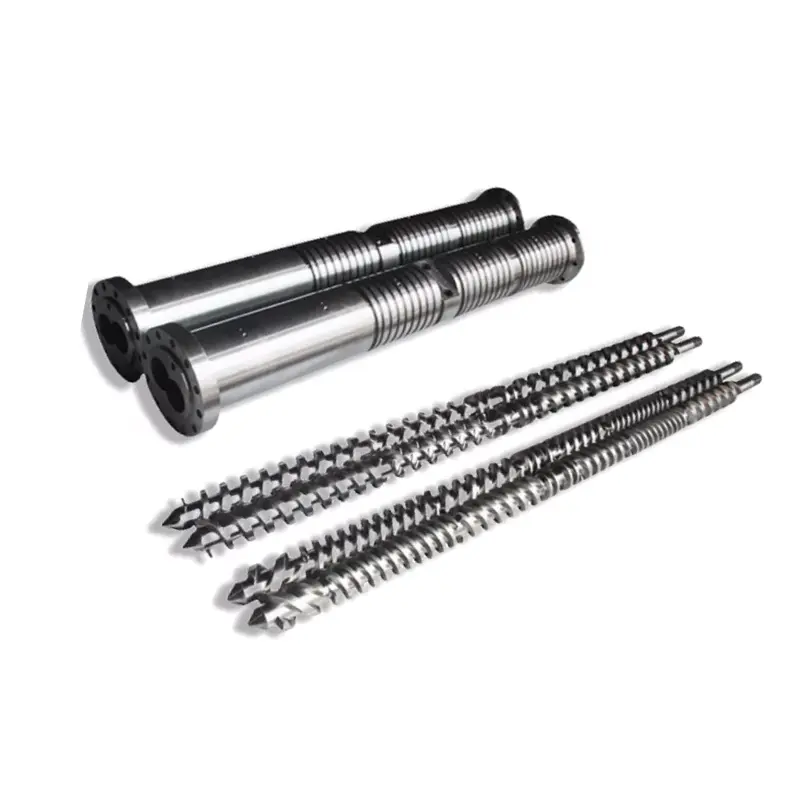
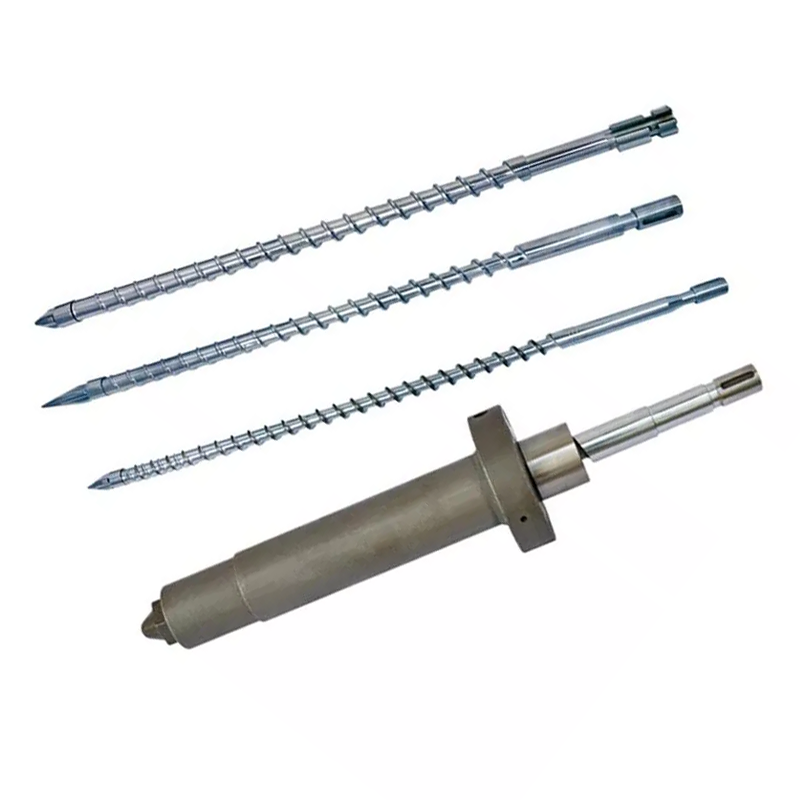
Нашите две фамилии продукти за инжекционни винтове илюстрират подходящ избор на дизайн:
| Nanhaiya дизайн | Секция за компресиране | Как бихме го използвали в ревюто |
|---|---|---|
| Винт за постепенно шприцване | Обикновено 40%-60% от общата дължина на винта, приблизително 50% в описанието на продукта | По-дълго, постепенно намаляване на дълбочината на канала за задачи, които изискват контролирана пластификация. Оценете точната смола, изстрел и термично поведение. |
| Шнек за леене под налягане Mutant(дизайн с рязка компресия) | Приблизително 5%-15% от общата дължина на винта | По-кратък преход с по-рязко намаляване на дълбочината на канала. Оценете натоварването на топене и топлинната еднородност, преди да го изберете, за да се справите с ограничението на капацитета. |
Нашият постепенен дизайн обхваща приложения, включително PS, PC и ABS; семейството с внезапно компресиране включва приложения като PE и PP. Тези продуктови маршрути помагат да започнете дискусията. Те не заместват класа на смола и машинния преглед, особено с пълнители, повторно смилане или взискателна спецификация за качество.

Повърхностната обработка е насочена към износването, а не към блокираното захранващо гърло
И двете семейства продукти използват стомана 38CrMoAlA. Техните продуктови детайлни спецификации включват следните опции за обработка, които принадлежат към дискусията за замяна, когато проверката идентифицира износване:
| Собственост | Стойност на детайлите на продукта | Какво означава за запитването |
|---|---|---|
| Твърдост на азотиране | HV900-1100 | Посочете обработените повърхности и изискванията за проверка. |
| Дълбочина на азотиране | 0,5-0,8 мм | Определете избраното лечение; не правете заключения за експлоатационния живот само от дълбочина. |
| Твърдост на никел-волфрамова сплав | HRC55-62 | Прегледайте сплавта с действителната смола, пълнител и модел на износване. |
| Дълбочина на слоя сплав | 0,8-2,0 мм | Дефинирайте подсилените зони в договорената спецификация на компонента. |
Нашитедетайли на продукта с постепенно завинтванеописват подсилване на уязвими зони с никел-волфрамова сплав. От фабрична гледна точка, ние искаме предложената защита да съответства на измереното износване. По-скъпата повърхност не поправя неадекватното подаване или не установява, че геометрията на винта отговаря на смолата.


Превърнете диагнозата в конкретно действие
Поддържайте препоръката толкова тясна, колкото позволяват доказателствата. Прекъсването на захранването изисква корекция на захранващата система. Команда за скорост, която машината не може да поддържа, извиква преглед на машината. Потвърденото изтичане на клапан изисква оценка на клапана и интерфейса. Измереното износване на шнека или цилиндъра подпомага подмяната на компонент или квалифицирана оценка за обновяване.
Ако възелът е в приемливо състояние, но новото производствено задължение надвишава практическия му пластичен капацитет, изпратете проектното задание. Nanhaiya осигурява персонализиран дизайн на винтове, механична обработка и заваряване със спрей на сплави. Нашитепроизводствено оборудваневключва CNC стругове за детайли с дължина до 6 метра и петосна обработка за сложни полети и фланцови конструкции.

Изпратете записа, който обяснява проблема
- Производител и модел на машината, диаметър на винта, монтажен чертеж и монтирани детайли на върха на винта.
- Степен на смола, натоварване на пълнителя, съотношение на повторно смилане и състояние на частиците.
- Време за възстановяване по цикъл, действителни и зададени обороти в минута, противоналягане с основата на налягането и записи на натоварване или аларми.
- Настройка на изстрела, възглавница, тегло на частта и бегача, температурни записи и наличния прозорец за възстановяване.
- Промените, които вече са тествани, техният ефект върху качеството на частта и всеки доклад за износване на размерите.
За пускане в експлоатация съгласувайте смолата, изстрела, работния прозорец и приемливото качество на частта. След това сравнете повторяемостта на възстановяването и действителното общо време на цикъла. По-бърз изолиран тест за пластифициране е недостатъчен, ако производствената форма все още чака или частите не преминат проверка.

Нуждаете се от предложение за винт или варел за потвърдено ограничение за възстановяване?
Изпратете на Nanhaiya чертежа и оперативния запис, включително какво се е променило и какво трябва да постигне вашата линия. Кажете ни дали възстановявате първоначалното задължение или се подготвяте за различен материал или изискване за цикъл.
Изпратете своя чертеж и данни за процесаВижте винтовете за леене под наляганеОбсъдете в WhatsApp
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Имейл:info@nhyscrew.com
телефон:+86-13505809643| Мобилен:+86-13587082002
Блок C, No. 2 West Section, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang Province, Китай.
Свържете се с Nanhaiya
Често задавани въпроси
Какво е нормалното време за възстановяване на винта за леене под налягане?
Няма универсален номер. Времето за възстановяване зависи от смолата, изискването за изстрел, геометрията на винта, възможностите на машината и работните настройки. Сравнете го с наличното време в действителната последователност на машината и със стабилен референтен цикъл, използващ същия материал и изстрел.
Винаги ли по-бързото възстановяване на винта съкращава времето на цикъла?
Не. Съкращава цикъла само когато незавършеното възстановяване забавя следващото разрешено действие на машината. Ако възстановяването вече приключи в рамките на наличния прозорец на припокриване, ускоряването му може да остави общото време на цикъла непроменено.
Защо винтът се върти, но се прибира много бавно?
Проверете дали смолата достига до винта, дали обратното налягане се е променило и дали действителната скорост на винта съответства на командата. Захранването на мостове, непоследователното повторно смилане, условията на процеса и износените компоненти са възможни клонове за изследване. Въртенето само по себе си не доказва, че винтът пренася достатъчно материал.
Трябва ли да увелича RPM, за да коригирам бавното възстановяване?
Само след проверка на подаването, действителната скорост, обратното налягане и границите на обработка на смолата. Преценете всяка промяна по качеството на стопилката, действителната температура на топене и повторяемостта, както и времето за възстановяване. Не използвайте по-голяма скорост, за да прикриете неразрешен проблем с храненето или износването.
Изтичащият контролен пръстен доказва ли, че целият винт е износен?
Не. Уплътняването с контролен пръстен и транспортирането с винтов варел са различни функции. Проучете промените в теглото на възглавницата или изстрела с теста на клапана на производителя на машината и използвайте проверка на размерите, за да установите износването на винта и цевта.
От какво се нуждае Nanhaiya, за да оцени заместник?
Изпратете модела на машината, диаметъра на шнека и чертежа, степента на смола и пълнителя, детайли за повторно смилане, действителни записи за възстановяване, настройки за скорост на шнека и обратно налягане, температурни записи и всякакви измервания на износване. Включете необходимия цикъл и критерии за качество на части, така че замяната да има определена работа.
Продължете сръководство за избор на винт за леене под налягане, или разгледайтеконтролен списък за смяна на върха на винта и контролния пръстенако доказателствата сочат към предния модул.