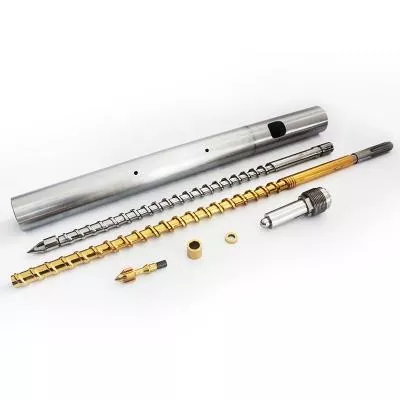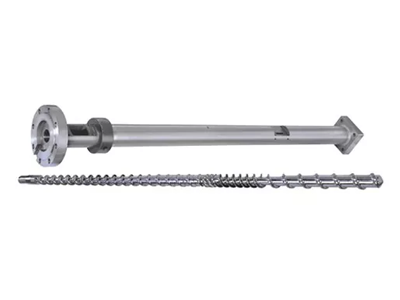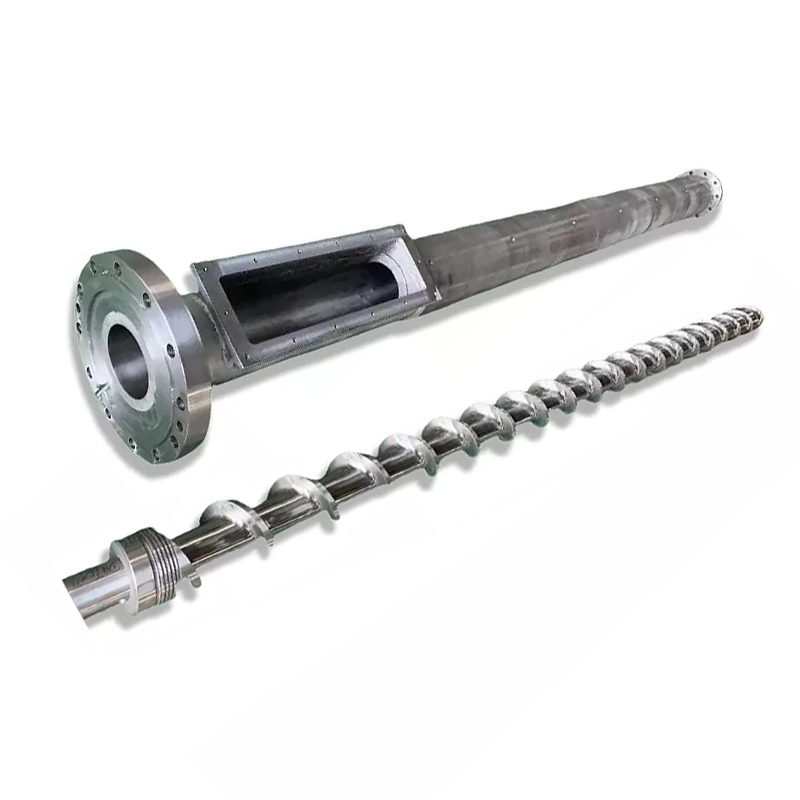
Оборотите на винта не са изходен диск сам по себе си. Промяната на скоростта променя транспортирането на твърди частици, времето на топене, срязването, генерирането на налягане и времето на престой, така че полезният резултат трябва да се преценява според температурата на стопилката, натоварването на двигателя, налягането и качеството на продукта.

Бърз отговор
Увеличаването на скоростта на шнека обикновено увеличава съпротивлението и скоростта, с която материалът навлиза в процеса, но връзката не е неограничена или идеално линейна. Повече обороти в минута също могат да добавят топлина на срязване, да съкратят времето на престой и да изложат слабо захранване или секция за топене.
Променете една по една контролирана променлива, изчакайте стабилно състояние, след това сравнете изхода, профила на температурата на топене, налягането, натоварването на двигателя и качеството на продукта. Спрете, когато едно от тях достигне одобрения си лимит, дори ако задвижването може да се върти по-бързо.
Прочетете екструдера като една свързана система
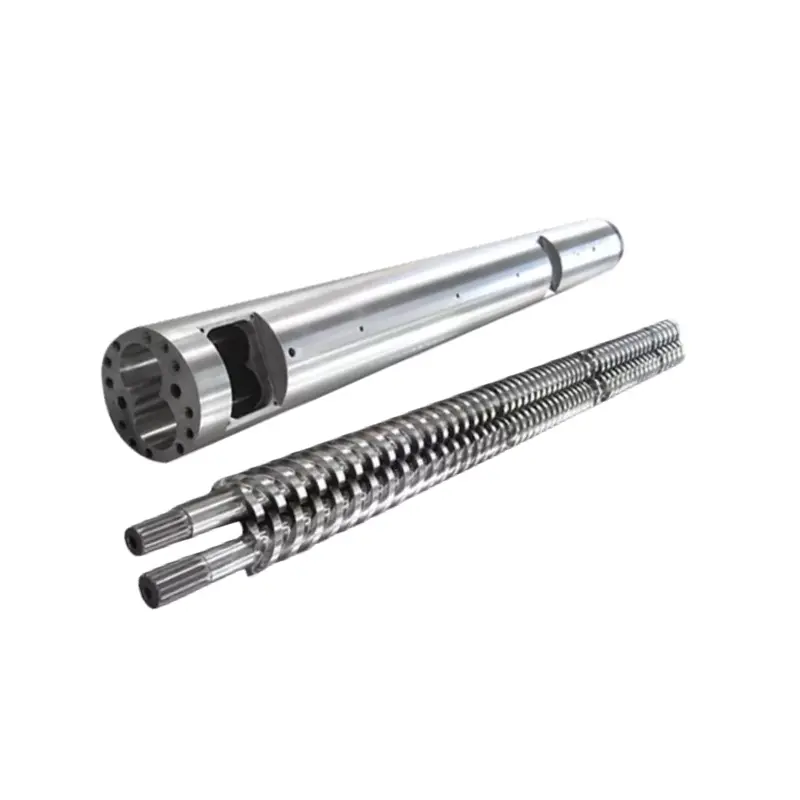
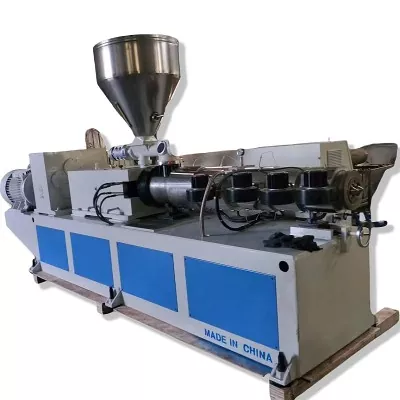
Материалът навлиза като насипно твърдо вещество, превръща се в уплътнен слой, топи се, смесва се и излиза през ограничителен път на потока. Моторът доставя механична енергия, докато варелните нагреватели и охлаждащите вериги обменят топлина с процеса. Винтът и матрицата споделят натоварването на налягането.
Проучване в индустриален мащаб от 2016 г. тества три полимера, три геометрии на винта, пет скорости и три температурни условия за 135 работни ситуации. Авторите измерват потреблението на енергия и промяната на температурата на топене заедно. Техните резултати се променят с материал, винт и условия, поради което едно универсално правило за обороти в минута до мощност е ненадеждно.
Нашият фабричен изглед:най-добрата работна точка не е най-високата оборота в минута, която инверторът приема. Това е най-високото стабилно производствено състояние, което остава в рамките на одобрените граници за двигател, скоростна кутия, налягане, температура и качество на продукта. Ако едно ограничение пристигне рано, идентифицирайте това тясно място, преди да поръчате по-бързо устройство или нов винт.
Какво се променя, когато скоростта на винта се увеличи
По-високите обороти движат повърхността на винта по-бързо спрямо цевта. В стабилен диапазон това може да увеличи транспортирането на твърди частици и транспортирането на стопилка. Той също така променя скоростта на срязване, входа на механична енергия, наличното време за топене и броя на оборотите на винта, които изпитва материалът.
Посоката на промяната на температурата на топене не е универсална. Проучване на HDPE от 2014 г. използва три вискозитета на смола, три геометрии на винта и няколко скорости и зададени температури. Установено е, че видът на шнека, вискозитетът на смолата, зададената температура и скоростта влияят върху използването на енергия и консистенцията на стопилката.
Шнековете с едно гнездо показват критична скорост, при която качеството на топене се влошава, докато тестваният бариерен винт поддържа по-добра еднородност на температурата.


Зададената температура на варела не е температурата на топене
Контролерът показва цел за нагревателна зона и обикновено температура близо до стената на цевта. Полимерът вътре в канала също получава механична енергия от деформация и триене. Охлаждането може да премахне част от тази топлина, но крайната стопилка може да остане по-гореща, по-студена или по-неравномерна, отколкото предполага едно отчитане на контролера.
Измерете температурата на стопилката на определено място и посочете метода на сензора. Проучването за полимерно инженерство и наука от 2006 г. използва решетка от термодвойка през потока от стопилка. Той откри нискотемпературни региони с висока производителност с винтове с едно гнездо, докато тестваният бариерен винт със смесител Maddock постигна по-добро топене и по-ниски вариации.
Не намалявайте всяка нагревателна зона само защото измерената стопилка е гореща.Ако винтът създава по-голямата част от топлината, агресивното намаляване може да остави твърдото легло по-студено, докато срязването остава високо. Прегледайте къде се случва топенето, мощността на нагревателя, реакцията на охлаждане и натоварването на двигателя, преди да промените целия профил.
Защо изходът спира да следва оборотите в права линия
При по-ниска скорост, добре захранван екструдер може да покаже почти линейна връзка между оборотите в минута и масовия поток. Тази връзка отслабва, когато пелетите вече не запълват канала пропорционално, насипната плътност се променя, захранващото гърло се изплъзва, топенето изостава или съпротивлението надолу по веригата променя баланса налягане-поток.
Проучване на университета в Щутгарт от 2022 г. сравнява гладки, спирално набраздени и аксиално набраздени зони на подаване при високи скорости на шнека. Той откри праг, отвъд който пропускателната способност става нелинейна, и че формата и размерът на пелетите засягат този праг. Това поддържа практично фабрично правило: записвайте действителната суровина, както и името на полимера.



Как да четем публикуваната скорост и обхват на изхода на Nanhaiya
Nanhaiya публикува следната семейна таблица и на двете сикатегория с един винти PE/PP високоскоростна страница. Полезно е за идентифициране на заявената продуктова гама на компанията. Това не е гаранция за работа за неопределен материал и матрица.
| Модел | L/D | Публикувана продукция | Публикувана скорост | Задвижващ мотор |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 до 5 кг/ч | 10 до 60 оборота в минута | 1,1 / 1,5 / 2,2 kW |
| NHYZS25 | 25:1 | 5 до 8 кг/ч | 10 до 60 оборота в минута | 2,2 / 3,0 / 4,0 kW |
| NHY30 | 25:1 | 5 до 10 кг/ч | 10 до 60 оборота в минута | 2,2 / 3,0 / 4,0 kW |
| NHY45 | 25:1 до 36:1 | 10 до 120 кг/ч | 10 до 150 оборота в минута | 5,5 до 22 kW |
| NHY65 | 25:1 до 36:1 | 60 до 300 кг/ч | 20 до 150 оборота в минута | 22 до 75 kW |
| NHY75 | 25:1 до 36:1 | 200 до 450 кг/ч | 20 до 150 оборота в минута | 30 до 132 kW |
| NHY90 | 25:1 до 36:1 | 180 до 600 кг/ч | 20 до 110 оборота в минута | 30 до 185 kW |
| NHY120 | 25:1 до 36:1 | 320 до 1000 кг/ч | 20 до 90 оборота в минута | 75 до 280 kW |
| NHY150 | 25:1 до 36:1 | 400 до 1300 кг/ч | 20 до 75 оборота в минута | 90 до 400 kW |
Източник: Уебсайт на Nanhaiya, проверен на 31 август 2026 г. Всеки ред съдържа стойности на широка серия. Не комбинирайте най-високата мощност, скорост и номер на двигателя в една предполагаема конфигурация на машината.
Твърдение за уебсайта на Nanhaiya:високоскоростната PE/PP страница заявява, че оптимизираната винтова структура и скоростната кутия с висок въртящ момент могат да удвоят ефективността спрямо традиционното оборудване и че нейният дизайн може да понижи температурата на екструдиране на PP.
Страницата не посочва машината за сравнение, смолата, матрицата, метода за изпитване или прозореца за приемане. Третирайте и двете изявления като твърдения на доставчик, които изискват специфичен за проекта протокол за изпитване, преди да въведат ROI или гаранция за покупка.
Тълкувайте комбинации, а не изолирани показания
| Тенденция след увеличаване на оборотите | Възможна интерпретация | Следваща проверка |
|---|---|---|
| Изходът се повишава, налягането и натоварването остават стабилни, качеството се запазва | Линията може все още да е в своя полезен работен прозорец | Потвърдете еднородността на температурата на топене и охлаждащия капацитет надолу по веригата |
| Оборотите се повишават, но печалбите на мощността се свиват | Капацитетът на захранване, съпротивлението на топене или надолу по веригата може да са ограничаващи | Проверете консистенцията на захранването, специфичния изход, филтъра и налягането на матрицата |
| Температурата на топене и натоварването на двигателя се повишават бързо | Механичната енергия и съпротивление се увеличават | Прегледайте вискозитета на смолата, геометрията на винта, състоянието на филтъра и топлинния профил |
| Средната температура на топене пада, но варирането се увеличава | Може да има късно или непълно топене | Проверете дефектите на продукта и сравнете с капацитета на топене на винта |
| Цикли на налягане с мощност и натоварване на двигателя | Проблемът може да е захранване, топене, контрол на температурата или ограничаване | Използвайтенарастващо ръководство за диагностика |
| Натоварването се повишава след смяна на филтър или матрица | Съпротивлението надолу по течението промени работната точка | Сравнете чист и мръсен натиск при същия материал и скорост |


Използвайте контролиран стъпков тест, вместо да преследвате контролите
- Изберете една стабилна партида материал и продукт.Запишете класа на смолата, формата на пелети или повторно смилане, добавките, влагата и скорошната последователност на материала.
- Установете базова линия.Записвайте действителните обороти в минута, подаване, изход, температура на топене, налягане, натоварване на двигателя, показания на зони и качество на продукта, след като линията се стабилизира.
- Променете една одобрена променлива.Използвайте нарастването и времето за стабилизиране, дефинирани от линейната процедура. Не променяйте скоростта, захранването и температурата едновременно.
- Сравнете средната стойност и вариацията.Приемливата средна стойност може да скрие цикличното налягане или неравномерния профил на температурата на топене.
- Маркирайте първото ограничаващо условие.Това може да бъде натоварване на двигателя, налягане, качество на стопилка, стабилност на размерите, капацитет на охлаждане или повърхностен дефект.
- Повторете само в одобрените граници.Полезният максимум се достига, когато друго увеличение дава твърде малък резултат или изтласква измерено състояние извън допустимото.
Нашият фабричен изглед:клиент, който изпраща пет стабилни работни точки, ни дава по-полезни доказателства за дизайна, отколкото клиент, който изпраща една максимална оборота в минута. Тенденцията показва къде линията губи ефективност и дали следващата промяна принадлежи на захранващата секция, геометрията на шнека, състоянието на износване или оборудването надолу по веригата.
Когато тенденцията на процеса сочи обратно към хардуера
По-високите обороти не могат да поправят прекомерната хлабина между шнека и цевта, по-малка захранваща секция, изоставаща секция за топене или миксер, който създава твърде голяма загуба на налягане. Това може да направи тези ограничения по-лесни за виждане. Почистете и измерете износените компоненти, преди да ги копирате.
Използвайтебариера, конвенционален и смесителен винт сравнениекогато еднородността на стопилката се променя със скоростта. Използвайтеръководство за измерване на износванетокогато специфичната производителност намалява с чист път на потока и стабилен материал.
На Нанхайястраница с оборудванезаявява, че неговите CNC стругове могат да обработват детайли до 6 m, а оборудването му за пробиване и фрезоване има 0,02 mm точност на позициониране. Това са публикувани възможности на фабрично ниво. Одобреният чертеж все още трябва да определя размерите и точките за проверка на поръчката.

Данни за високопроизводителен преглед с един винт
- Производител на машината, модел и диаметър на винта
- Оригинални и актуални измервания на винт и варел
- Клас смола, форма на пелети, повторно смилане и добавки
- Нормален и целеви изход с прието качество
- Данни за двигателя, предавателната кутия и номиналния въртящ момент
- Действителни обороти, натоварване на двигателя и енергийна тенденция
- Настройки на варела и действителни показания на зоната
- Местоположение на температурата на топене и сензорен метод
- Тенденция на налягането, подробности за филтъра и матрицата
- Ограничения за охлаждане, изтегляне и надолу по веригата
- Снимки на дефекти и запазени мостри
- Оригинален чертеж и присъединителни размери
Често задавани въпроси
Увеличаването на скоростта на шнека винаги ли увеличава производителността на екструдера?
Не. Изходът може да се повиши със скоростта на шнека в стабилен работен прозорец, но капацитетът на подаване, формата на пелетите, геометрията на шнека, капацитетът на топене, устойчивостта на матрицата, натоварването на двигателя и износването могат да ограничат резултата. При висока скорост специфичната производителност може да спадне или стопилката може да стане по-малко еднородна.
Зададената температура на варела същата ли е като температурата на топене?
Не. Зададените точки на цевта контролират нагревателните зони, докато полимерът също получава механична енергия от въртене на винта и срязване. Измерете стопилката на определено място с подходящ сензор и запишете метода, вместо да третирате зададената точка на контролера като действителна температура на стопилката.
Защо температурата на стопилката може да се повиши, когато скоростта на винта се увеличи?
По-високата скорост на шнека може да увеличи скоростта на срязване и входа на механична енергия. Колко се променя температурата на стопилката зависи от вискозитета на смолата, геометрията на шнека, пълнежа, профила на цевта и съпротивлението надолу по веригата. Някои комбинации от винтове и материали могат вместо това да покажат лошо или непълно топене над критичната скорост.
Защо мощността може да спре да се увеличава дори когато оборотите се повишат?
Захранващата секция може да спре да се пълни пропорционално, приплъзването на пелетите може да се промени, насипната плътност може да варира, капацитетът на топене може да бъде достигнат или устойчивостта на матрицата и филтъра може да ограничи системата. Износен винт и цилиндър също могат да увеличат изтичането и да намалят полезното изпомпване.
Какво трябва да записват операторите след промяна на скоростта на винта?
Запишете действителната скорост на шнека, скоростта на подаване, производителността, температурата на стопилката и вариацията, налягането и вариацията на стопилката, натоварването на двигателя, температурите на зоните, реакцията на охлаждане, качеството на продукта и времето, разрешено за достигане на ново стабилно състояние.
Какви данни трябва да изпратя на Nanhaiya за преглед с един винт с висока производителност?
Изпратете класа и формата на смолата, добавките и пълнителите, необходимата производителност, настоящите обороти в минута, данните за двигателя и скоростната кутия, профила на цевта, тенденциите в температурата на стопилката и налягането, подробности за матрицата и филтъра, чертежи на шнека и цевта, измервания на износването и дефекта на продукта или производствения лимит, който трябва да разрешите.
Редакционна бележка: Спецификациите и твърденията на продукта на Nanhaiya са идентифицирани като информация, публикувана от компанията. Независимите изследвания подкрепят взаимовръзките на процеса, а не гаранция за който и да е модел на Nanhaiya. Крайните граници и условията за приемане изискват материал, машина, одобрен чертеж и план за изпитване на проекта.