Новини

Единична винтова цев: L/D, видове винтове и как да изберете по полимер


Бърз отговор

Единичен винтов варел е един винт, въртящ се вътре в нагрят цилиндричен варел, пренасящ, топящ и изпомпващ пластмаса през матрица. Производителността се определя основно от три неща: съотношение L/D, степен на компресия и тип винт (стандартен, бариера или смесване). Това е най-икономичният избор за високопроизводителна екструзия на еднороден материал — издухване на филми, тръби от пелети, листове и гранулиране.

Theединичен винтов вареле най-широко използваната пластифицираща единица при екструдирането на пластмаси — по-проста, по-евтина и способна на много висока производителност, когато материалът вече е еднороден. Но „прост“ не означава, че един размер пасва на всички: един винт и цилиндър за издухване на LDPE филм не приличат на такива за твърди PVC тръби или за високоскоростен PP. Това ръководство обхваща спецификациите, които всъщност определят производителността, типовете шнекове, от които можете да избирате, и как да съгласувате цилиндъра на едношнеков екструдер с вашия полимер.

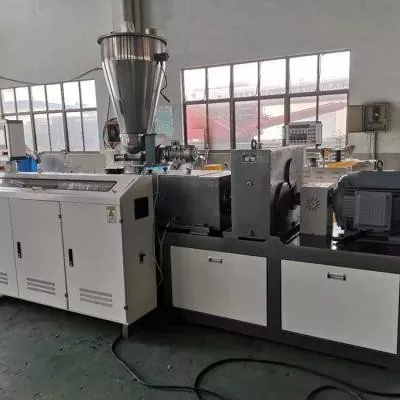
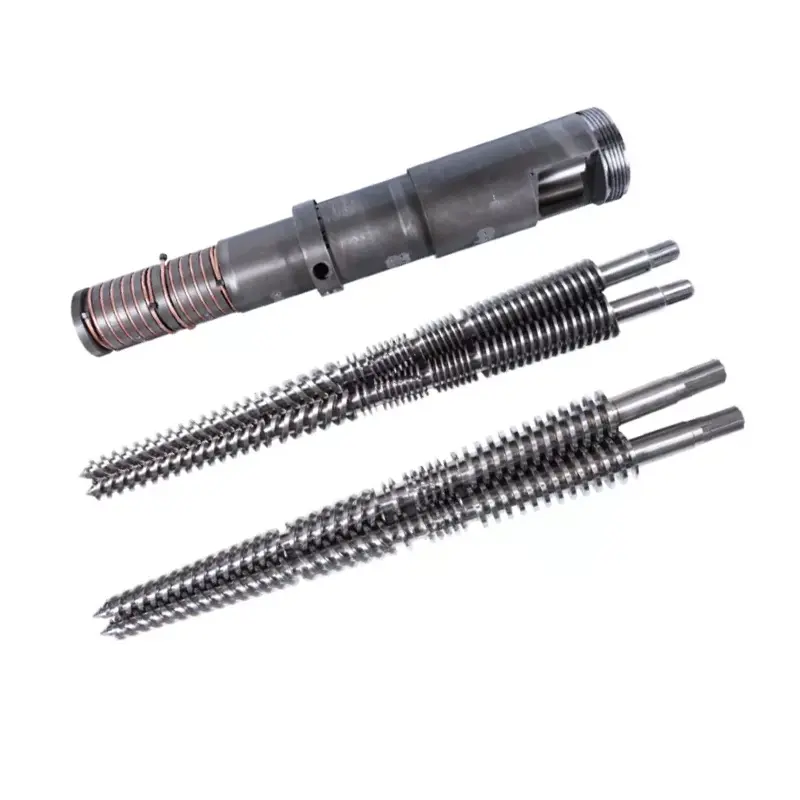
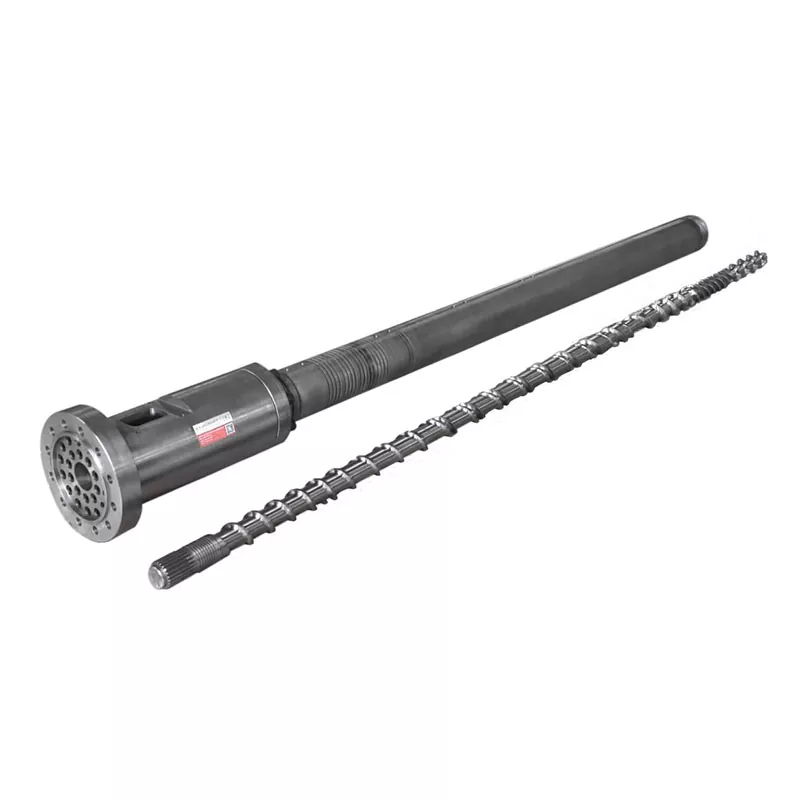
Single screw extruder and barrel manufactured by Nanhaiya

Как работи един винтов варел

Материалът влиза в захранващото гърло, изтегля се напред от въртящия се винт и се топи чрез комбинация от топлина на цевта и срязване, генерирано между шнека и стената на цевта. Винтът е разделен на три функционални зони и преходът между тях е това, което прави добрият дизайн на винта:

  1. Зона на захранване— дълбоките полета пренасят твърди пелети напред и започват предварителното им нагряване. Ефективността на захранването зависи от триенето, така че се използват набраздени захранващи секции, където приемът трябва да бъде принуден (високопроизводителни PE и PP линии).
  2. Компресионна (преходна) зона— постепенно намалява дълбочината на полета, като уплътнява материала, изстисква уловения въздух и го стопява чрез топлина плюс срязване.
  3. Зона на измерване— плитка, постоянна дълбочина на полета хомогенизира стопилката и изгражда стабилно налягане, така че изходът през матрицата остава равномерен.

Тъй като един винт разчита на потока на съпротивлението, а не на положителното изместване, неговата производителност е чувствителна към триене, натиск върху главата и обемна плътност на материала - поради което конструкцията на винта и хлабината имат толкова голямо значение за реалната производителност.

L/D съотношение и степен на компресия

Тези две числа описват повечето от това, което един винт и цев ще направят:

спец Какво означава Защо има значение
L/D съотношение Ефективна дължина на винта, разделена на диаметър (напр. 25:1, 30:1, 33:1) По-дълъг L/D = повече време на престой = по-добро топене, смесване и вентилация; къс L/D подхожда на чувствителен на топлина материал
Съотношение на компресия Обем на канала на захранващата зона ÷ обем на канала на зоната за измерване (напр. 2,5:1–4:1) Твърде ниско и материалът е недостатъчно разтопен; твърде висока и вие прегрявате или разграждате чувствителните на срязване полимери
Диаметър на винта Номиналният размер на винта в мм Задава изходната лента и трябва да съответства точно на вашия екструдер
Хлабина на винт/цев Пролука между върха и стената на отвора Отваря се, когато винтът се износва — мощност и спад на налягането, както го прави
Зоново оформление Разделяне на дължината между захранване / компресия / измерване Настроен към поведението на топене на полимера
Толерантност Прецизност на обработка на готовия детайл Nanhaiya държи единични винтови варели до ±0,001 mm с изправеност от 0,015 mm/m
Обща бележка за индустрията:като грубо ръководство, твърдият PVC обикновено работи с по-ниско съотношение на компресия и по-къс L/D, за да ограничи срязването върху чувствителен на топлина полимер, докато линиите от PE и PP фолио работят с по-дълъг L/D с бариера или смесителна секция за равномерност на стопилката. Винаги потвърждавайте спрямо вашата машина и формулировка.

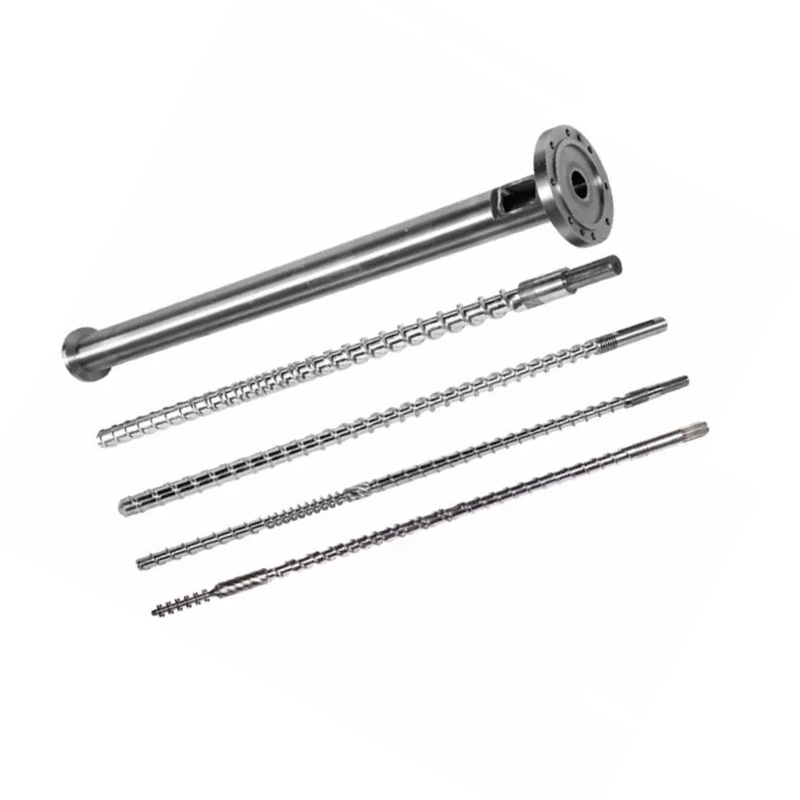
Стандартни, бариерни и смесителни винтове

Геометрията на полета е мястото, където наистина е посочен единичен винт:

  • Стандартен (конвенционален) винт— един полет, три зони. Икономичен и надежден за прости материали и умерена производителност.
  • Бариерен винт— вторичен поток отделя неразтопените твърди частици от стопилката през прехода, осигурявайки по-бързо, по-пълно топене и по-висока стабилна продукция. Често срещан при високоскоростните PE и PP линии.
  • Винт за смесване— добавя смесителна секция (тип Мадок, ананас или карфица) близо до края, за да подобри равномерността на стопяването и дисперсията на цвета.
  • Вентилиран (двустепенен) винт— зона за декомпресия под вентилационен отвор позволява на влагата и летливите вещества да излязат в средата на цевта, полезно за хигроскопични или рециклирани материали.
  • Набраздена захранваща цев— аксиални жлебове в захранващата секция за поемане на сила и изход на повдигане при високоскоростни PE/PP приложения.
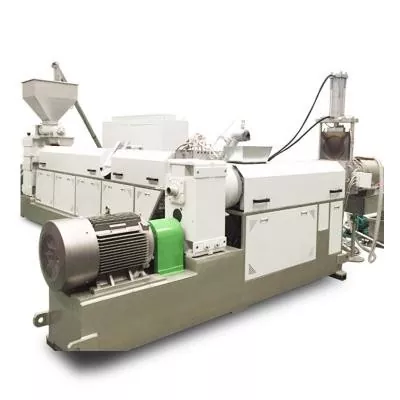
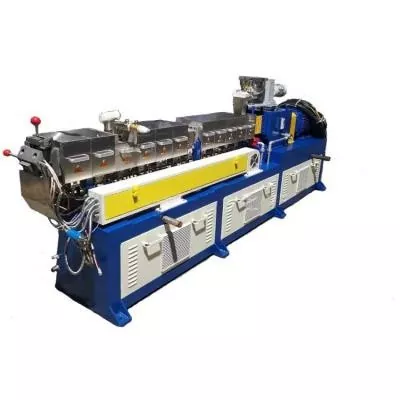
Single screw pelletizing line for plastic granulation
Едношнекова пелетизираща линия — гранулирането е една от най-често срещаните едношнекови работи.

Как да изберем по полимер

Полимерът, а не марката на машината, трябва да управлява спецификацията. Практическа начална матрица:

Материал / работа Винтов подход Повърхностна обработка
Раздуване на LDPE / HDPE филм По-дълъг L/D, бариера или смесителна секция за равномерност на стопилката Азотирането обикновено е достатъчно за чиста смола
PE / PP високоскоростна екструзия Бариерен винт, често с набраздено подаване за принудително засмукване азотиран; биметален, ако е напълнен или рециклиран
Твърда PVC тръба По-ниска компресия, леко срязване за защита на чувствителния към топлина PVC Биметален — PVC е абразив с пълнител и корозивен
PS разпенване Контролирана температура на топене и стабилно налягане за клетъчна структура Азотирани или биметални според степента на пълнене
Гранулиране/пелетизиране Добра хомогенизация; вентилиран винт, ако фуражът носи влага Биметален за напълнена или рециклирана суровина
Напълнени или рециклирани съединения Здрав дизайн с вентилация Биметален / волфрамов карбид — абразията е ограничаващият фактор

За какво се използват едношнекови варели

  • Издухване на филм— Опаковъчно фолио от LDPE, HDPE и LLDPE.
  • Тръба и профил от пелети— включително PE тръби и PVC тръбопроводи.
  • Екструдиране на листове и панели— плоски продукти от листове и картони.
  • Гранулиране и пелетизиране— вижте нашияедношнекова линия за пелетиране.
  • Тел и кабел— екструдиране на изолация и обвивка.
  • Лаборатория и работа в малки партиди— вижтемини едношнеков екструдер.

Единичен винт срещу двоен винт

Изборът между едношнекова цилиндър и двушнекова система се свежда до това от какво се нуждае материалът по пътя си към матрицата.

Фактор Единичен винтов варел Двувинтова цев
Пренасяне Поток на съпротивление — зависи от триенето Положителен, взаимосвързан трансфер
Смесване Ограничен (подобряване с бариера/смесителни секции) Силно диспергиращо и разпределително смесване
Хранене с прах Бори се с ниска насипна плътност Добре се справя с праха, особено с принудително захранване
Цена и простота По-ниска цена, по-лесна поддръжка По-висока цена, по-конфигурируеми
Най-доброто за Издухване на фолио, тръби от пелети, листове, гранулация PVC директно екструдиране, компаундиране, високо съдържание на пълнител

Ако вашата суровина е еднородна пелета и искате производителност за долар, един винт печели. Ако имате нужда от смесване, обезвъздушаване или работа с прах, вижте нашиякониченилипаралелен двоен винтдиапазони вместо това.

Материал и повърхностна обработка

Цилиндърът с един винт е износваща се част и колко дълго държи характеристиките се свеждат до стоманата и повърхността. Nanhaiya обработва единични винтове и варели от 38CrMoAlA азотирана стомана, W6Mo5Cr4V2 или HIP прахова стомана и ги завършва до грапавост на повърхността Ra0,4.

Параметър Стойност
Основен материал 38CrMoAlA (също W6Mo5Cr4V2, HIP прахова стомана)
Твърдост на закаляване HB 260–290
Твърдост на азотиране HV 900–1100
Дълбочина на азотиране 0,5–0,8 mm
Биметална твърдост HRC 56–65 (нашият слой с добавен волфрам достига 62 HRC срещу обичайните 58 HRC)
Биметална дълбочина 2,0–3,0 mm
Грапавост на повърхността Ra 0,4
Прямост 0,015 mm/m

За чиста смола, като чист LDPE, азотирането обикновено е достатъчно. За запълнени, рециклирани или PVC работи, биметалната повърхност е разумното надграждане - вижте нашето сравнение набиметален срещу азотиран винтов варел.

Как да поръчате правилната едновинтова цев

  1. Подробности за машината— марка и модел на екструдера или чертеж с диаметър на шнека, ефективна дължина, размери на захранващия отвор и фланеца.
  2. Полимер и формулировка— тип смола плюс всякакъв пълнител, стъклени влакна или рециклирано съдържание.
  3. Целеви изход— kg/h и скорост на линията, така че L/D и винтовият тип са подходящи за работата.
  4. Известни проблеми— ако текущият винт скочи, недостатъчно се стопи или износи бързо, кажете ни; което обикновено сочи към промяната на дизайна, от която се нуждаете.

С тези четири входа можем да посочим точно подходящ единичен винт и цев - или да го доставим като износваща се част чрез нашитерезервни частигама — и оферта в рамките на 12 часа. Стандартните винтове се доставят от склада за 24–48 часа; персонализираните части изпълняват цикъл от 30–40 дни.

Често задавани въпроси

Какво е едновинтова цев?

Това е един винт, въртящ се в нагрят цилиндричен варел, който пренася, топи и изпомпва пластмаса през матрица. Шнекът има зони за подаване, компресия и измерване, а съотношението L/D, степента на компресия и конструкцията на полета определят качеството на топене и производителността.

Какво съотношение L/D ми трябва?

По-дългият L/D осигурява повече време за престой за топене, смесване и вентилиране, така че линиите за PE и PP фолио често работят с по-дълги винтове. Чувствителните към топлина материали като твърд PVC използват по-къс L/D за ограничаване на срязването. Съпоставете го с вашия полимер и целевия резултат.

Какво е съотношението на компресия на един винт?

Това е обемът на канала на захранващата зона, разделен на обема на измервателната зона, обикновено около 2,5:1 до 4:1. Твърде ниско оставя материала недостатъчно разтопен; твърде висока генерира излишна топлина на срязване и може да разгради чувствителните на срязване полимери.

Какво е бариерен винт и кога имам нужда от него?

Бариерен винт добавя вторичен поток през преходната зона, който разделя неразтопените твърди частици от стопилката, осигурявайки по-бързо и по-пълно топене. Обикновено се използва на високоскоростни PE и PP линии, където изходът и еднородността на стопилката имат значение.

Единичен винт или двоен винт — кое ми трябва?

Изберете един шнек за екструдиране с висока производителност на равномерна суровина за пелети: издухване на филм, тръба от пелети, лист и гранулиране. Изберете двойно шнек, когато имате нужда от силно смесване, ефективно вентилиране, подаване на прах или високо съдържание на пълнител.

Кой единичен винтов варел е най-подходящ за раздуване на филм?

За LDPE и HDPE фолио, по-дълъг L/D с бариера или смесителна секция осигурява равномерността на стопилката, от която зависи контролът на дебелината на фолиото. Чистата необработена смола обикновено работи добре върху азотирана повърхност.

Трябва ли един винтов варел да бъде азотиран или биметален?

Чистата необработена смола може да работи азотирана, с твърдост на азотиране HV 900–1100 и дълбочина 0,5–0,8 mm. Пълнените, рециклираните или PVC съединенията трябва да бъдат биметални, където слой от сплав от 2,0–3,0 mm при HRC 56–65 издържа много по-дълго на абразия и корозия.

Как да разбера, че единичният ми винт е износен?

Обичайните признаци са спадане на мощността, нестабилно налягане, по-продължително нагряване, по-лошо качество на топене и нарастващо натоварване на двигателя. Измерването на хлабината между винта и цилиндъра спрямо спецификацията е най-ясният начин да потвърдите износването, преди това да ви струва продукта.

Свързани продукти от нашата фабрика

Вземете цев с един винт, подходяща за вашата линия

Изпратете ни своя модел или чертеж на екструдера, вашата смола и вашата целева производителност — нашите инженери ще уточнят L/D, вида на шнека и повърхностната обработка, които отговарят на работата. Стандартните винтове се доставят за 24–48 часа; частите по поръчка работят 30–40 дни.

Получете оферта до 12 часа →
Nanhaiya (Zhoushan) Plastic Machinery · 500+ глобални клиенти ·единичен, коничен & паралеленвинтови варели &резервни части
Свързани новини
Оставете ми съобщение
X
Ние използваме бисквитки, за да ви предложим по-добро сърфиране, да анализираме трафика на сайта и да персонализираме съдържанието. Използвайки този сайт, вие се съгласявате с използването на бисквитки от наша страна. Политика за поверителност
ОтхвърлянеПриеми