Новини

Конична двойна винтова цев: Пълно ръководство за спецификации, приложения и избор


Бърз отговор

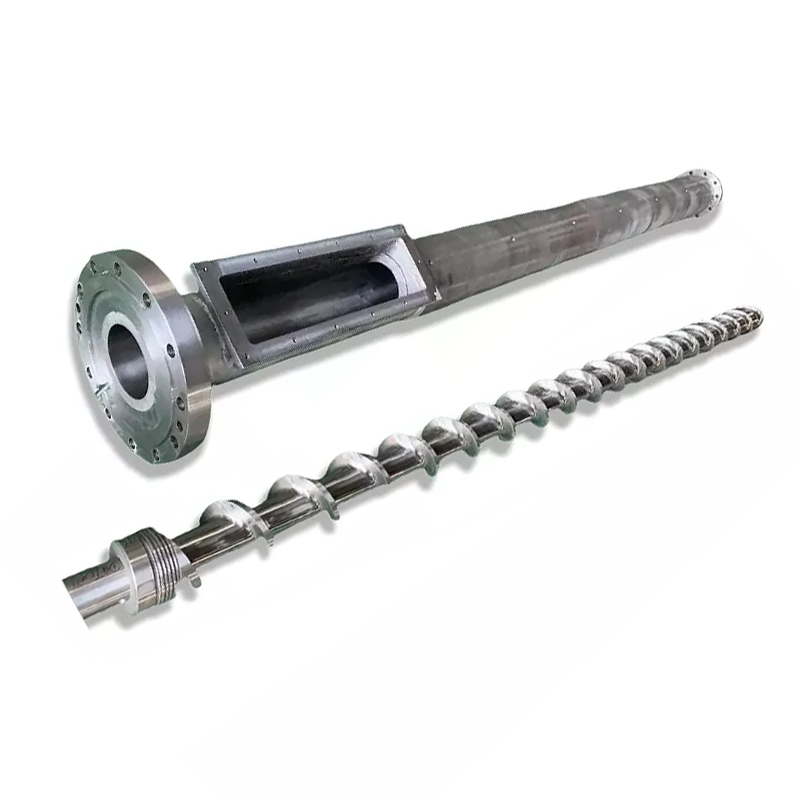
Коничният двушнеков цилиндър е заострен екструзионен компонент с двоен отвор, в който два конични винта се въртят вътре в съответстващ конусен цилиндър. Заострената геометрия осигурява силно подаване и висока компресия при къса дължина, поради коетоконичен двоен винт и цеве стандартният избор за PVC тръби, профили, листове и WPC екструдиране.

Ако управлявате линия от PVC или дърво-пластмаса,коничен двоен винтов вареле една от частите, които най-пряко определят вашата производителност, качество на стопилка и текущи разходи. Изберете грешен размер, материал или клирънс и вие плащате за това като износване, скрап и престой. Това ръководство обхваща как работи конусен винтов варел, спецификациите, които имат значение, когато купувате, как се различава отпаралелен двоен винтов варели как да изберете, инсталирате и поддържате такъв — написан от гледна точка на фабрика, която обработва тези части всеки ден.

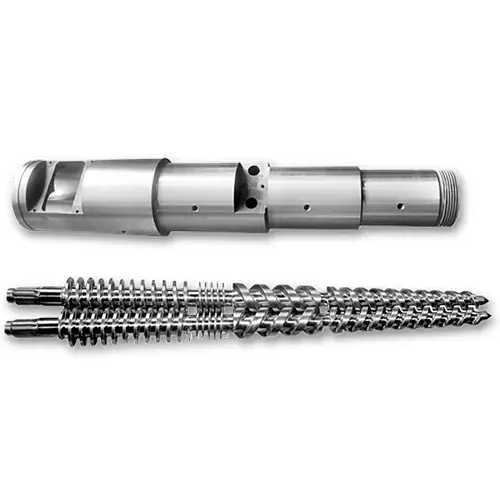
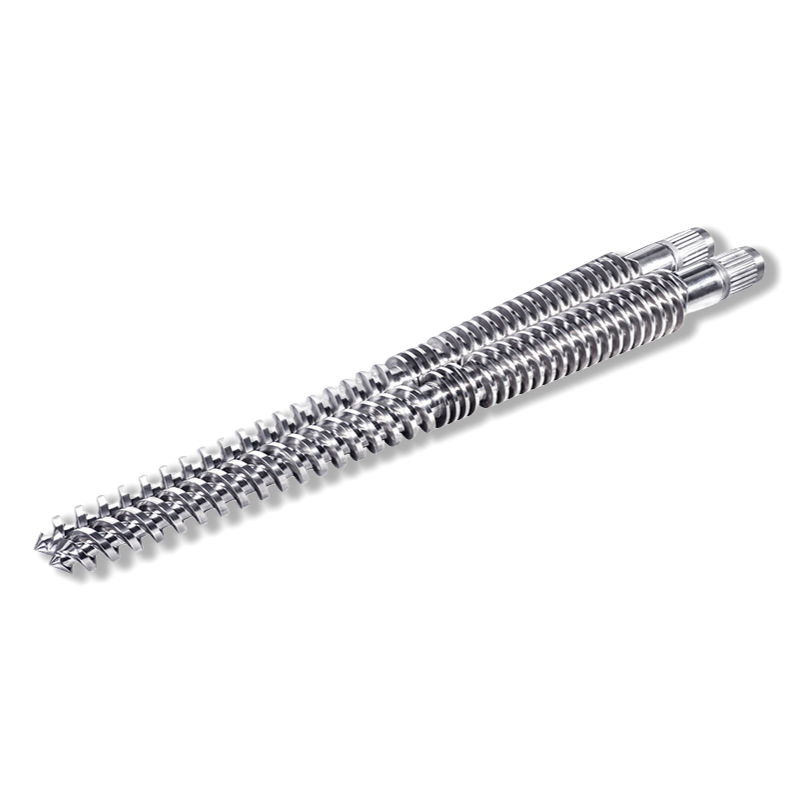
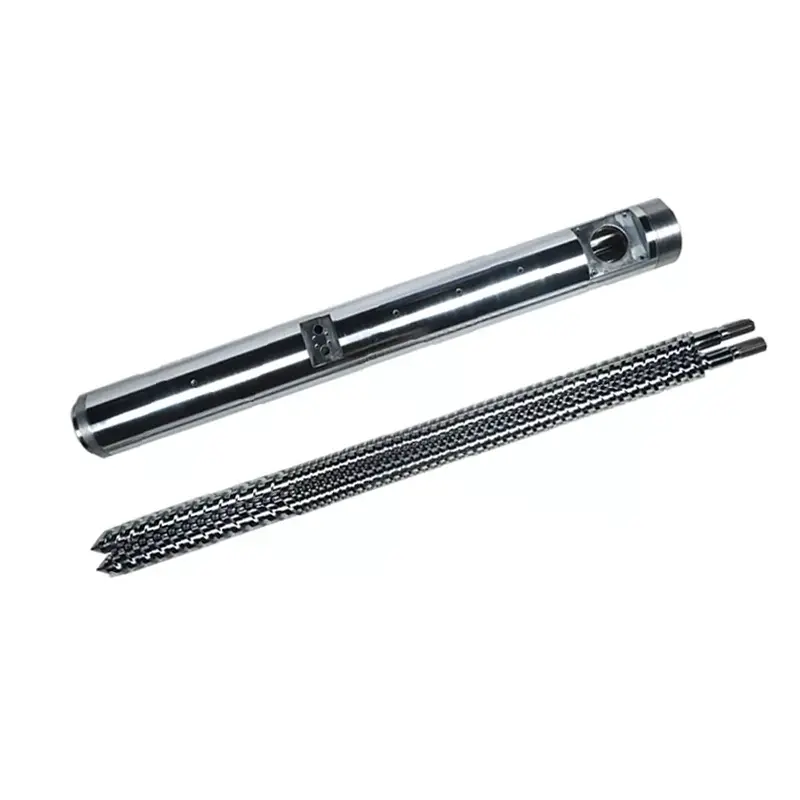
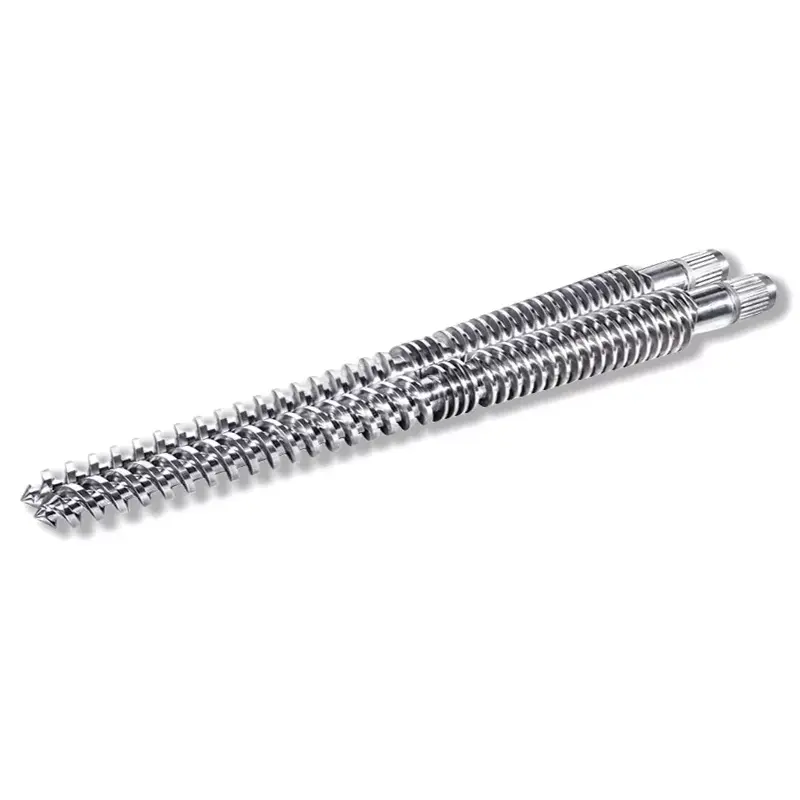
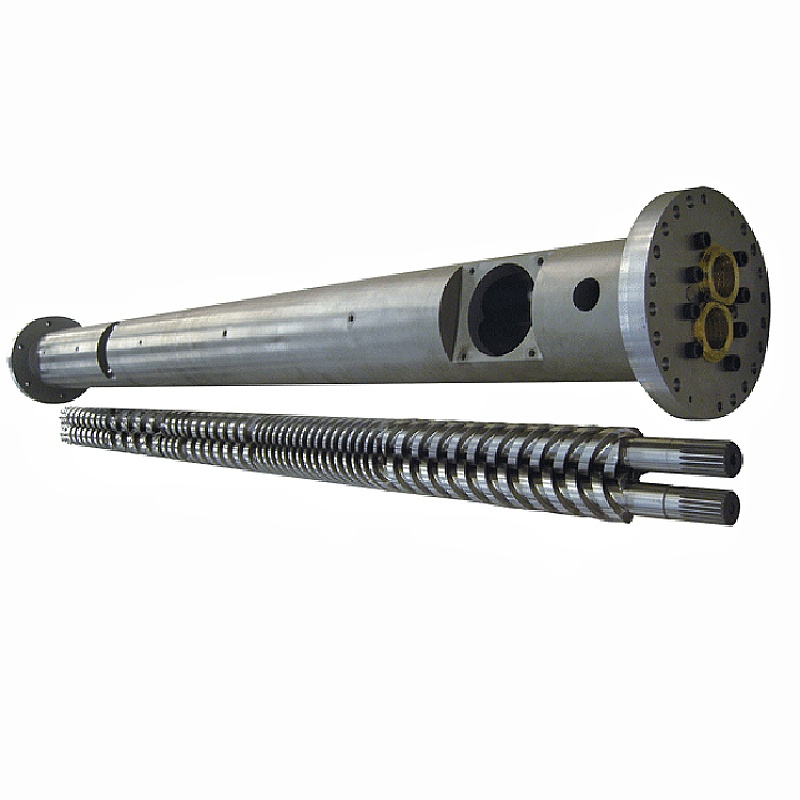
Conical twin screw barrel manufactured by Nanhaiya
Конусен комплект с двоен винт и цилиндър — заострените отвори осигуряват компресия с къса дължина, идеална за чувствителен към топлина PVC.

Как работи коничният двувинтов варел

В аконичен двушнеков екструдер, два винта седят един до друг под лек ъгъл, широки в подаващия край и тесни в края на матрицата. Отворите на цевта се стесняват, за да съответстват. Докато суровината се движи от захранващата зона с голям диаметър към дозиращата зона с малък диаметър, свиващият се обем я компресира и пластифицира, докато преплитащите се ленти се транспортират и смесват. Тъй като двата винта се въртят срещуположно и се зацепват напълно, конусовидният двоен винт и цилиндърът действат почти като обемна помпа — постоянна мощност при ниско, леко срязване, което предпазва чувствителните към топлина полимери като PVC.

Процесът се разделя на три етапа:

  1. Хранене и транспортиране— големият диаметър на захранващия край осигурява голям входящ обем, така че прахообразните смеси и материалите с ниска насипна плътност (като PVC суха смес) се изтеглят надеждно без образуване на мостове.
  2. Компресиране и пластифициране— конусът намалява обема на канала по дължината, уплътнява материала, изтласква въздуха и го стопява чрез комбинирана топлина и механична работа.
  3. Измерване и разреждане— тясната измервателна зона създава стабилно налягане и изтласква еднородна, хомогенна стопилка през матрицата с контролирана скорост.

Цевта прави повече от това да побира винтовете. Той носи нагревателните и охлаждащите зони, които поддържат всяка степен при правилната температура. Варелите Nanhaiya използват многозонов дизайн за нагряване и охлаждане - обикновено зони за захранване, компресия и хомогенизиране - с опционално вакуумно вентилиране за изтегляне на влагата и летливите вещества от стопилката, което има значение за напълнени и хигроскопични съединения.

Основни спецификации, които трябва да проверите, преди да купите

Две конусовидни варела могат да изглеждат еднакви и да работят много различно. Това са спецификациите, които определят годността, производителността и живота на износване - числата, които трябва да потвърдите във всяка оферта.

Спец. елемент Какво означава Защо има значение
Съотношение на диаметъра Диаметърът на захранващия край / края на матрицата, напр. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 мм Задава класа на машината и изходната лента — трябва да съответства точно на вашия модел екструдер
L/D съотношение Ефективна дължина на обработка спрямо диаметър По-голяма ефективна дължина = повече време на престой за пълно сливане и обезгазяване
Клас на материала 38CrMoAlA азотирана стомана, W6Mo5Cr4V2, HIP прахова стомана или биметална Директно увеличава живота на износване и устойчивостта на корозия срещу напълнени/PVC съединения
Повърхностна обработка и твърдост Азотиране, хромиране, биметална сплав или спрей от волфрамов карбид Nanhaiya пръска слой от сплав с добавка на волфрам, за да достигне62 HRCвътре в цевта срещу типичните 58 HRC
Дълбочина на слоя сплав Дебелина на износоустойчивия вътрешен слой Биметалният слой на Nanhaiya е 2,5–3 mm — по-дълбокият слой означава по-дълъг използваем сервизен прозорец
Хлабина на винт/цев Пролуката между върха на летящата част и стената на отвора Твърде голям = загуба на налягане и ниска мощност; тясна, точна междина поддържа висока ефективност
Толерантност / прямота Прецизност на обработка на готовия детайл Nanhaiya поддържа конични двойни цеви до ±0,0005 mm за последователно, повтарящо се прилягане
Изходен капацитет (кг/ч) Номинална производителност за размера Крайният номер на купувача — съпоставете го със скоростта на вашата линия и продукта
Обща бележка за индустрията:Обозначенията за коничен размер като 45/90 или 65/132 (диаметър на подаващото устройство/ матрицата в mm) са често срещани в коничните машини тип SJZ, така че цилиндър, определен по този начин, често може да бъде съчетан със съществуващ екструдер. Винаги потвърждавайте с чертеж или мостра, преди да поръчате. Можете да видите стандартни размери на нашияконичен двоен винтов варелстраница.

Конична срещу паралелна двойна винтова цев

Най-честият въпрос, който купувачите задават е дали имат нужда от коничен или aпаралелен двоен винтов варел. И двата са двувинтови, и двата се зацепват — но геометрията е подходяща за различни задачи. Накратко: коничният превъзхожда при директно PVC/WPC екструдиране на тръби, профили и плоскости; parallel е по-силен за смесване, мастербач и формулировки с много високо съдържание на пълнител.

Фактор Конусен двувинтов варел Паралелен двувинтов варел
Поведение при хранене Голям отвор за подаване — по-добър прием за прах с ниска насипна плътност По-равномерно хранене за комбинирани и гранулирани фуражи
Компресия Висока компресия, вградена в заострената геометрия По-постоянна компресия по протежение на фиксиран диаметър
Топлина / срязване По-нежна, контролирана обработка — добра за чувствителен на топлина PVC По-високо срязване — по-добро за интензивно смесване и дисперсия
Типична употреба PVC тръба, профил, лист, WPC, плочки от смола Masterbatch, компаундиране, работа с високо съдържание на CaCO₃ и стъкло
Поддръжка Износването и хлабината се нуждаят от внимателно наблюдение при конуса Често по-лесно стандартизиране на геометрията и подмяна на елементи

Полезно основно правило: ако вашият краен продуктеекструдата (тръба или дъска направо от матрицата), конусовидна двойна шнекова цилиндра обикновено е правилният инструмент. Ако правите пелети или разпръсквате взискателен пакет от добавки, погледнете паралелен двушнеков варел - особено противоположно въртящия се тип за много високи карбонатни натоварвания. Не сте сигурни кое подхожда на вашата линия? Нашитеединичен винт, всички конични и успоредни диапазони са показани настраница с продукти.

Общи приложения

Тъй като съчетава силно подаване, висока компресия и нежно срязване, коничният двоен винт и цилиндър са работният кон на екструзията от твърд PVC и дърво-пластмаса. Той се представя най-добре за:

  • PVC тръба— водоснабдителна, дренажна и тръбопроводна тръба от сухо PVC.
  • PVC профил— профили за прозорци и врати, кантове и обшивки.
  • PVC дъска и лист— пенокартон, лист с вид на мрамор и свободен пенокартон (вижте нашияPVC дъска с коничен двоен винт).
  • WPC (дърво-пластмасов композит)— декинг, стенни панели и профили от смеси с пълнеж от дървесни влакна.
  • Продукти на основата на PE и плочки от смола— включително покривни керемиди от вълнообразна смола и профили с PE пълнеж.
  • PVC пелетизиране— превръщане на PVC суха смес в гранули за употреба надолу по веригата.
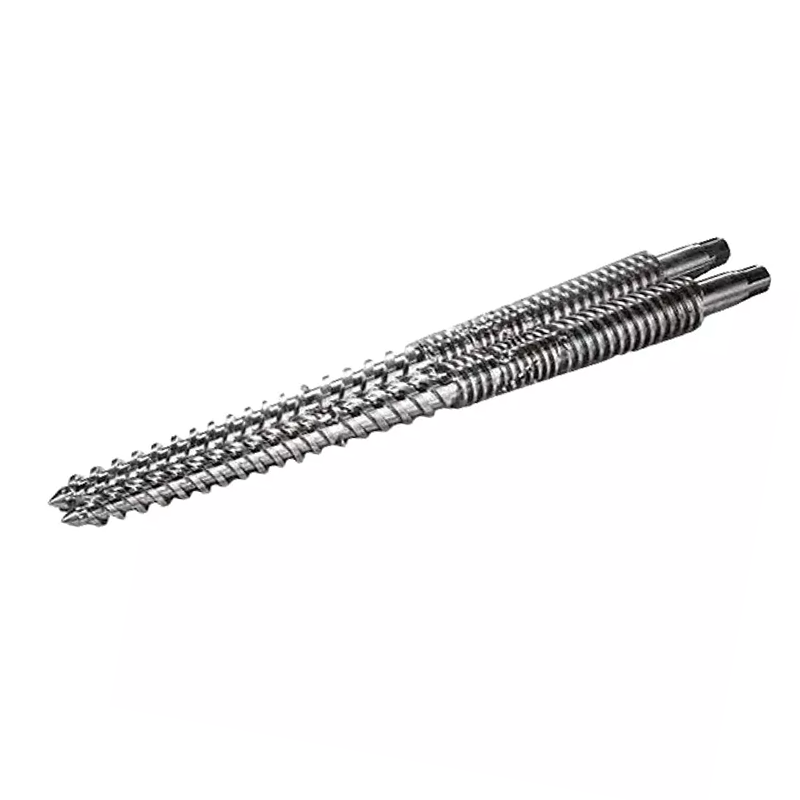
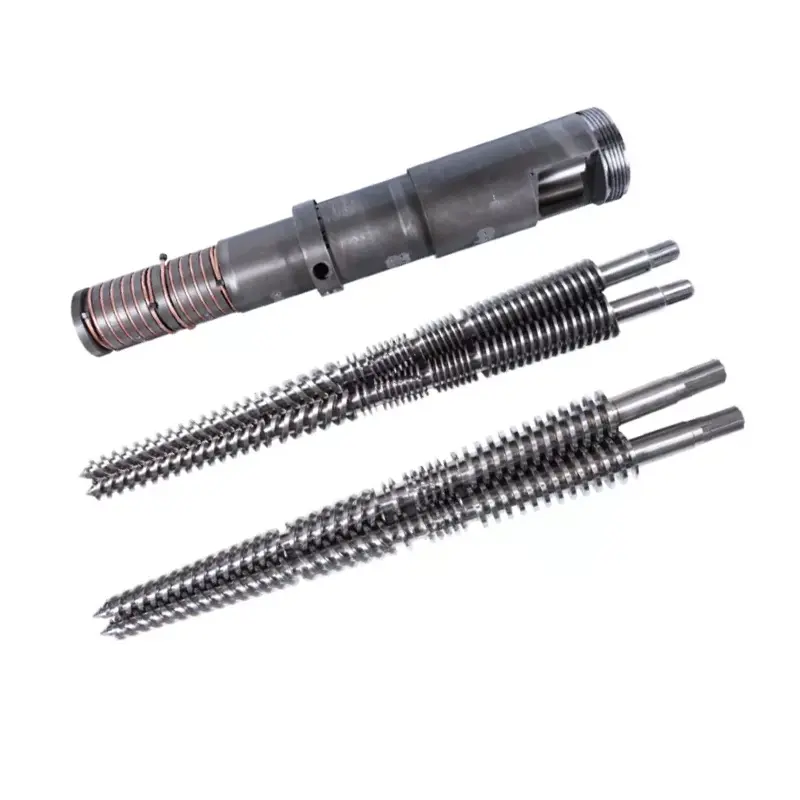
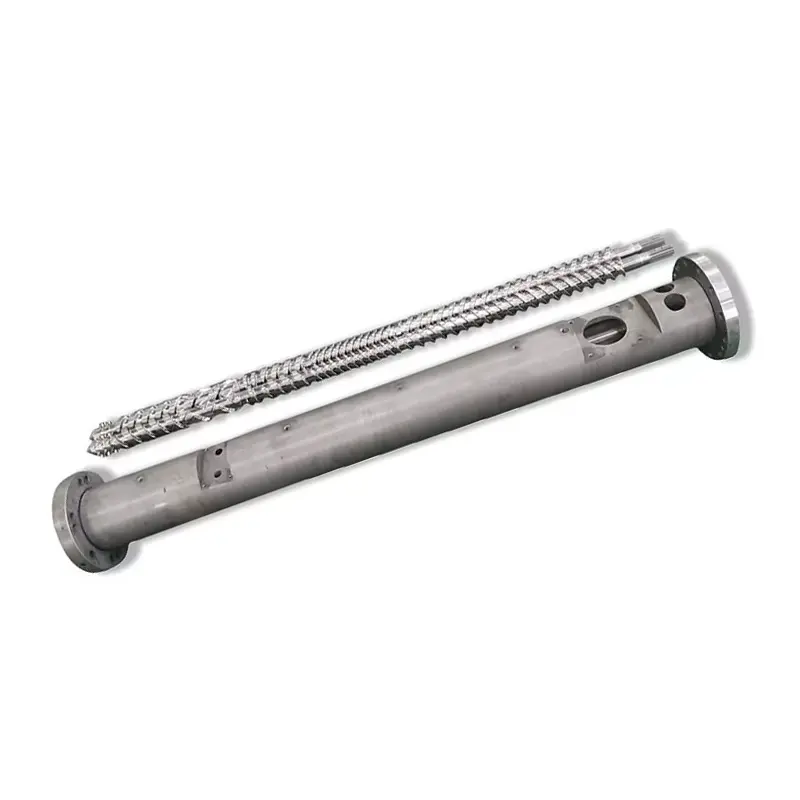
PVC board conical twin screw barrel for foam and marble sheet extrusion
Коничен двоен винтов варел, конфигуриран за екструдиране на PVC плоскости и листове от пяна.

Как да изберем правилния коничен двувинтов варел

Изборът се свежда до три въпроса: какъв материал използвате, каква продукция ви е необходима и колко абразивна е вашата формула? Използвайте матрицата по-долу като отправна точка, след което потвърдете точния размер спрямо вашата машина.

Вашият материал / нужда Предложена конфигурация Избор на повърхност / материал
Твърда PVC тръба и профил Стандартна конична геометрия, оразмерена за вашия екструдер (напр. 55/110, 65/132) Азотиран 38CrMoAlA за чисто PVC с ниско съдържание на пълнител
PVC + пълнител с високо съдържание на CaCO₃ Коничен с подсилена зона на износване, или стъпаловидно до паралелно противоположно въртене Биметален / волфрамов карбид слой (62 HRC) за абразия
WPC / смеси от дървесни влакна Коничен със силно обезвъздушаване и защита от износване Биметални — дървесни влакна + пълнители са силно абразивни
PVC пяна плоскост / лист Коничен, настроен за контролирана температура на топене и стабилно налягане Азотирани или биметални в зависимост от нивото на пълнител
Висока производителност при същия отпечатък По-голямо съотношение на диаметъра и/или по-голяма ефективна дължина Съобразете твърдостта с часовете на работа и натоварването на пълнителя

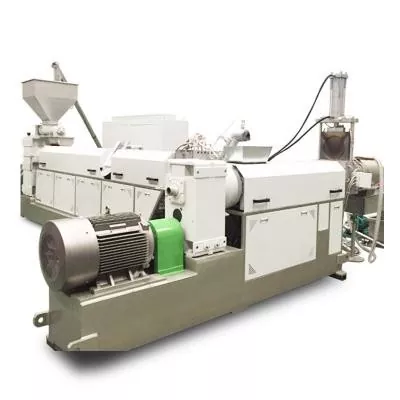
Какъвто и да е отговорът, единствената най-важна стъпка е да съпоставите цевта със съществуващата ви машина. Конусните части са ефективно персонализирани за екструдера, в който работят, така че чертеж — или проба с ключовите размери (диаметър на захранване/матрица, централно разстояние, обща дължина и детайли на фланеца) — ни позволява да цитираме точна замяна, а не „достатъчно близка“ част. Ако имате нужда от цялата линия, а не от компонента, ние също изграждамепълни екструдерни машини.

Основи на монтажа и окабеляването

Прецизният варел работи само ако е монтиран правоъгълен, чист и правилно нагрят. Стъпките по-долу са общ преглед — винаги следвайте ръководството на производителя на вашата машина и процедурите за блокиране.

  1. Изключете и заключете.Изолирайте задвижването и всички нагреватели, преди да премахнете стария варел. Потвърдете нулева енергия, преди да започнете.
  2. Почистете съединителните повърхности.Отстранете стария уплътнител, въглерода и неравностите от фланците и фиксиращите повърхности, така че новите легла на цевта да легнат без изкривяване.
  3. Монтирайте и подравнете.Монтирайте коничния цилиндър към корпуса на скоростната кутия/захранването, като проверите концентричността и дали винтовете се въртят свободно на ръка, преди да се подаде захранване.
  4. Окабеляване на нагревателните зони.Свържете отново лентовите нагреватели и охлаждането на зона (захранване → компресия → измерване) и сдвоете всяка термодвойка към правилния канал на контролера, така че нито една зона да не е кръстосана.
  5. Задайте профил на накисване.Доведете цевта до температура бавно и я оставете да се накисне, така че стоманата и стопеното състояние да се изравнят, преди да стартирате винтовете - стартирането на студено крие риск от повреда на въртящия момент.
Съвет за нагревателна зона:поддържайте захранващата зона най-хладна и повишавайте температурите към матрицата. Неравномерните или неправилно картографирани зони са една от най-честите причини за издуване и черни ивици - струва си да се провери отново след всяка смяна на цевта.

Отстраняване на неизправности и износване

Повечето проблеми с коничния варел се обявяват като нестабилен изход, прегряване или влошен продукт. Използвайте тази таблица, за да преминете бързо от симптом към вероятна причина за отстраняване.

Симптом Вероятна причина Поправете
Изходът варира / нараства Непоследователност на фуража, износени летви или температурен дрейф Проверете подаването, проверете температурите на зоната, измерете хлабината на винта/цевта
Прегряване Дисбаланс на нагревателя, излишно триене или блокирано охлаждане Проверете всяка зона и охладителна верига; повторно картографиране на термодвойки
Лошо пластифициране Неправилна настройка на винта или износен отвор на цевта Проверете конфигурацията; проверете за увеличено разстояние от износване
Черни линии/ивици Мъртви точки, задържащи разграден материал или набраздени отвори Прочистете и почистете старателно; проверете отвора и повърхността на винта
Прекомерно / бързо износване Абразивен пълнител, лоша поддръжка или твърдост под спецификацията Надграждане до биметален / волфрамов карбид варел; затегнете поддръжката

Износването е нормално — целта е то да стане бавно и предвидимо. Абразивните пълнители (CaCO₃, дървесни влакна, стъкло) атакуват отвора и летят най-бързо, поради което по-дълбокият, по-твърд вътрешен слой се изплаща. Повърхността с добавен волфрам 62 HRC просто издържа по-дълго срещу тези съединения, отколкото стандартното покритие 58 HRC, удължавайки интервала между реконструкциите.

Контролен списък за поддръжка

Кратките редовни проверки предотвратяват скъпите повреди. Вградете тези в своята рутина:

Интервал Проверете Действие
Всяка смяна Температури на зони и ампера Отчитане на дневници; проучете всяко отклонение от изходното ниво
Ежеседмично Качество на топене и повърхностно покритие Следете за нови ивици, гелове или промяна на продукцията
Месечно Прочистване и визуална проверка на отвора/винта Почистете мъртвите точки; потърсете набраздяване или обезцветяване
Тримесечно Хлабина на винт/цев Измерете празнината; сравнете със спецификацията, за да проследите степента на износване
Колкото е необходимо Целостта на нагревателя и термодвойката Сменете повредените ленти/сензори, преди да причинят лош продукт

Често задавани въпроси

Какво представлява конусовидна двойна винтова цев?

Това е конусовиден екструзионен компонент с двоен отвор, в който два конусовидни винта се въртят вътре в съвпадащ коничен цилиндър. Конусът компресира и пластифицира материала на къса дължина, което прави коничния винт идеален за екструдиране на PVC тръби, профили, листове и WPC.

За какви материали е най-добре да се използва?

Твърд PVC (тръби, профили, дъски и листове), дърво-пластмасов композит, профили на основата на PE и плочки от смола, плюс PVC пелетизиране. Той се справя особено добре със сухи смесени прахове с ниска насипна плътност, благодарение на големия си прием в края на захранването.

Как се различава от паралелния двувинтов варел?

Коничният варел се стеснява и създава висока компресия с нежно срязване, подходящо за директно екструдиране на PVC/WPC. Апаралелен двоен винтов варелподдържа постоянен диаметър и по-голямо срязване, което е подходящо за смесване, мастербач и формули с много високо съдържание на пълнител.

Каква е типичната хлабина между винта и цевта?

Хлабината е малката междина между върха на полета и стената на отвора. Поставен е стегнато и точно на нова част; тъй като се отваря от износване, мощност и спад на налягането. Периодичното му измерване е най-ясният начин за проследяване на износването на цевта.

Как да монтирам конична цев с два винта?

Изключете захранването и заключете, почистете съединителните повърхности, монтирайте и подравнете, така че винтовете да се въртят свободно, окабелете всяка нагревателна зона и термодвойка правилно, след това бавно нагрейте цевта до температура и я накиснете, преди да започнете да завивате винтовете.

Какво причинява износването на коничните двушнекови варели?

Основно абразивни пълнители като калциев карбонат, дървесни влакна и стъкло, влошени от корозия от PVC обработка, лоша поддръжка и недостатъчно определена твърдост. По-дълбок биметален или волфрамов карбид слой се съпротивлява и на трите много по-добре.

Колко често трябва да се проверява или сменя цевта?

Извършвайте визуални проверки и проверки за прочистване ежемесечно и измервайте клирънса на тримесечие. Времето за смяна зависи от натоварването на пълнителя и часовете на работа — проследете тенденцията на износване, вместо да чакате повреда, и възстановете или сменете, след като хлабината надмине спецификацията.

Как да избера правилния размер за моята линия за екструдиране?

Съпоставете съотношението на диаметъра и дължината с вашия модел на екструдер и целевата производителност, след което изберете повърхностна обработка въз основа на това колко абразивна е вашата формула. Изпратете чертеж или образец с ключови размери, така че цевта да пасне точно, а не да е приблизително.

Нуждаете се от коничен двоен винтов варел, подходящ за вашата машина?

Изпратете ни вашия чертеж — или мостра с ключовите размери — и нашите инженери ще определят точно подходящ коничен двоен винт и цилиндър с правилната твърдост за вашия материал. С вътрешно азотиране, биметална и волфрамов карбид обработка, ние изграждаме части, които достигат 62 HRC вътре в отвора за дълъг експлоатационен живот.

Получете оферта до 12 часа →
Nanhaiya (Zhoushan) Plastic Machinery · 500+ глобални клиенти ·единичен, коничен близнак & паралелен близнаквинтови варели
Свързани новини
Оставете ми съобщение
X
Ние използваме бисквитки, за да ви предложим по-добро сърфиране, да анализираме трафика на сайта и да персонализираме съдържанието. Използвайки този сайт, вие се съгласявате с използването на бисквитки от наша страна. Политика за поверителност
ОтхвърлянеПриеми