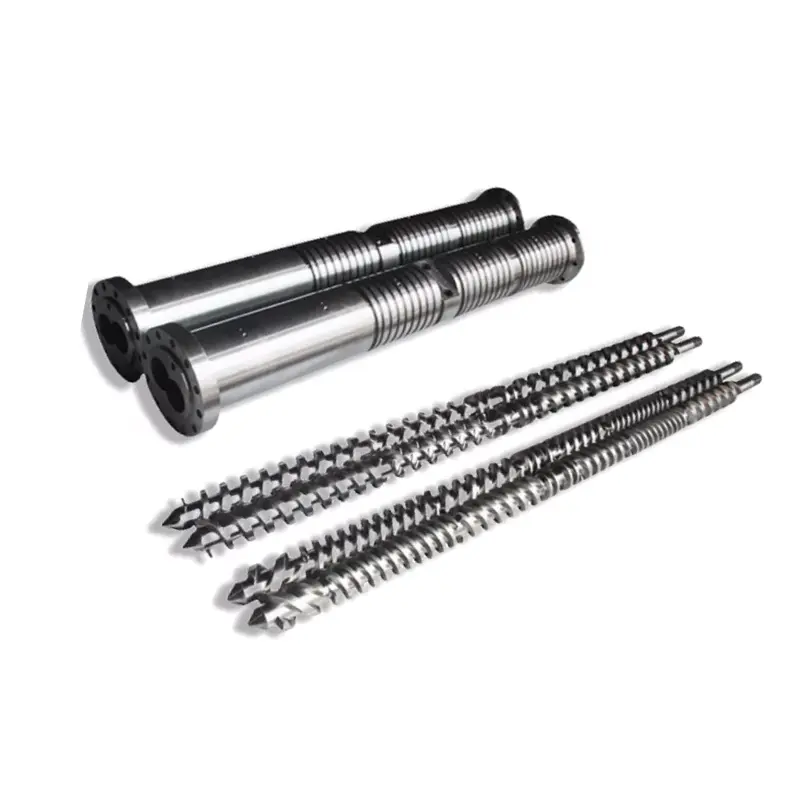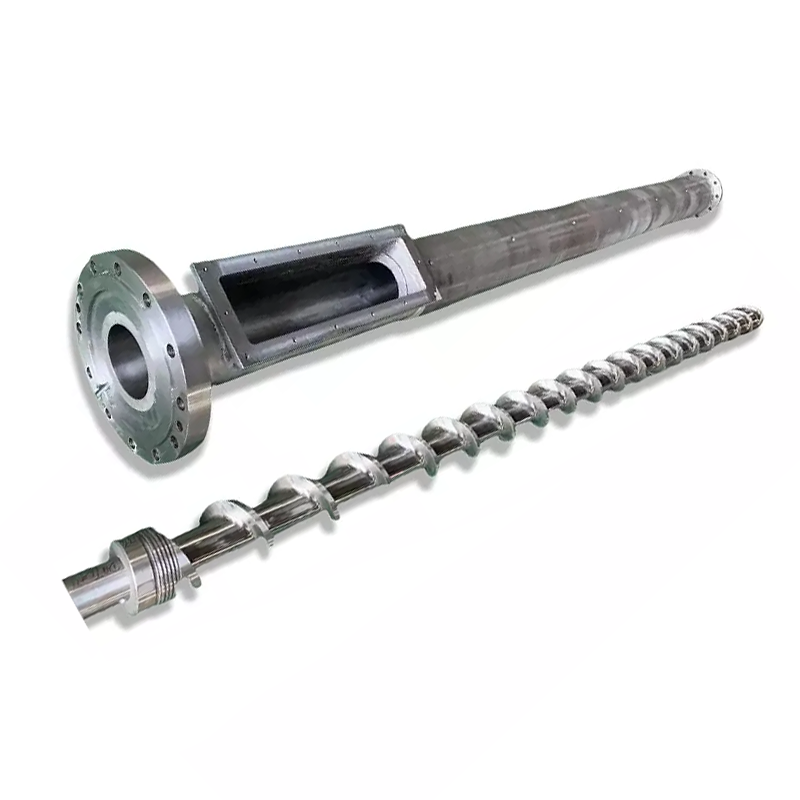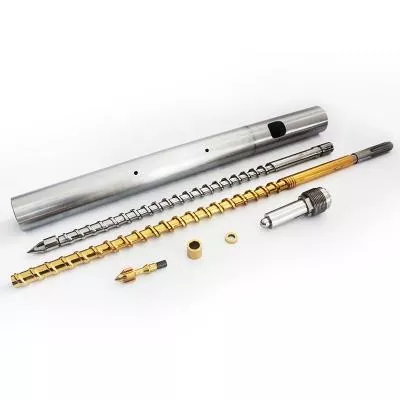
Съотношение L/D на инжекционния винте работната дължина, разделена на диаметъра на шнека, а повечето инжекционни винтове работят от 18:1 до 25:1. Ето какво не ви казва никоя спецификация: не можете да промените L/D на машина, която вече притежавате. Дължината се фиксира от цевта. Това, което можете да промените, едиаметър на винта, а във фиксирана цев един избор движи L/D, капацитета на изстрела и налягането на впръскване заедно, в противоположни посоки. По-малък винт дава по-висок L/D, по-малък изстрел и повече налягане. Свържете тази сделка с вашата смола и вашата част и повечето L/D въпроси ще отговорят сами.
Какво означава съотношението L/D на инжекционен винт
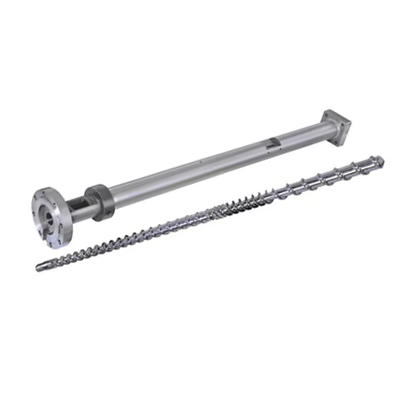
L/D е работната дължина на винта (L), разделена на неговия външен диаметър (D). Винт, 22 пъти по-дълъг, отколкото е широк, има L/D 22:1.
Съотношението се мащабира с размера. 40 mm винт при 22:1 има работна дължина от 880 mm. 80 mm винт при 22:1 е дълъг 1760 mm. Еднакво съотношение, много различни машини.
Това, което всъщност описва съотношението, еколко писта трябва да има винтът, за да си свърши работата. Захранването, топенето и дозирането се случват по тази дължина. По-голяма дължина означава повече капацитет на топене и повече смесване. По-малката дължина означава по-малко и от двете, и по-малко време за материала да престои горещ.
Повечето инжекционни винтове се приземяват между 18:1 и 25:1, като 20:1 до 22:1 е общата основа на машините с общо предназначение. Ръководството за стълба покрива пълната картина в нашияводач за винт за шприцоване.
Защо инжекционният L/D е по-къс от екструзионния L/D
Екструдерите обикновено работят 25:1 до 33:1. Инжекционните винтове остават по-къси и причината е цикълът, а не традицията.
Шнек на екструдера се върти непрекъснато. Материалът влиза в единия край, преминава през него и излиза в другия. Нищо не чака.
Инжекционният винт работи на залпове. Върти се, за да пластифицира един изстрел, прибира се и след това спира. Инжектира се и формата се охлажда. По време на всичко това стопилката, която вече е в цевта, стои неподвижно и остава гореща.
Това чакане е цялата разлика. По-дългият варел задържа повече стопилка, а при инжекционната машина повече стопилка означава повече материал, чакащ през повече цикли. За чувствителна на топлина смола допълнителната дължина не е допълнителен капацитет. Това е допълнителна термична история.
Така инжекционният дизайн балансира капацитета на топене спрямо времето на престой, докато екструзията най-вече просто купува капацитет на топене.
Нещото, което никой не ви казва: не можете да промените L/D
Статиите за L/D говорят така, сякаш трябва да изберете номер. На машина, която вече притежавате, нямате.
L е фиксиран от цевта.Цевта е машинно обработен съд под налягане, закрепен с болтове към рамката на машината, със своите нагревателни зони, захранващо гърло и монтаж, изградени около една дължина. Никой не прави варел по-дълъг.
Така че единствената останала променлива в L/D е D, диаметърът на винта. Променете диаметъра и съотношението се променя с него, защото дължината над линията никога не се движи.
Ето защо машиностроителите изброяват два или три диаметъра на винтовете за една и съща машина. Те не ви предлагат три размера на изстрела. Те ви предлагат три точки на кривата на компромис, а размерът на удара е само едно от нещата, които се движат.
Диаметър на винта: Лостът, който движи всичко
Във фиксиран варел един избор премества четири неща наведнъж. Разберете тази таблица и ще разберете инжектирането L/D.
| Ако изберете... | По-малък диаметър на винта | По-голям диаметър на винта |
|---|---|---|
| L/D съотношение | По-високо(същото L, по-малко D) | По-ниска(същото L, по-голямо D) |
| Капацитет на изстрел | По-малък(по-малък обем на mm ход) | По-големи |
| Налично налягане на впръскване | По-високо(същата сила върху по-малка площ) | По-ниска |
| Капацитет на топене на изстрел | по-добре(повече L/D за по-малко материал) | По-малко щедър |
| Време на престой за дадена част | По-кратък(изстрелът използва повече от по-малка цев) | По-дълго |
| Костюми | Малки прецизни части, тънки стени, смоли с висок вискозитет и чувствителни на топлина | Големи изстрели, стокови смоли, дебели профили |
Прочетете отново реда за натиск, защото той решава повече работни места, отколкото хората очакват. Хидравличното или електрическото задвижване на машината доставя фиксирана сила към задната част на винта. Налягането е сила, разделена на площ. По-малък винт има по-малка лицева площ, така че същата сила създава по-високо налягане на стопилката.
Ето защо работата с тънки стени и висок вискозитет често попада върху малкия винт: той може да избута стопилката в тясна кухина, която голям винт не може да запълни. По-високият L/D, който идва с него, е бонус, а не съвпадение.
И също така прочетете реда за пребиваване. Той е този, който тихо решава дали компютърът ви пожълтява.

Как L/D влияе върху размера на снимката
Строго L/D не задава размера на снимката. Диаметър и ход: обемът на изстрела е площта на напречното сечение на винта, умножена по това колко далеч изминава.
Но на истинска машина не можете да ги разделите, защото същият диаметър, който определя изстрела, определя и L/D. Изберете малкия винт за малка прецизна част и в същия момент сте избрали по-висок L/D.
Практическата последица е щастлива. Винтът, който ви дава малкия изстрел, ви дава и по-голяма дължина на топене на грам материал и по-високо налягане на впръскване. Тези три имота отговарят на една и съща работа, поради което търговията работи по-често чисто, отколкото не.
Там, където спира да бъде щастлив, е, когато насила поставите част върху грешния винт. Пуснете много малък изстрел на винт с голям диаметър и ще получите най-лошото и от двете: нисък L/D, огромен обем на цевта спрямо вашия изстрел и материал, който преминава през топлина твърде дълго.
Време на престой: Убиецът на качеството, който можете да изчислите
Времето на престой е колко време дадено парче полимер остава горещо вътре в цевта, преди да бъде инжектирано. Това е най-недооцененото число в леенето под налягане и можете да го оцените за тридесет секунди.
Време на престой ≈ (капацитет на изстрела на цевта ÷ вашия размер на изстрела) × време на цикъл
И двата капацитета в едни и същи единици. Вземете капацитет на изстрел от рейтинга на машината.
Работете пример. Машина с капацитет от 200 g, работеща с 20 g част при цикъл от 30 секунди. Съотношението е 10, така че стопилката преминава през приблизително десет цикъла. Времето на престой е около 300 секунди или пет минути.
Пет минути при температура на стопяване е много време за PC, POM, PET или PVC. Нищо в настройките ви не е наред. Частта просто е твърде малка за цевта и материалът се готви, докато чака реда си.
Сега преместете тази работа на по-малък винт. Капацитетът на удара пада до, да речем, 80 g. Същата част от 20 g сега използва една четвърт от цевта, стопилката преминава през четири цикъла вместо десет и времето на престой пада до приблизително две минути.
Не сте променили зададена точка. Променихте диаметъра на винта и проблемът с разграждането си отиде с него.
Диапазонът на капацитета на изстрела 20–80%.
Често цитираните насоки в индустрията са да поддържате изстрела си някъде между приблизително 20% и 80% от номиналния капацитет на изстрел на машината. Потвърдете лентата спрямо ръководството на вашата машина, но логиката зад нея е валидна навсякъде.
Под лентата, времето на престой е дълго. Материалът прави твърде много пътувания през топлината и чувствителните към топлина смоли се разграждат. Това е провалът, който хваща формулата по-горе.
Над лентата, две неща се счупват. Не е останал достатъчно цев, за да побере подходяща възглавница, така че опаковането получава непоследователен изстрел до изстрел. И винтът има по-малко време и дължина, за да разтопи почти пълен варел с материал, така че качеството на топене страда точно когато искате най-много от него.
Кацнете в средата на лентата и машината има място за работа. Ако вашата част стои извън него, правилната корекция е различен диаметър на винта или друга машина, а не героичен набор от настройки на процеса.
Как L/D влияе върху качеството на стопилката
Дължината е капацитет на топене, а капацитетът на топене е качество.
Повече L/D дава по-пълно топене.Твърдите пелети трябва да пътуват по-нататък срещу горещата стена на цевта, така че по-малко от тях оцеляват като неразтопени. Твърдите петънца и включванията във формата на леща в частта са недостатъци при топене, а дължината се бори с тях.
Повече L/D дава по-хомогенна стопилка.Температурата се изравнява, цветът и пълнителят се разпределят по-добре, а стопилката, достигаща до контролния пръстен, е по-постоянна от удар на удар. Това се показва като по-широк прозорец на процеса.
Повече L/D също дава повече термична история.Същата дължина, която се топи напълно, също така задържа материала по-дълго, а за PVC, PC, POM и PET това е цена, а не полза.
Така че качеството на топене не е случай на повече, толкова по-добро. Това е баланс: достатъчно дължина, за да се разтопи напълно, не толкова голям обем на варела, че материалът да чака твърде дълго, за да бъде използван. Когато капацитетът на топене е вашето специфично ограничение, бариерен винт го повдига, без да добавя милиметър цев.
Избор на L/D и диаметър по смола и част
Съберете сделките заедно и изборът пада от смолата и частта.
| Вашето положение | Наведете се към | защо |
|---|---|---|
| Малки, тънкостенни прецизни части | По-малък винт, по-висок L/D | По-високото налягане на впръскване запълва тънките участъци; добра топимост на грам; кратко пребиваване |
| Чувствителна на топлина смола (PC, POM, PET, PVC) | По-малък винт за изстрела; по-къс край на L/D лентата | Времето на престой е враг. Дръжте изстрела голям спрямо капацитета на цевта |
| Инженерна смола с висок вискозитет | По-малък винт, по-висок L/D | Нуждае се от натиск за напълване и дължина, за да се разтопи напълно |
| Големи изстрели, стокова смола (PE, PP, PS) | По-голям винт, по-нисък L/D | Изводи за капацитет; тези смоли понасят намалената дължина на топене |
| Дебелостенни части, бавни цикли | По-голям винт, резиденция на часовника | Дългите цикли умножават времето на престой. Преизчислете преди да се ангажирате |
| Стъклонапълнена или абразивна смес | Диаметър на детайла; променетеповърхност | L/D следва частта. Отговорът за износване е биметален отвор, а не различна дължина |
| Не се топи при висока мощност | Същият диаметър; бариерен винт | Трябва ви капацитет за топене, а не дължина на цевта. Цевта така или иначе не се променя |
Обърнете внимание на последните два реда. Два от най-често срещаните проблеми, които ни създават формовчиците, изобщо не са L/D проблеми и закупуването на различен диаметър на винта за разрешаването им губи парите.
Често срещани L/D грешки при леене под налягане
- Копиране на L/D за екструдиране.Число 30:1 от маса на екструдер, приложено към шнек за впръскване, игнорира проблема с времето на престой, който определя леенето под налягане. Двете машини изпълняват различни функции.
- Ако приемем, че е по-дълго, е по-добре.Повече дължина е повече топенеиповече термична история. При чувствителната към топлина смола, втората печели и материалът се разгражда.
- Пренебрегвайки съотношението изстрел към капацитет.Най-често срещаният проблем с качеството, който виждаме свързан с геометрията, е малка част, която се готви в голям варел. Никой не го проверява, защото го няма на нито един екран с настройки.
- Вярвайки, че L/D може да се промени на съществуваща машина.It cannot. Варелът е L. Само диаметърът е ваш.
- Обвинявайки L/D за проблем с топенето.Ако неразтопените се появяват само при висока производителност, вашият капацитет за топене е малък, а не вашият варел. Бариерен винт фиксира това в същия варел.
- Обвинявайки L/D за проблем с износването.Намаляването на мощността при една и съща скорост на шнека е износена хлабина, а не геометрия. Измерете го, преди да препроектирате нещо.

Как да поръчате десния винт
Производител на винтове проектира според това, което му кажете. Изпратете ги и препоръката за диаметър и геометрия следва.
- Марка на машината, модел и текущият диаметър на винта.Снимка на табелата покрива по-голямата част от него и ни казва дължината на цевта, в която работите.
- Номинален капацитет на изстрел на машината,ако го знаете, и вашето действително тегло.
- Време на цикъл.С двете числа по-горе можете да изчислите времето на престой.
- Съдържание на смола, клас и пълнител.Това задвижва профила на компресия и повърхностната обработка толкова, колкото и диаметъра.
- Дефектът, който искате да изчезне.Пожълтяване на точките на пребиваване. Точка на нетопене при капацитет на топене. Късите изстрели сочат при натиск или към пръстена за проверка. Всеки има различен отговор.
- Чертеж или вашият износен винт.Или ни позволява да изградим към вашата машина. Износената част се измерва на CMM оборудване до ±0,01 mm и геометрията се реконструира.
Защо да работите с Nanhaiya
Изпратете ни теглото на частта, времето на цикъла и модела на машината и ние ще изпълним аритметиката на времето на престой, преди да ви цитираме нещо. Понякога отговорът е различен диаметър на винта. Понякога това е бариерен винт в цевта, която вече имате. Понякога работата ви е на друга машина и ние ще го кажем.
Когато нов винт е отговорът, Nanhaiya е изградилвинтове за леене под наляганеи варели за повече от двадесет години, от 38CrMoAlA, 42CrMo, SKD-61 и неръждаема стомана, азотирана или биметална с 2,5–3 mm слой от сплав, съдържащ волфрам, при до 62 HRC, където захранването го изисква.
Ние изграждаме по ваш чертеж, модел на машина или износена мостра, сзаменисъвместим с основните марки машини, минимална поръчка на един комплект и оферта в рамките на 12 часа.
Борба с пожълтяване, нетопене или къси удари? Изпратете вашия модел на машината, тегло на детайла, време на цикъл и смола. Ще ви кажем дали е L/D, диаметър, капацитет на топене или износване и ще ви предложим оферта в рамките на 12 часа.
Вземете препоръка за винтЧесто задавани въпроси
Какво е типичното съотношение L/D за винт за леене под налягане?
Повечето инжекционни винтове работят между 18:1 и 25:1, като 20:1 до 22:1 е общата основа на машините с общо предназначение. Чувствителните към топлина смоли предпочитат по-късия край, тъй като материалът прекарва по-малко време горещ. Инженерните пластмаси, които се нуждаят от цялостно топене, предпочитат по-дългия край.
Мога ли да променя съотношението L/D на моята машина за леене под налягане?
Не директно. Дължината се фиксира от цевта, която се обработва в машината. Това, което можете да промените, е диаметърът на винта и тъй като L остава същият, по-малкият диаметър автоматично дава по-висок L/D. Този единствен избор също променя вашия капацитет на изстрел и наличното налягане на впръскване.
Съотношението L/D влияе ли върху размера на снимката?
Косвено и неразделно. Обемът на удара идва от диаметъра на винта и хода, а не от L/D. Но при фиксирана цев, диаметърът, който задава изстрела ви, определя и L/D. Изберете по-малък винт за по-малък изстрел и получавате едновременно по-висок L/D и по-високо налягане на впръскване.
Как да изчисля времето на престой при леене под налягане?
Разделете номиналния капацитет на изстрела на машината на вашия действителен размер на изстрела, след което умножете по времето на цикъла. 200 g машина, която работи с 20 g част на 30-секунден цикъл, дава приблизително 300 секунди, или пет минути, престой. Това е дълго време за задържане на PC, POM, PET или PVC при температура на стопяване.
Защо инжекционният L/D е по-къс от екструдирания L/D?
Тъй като инжекционният винт работи на залпове. Пластифицира изстрел, след което спира, докато машината инжектира и матрицата се охлади, а стопилката в цевта остава гореща през цялото време. Екструдерът работи непрекъснато и нищо не чака. Допълнителната дължина на цевта на инжекционната машина е допълнителна термична история, а не само допълнителен капацитет на топене, така че инжекционните винтове остават по-къси.
Какъв процент от капацитета на цевта трябва да използва моят изстрел?
Често цитираните насоки са приблизително 20% до 80% от номиналния капацитет на изстрел, а ръководството на вашата машина е авторитетът. Под тази лента времето на престой е дълго и чувствителният към топлина материал се разгражда. Над него няма място за подходяща възглавница и по-малко време за разтопяване на почти пълен варел.
По-високият L/D по-добър ли е за леене под налягане?
Не автоматично. По-голямата дължина осигурява по-пълно разтопяване и по-равномерно разтопяване, което подобрява качеството. Той също така поддържа повече материал горещ за по-дълго, което разгражда чувствителните към топлина смоли. Правилният L/D разтопява вашия материал напълно, без да го държи повече от необходимото.
Частите ми пожълтяват. Това L/D проблем ли е?
Обикновено това е проблем с времето на престой, което е проблем с размера на изстрела до капацитета на цевта. Първо извършете изчислението на местожителството. Ако малка част се готви в голям варел, никаква настройка на температурата и никаква геометрия на винта няма да го поправят. По-малък диаметър на винта или по-малка машина ще го направят.