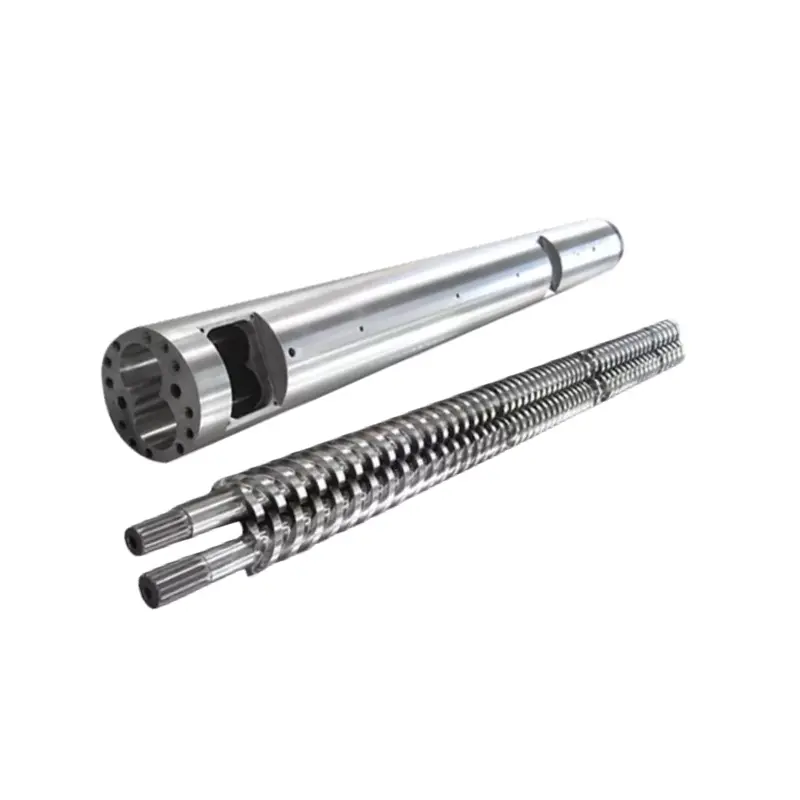
Правилната линия не се определя само от броя на винтовете. Решава се от това какво трябва да се случи между неравномерна суровина и приемлива пелета: захранване, разтопяване, смесване, отстраняване на газ, филтриране на замърсяване, изграждане на налягане, нарязване и изсушаване.


Изберете aедношнекова линия за пелетиранекогато суровината вече е близо до крайната формула и основните задачи са стабилно транспортиране, топене, филтриране на стопилката, генериране на налягане и рязане на пелети. Това е практическа отправна точка за последователно повторно смилане на PE или PP, просто повторно пелетизиране, лабораторна работа и малко до средно производство.
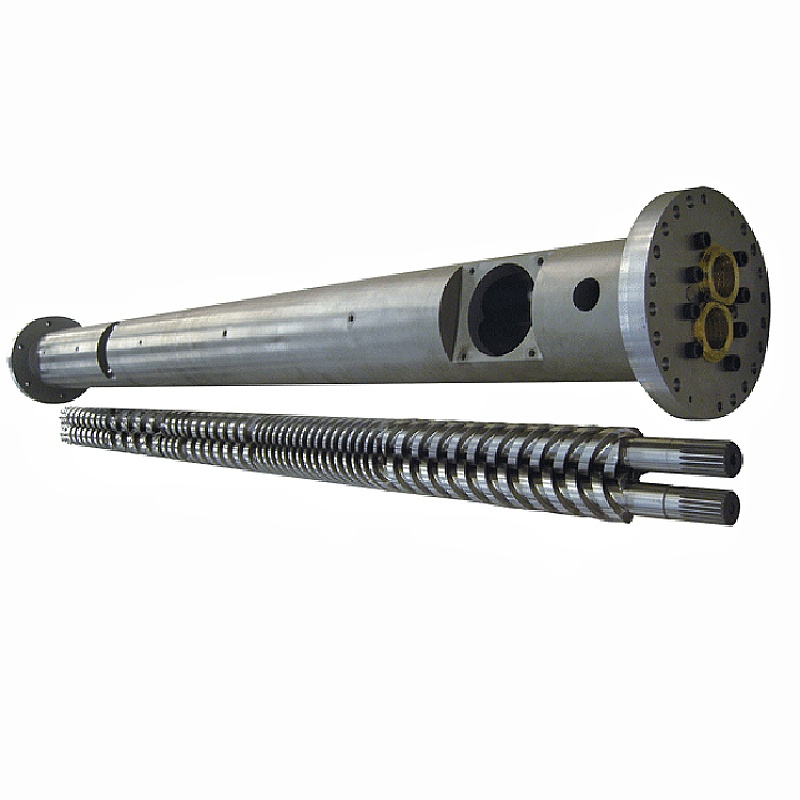
Изберете aпаралелна двушнекова линия за пелетиранекогато машината трябва да комбинира, както и да пелетизира. Той е по-подходящ за пълнители, пигменти, полимерни смеси, мастербач, модифицирани пластмаси, множество захранващи потоци и по-силно обезвъздушаване. Не купувайте двушнекова линия само защото посочената производителност е по-висока. Купете го, когато процесните му функции съответстват на формулата.
Започнете с трансформацията на материала, а не с името на машината
Купувач често ни пита за двушнекова линия, след като види думите „висока производителност“ или „по-добро смесване“. Това пропуска най-важния въпрос: какво влиза в бункера и колко различно трябва да стане, преди да стигне до торбата?
Ако чистите, еднородни гранули трябва само да бъдат разтопени и нарязани отново, сложната машина за смесване добавя контроли, почистване и точки на износване, без непременно да подобрява продаваемата пелета. Ако няколко прахове, оцветители и полимери трябва да се превърнат в едно последователно съединение, един обикновен транспортиращ винт може да остави истинския проблем с качеството незасегнат.
| Производствено мито | Най-добра отправна точка | защо | Какво може да промени отговора |
|---|---|---|---|
| Повторно пелетизиране на стабилен, сортиран PE или PP поток | Единичен винт | Директно топене, генериране на налягане и филтриране с по-ниска сложност на линията | Влага, миризма, печат, смесен поток от стопилка, добавки или силно замърсяване |
| Рециклирани филмови люспи с ниска насипна плътност | Единичен винт с проектирано подаване | Първото тясно място може да бъде консистенцията на фуража, а не смесването | Сериозните летливи вещества, смесените полимери или корекцията на рецептата може да благоприятстват двойния винт |
| Цвят или добавка мастербач | Паралелен двоен винт | Модулните елементи за смесване и контролираното добавяне на съставки подпомагат дисперсията | Доказана предварително смесена рецепта със скромно изискване за дисперсия може да работи на специализиран единичен винт |
| Калциев карбонат или друго запълнено съединение | Паралелен двоен винт | Отделно хранене и конфигурируеми разпределителни и дисперсионни зони | Натоварване на пълнителя, форма на частиците, абразивност и изисквана еднородност на свойствата |
| Полимерна сплав или реактивна модификация | Паралелен двоен винт | Пребиваването, смесването и вентилирането могат да бъдат организирани по производствена зона | Кинетика на реакцията, чувствителност към топлина и изискване за налягане надолу по веригата |
| Лабораторно или пилотно повторно пелетизиране | Единичен винт | Компактно оформление, по-лесна работа и по-лесна поддръжка | Самият експеримент може да изисква гъвкаво модулно комбиниране |
| PVC съединение | Първо дефинирайте рецептата | И двете фамилии линии Nanhaiya изброяват PVC, но изпълняват различни производствени задължения | Подаване на прах, термична чувствителност, пълнител, пластификатор, смесване и метод на рязане на пелети |
| Модифицирана пластмаса с висока производителност | Паралелен двоен винт | По-висок публикуван капацитет на линията плюс опции за смесване, странично захранване и обезвъздушаване | Не оразмерявайте само от kg/h; въртящият момент, насипната плътност и спецификацията на продукта определят използваемата скорост |
Нашият фабричен изглед:най-евтината машина е линията, която завършва необходимата трансформация без добавяне на ненужни етапи. Понякога това е единичният винт. Понякога двойният шнек предотвратява повторно смесване, двойно екструдиране или неспецифични пелети. Предпочитаме да видим пълната рецепта, отколкото предварително избрания от купувача брой винтове.
Линията за пелетиране е верига от свързани етапи на процеса
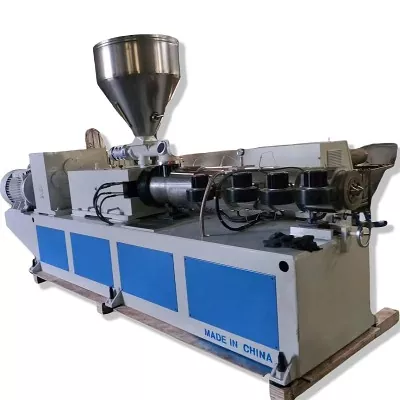
И двата типа линии се нуждаят от нещо повече от екструдер. На НанхайяГама пластмасови екструдериописва пет основни системи: хранене; пластифициране с винт, варел, нагряване и охлаждане; предаване; умираща глава; и оформяне, охлаждане и сцепление. В проект за пелетизиране, филтриране, рязане, сушене или пресяване и събиране завършват веригата.
1. Подгответе и нахранете
Определете дали входът е пелети, прах, люспи, филм, агломерат или смес. Насипната плътност, свързването и стабилността на скоростта на подаване определят дали са необходими гравитационен бункер, принудително захранващо устройство или отделни хранилки за загуба на тегло.
2. Разтопете и трансформирайте
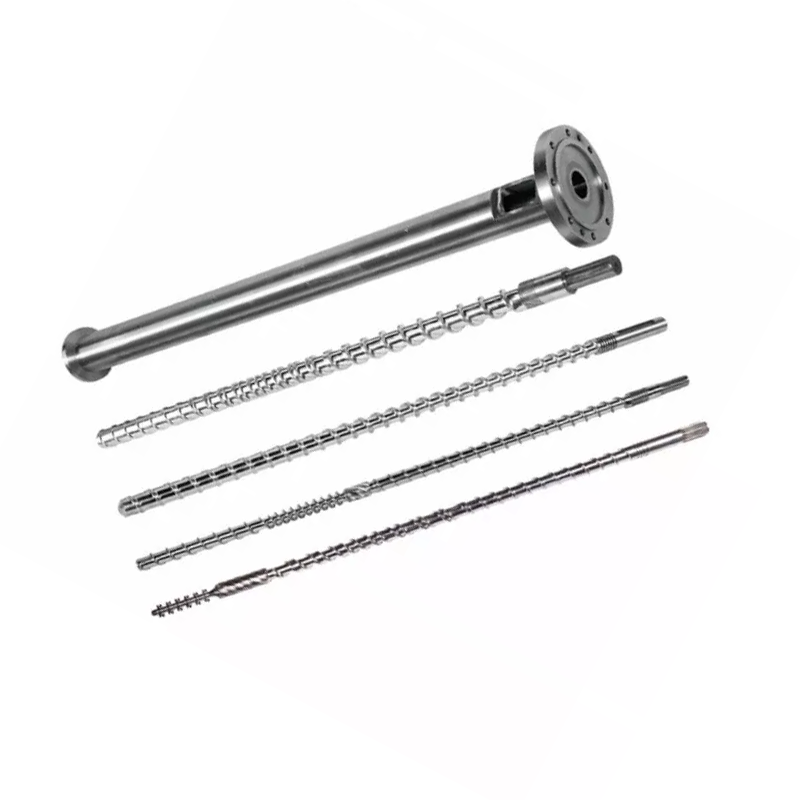
Шнекът и цилиндърът трябва да се стопят, транспортират и смесят, без да надвишава температурата на материала или границата на срязване. За смесване линията може също да се нуждае от странично захранване, секции за месене и атмосферни или вакуумни отвори.
3. Филтрирайте и изградете налягане
Промяна на екрана премахва неразтопено физическо замърсяване. Матрицата се нуждае от стабилно налягане и поток, така че шнековият изход, опцията за помпа за топене и зоната за филтриране трябва да бъдат оразмерени като една секция.
4. Нарежете стопилката
Strand, water-ring и подводни системи създават пелети по различни начини. Силата на топене, лепкавостта, чувствителността към вода, производителността и рутинната смяна имат повече значение от навика.
5. Охладете, изсушете и класифицирайте
Температурата на водата, времето на престой, обезводняването и пресяването влияят върху температурата на пелетите, влагата, фините частици и формата преди съхранение.
6. Контролирайте линията
Температурните зони, скоростта, защитата на двигателя, налягането, скоростта на подаване, вакуумът и алармите трябва да кажат на оператора дали всеки етап е стабилен. Един дисплей сам по себе си не прави процеса контролиран.

Когато е достатъчна едношнекова линия за пелетиране
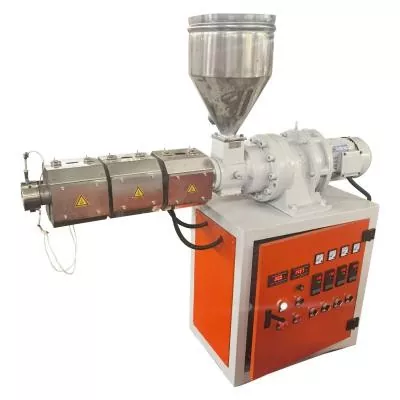
A едношнеков екструдере фундаментално силен при непрекъснато транспортиране, топене и генериране на налягане. Той може също така да осигури полезно разпределително смесване, когато геометрията на винта, миксерът и работната точка съответстват на материала. Това го прави разумна основа за повторно пелетизиране на суровина, която вече е сортирана, смесена или формулирана.
Едношнековата пелетизираща линия на Nanhaiya съчетава едношнеков екструдер, филтриране на стопилката, матрица, водно охлаждане, пелетизатор и събирателна единица. Неговите изброени приложения включват чиста или рециклирана пластмаса, лаборатории, пилотно производство и пелети за леене под налягане, раздуване на филми или екструдиране. Опционалната автоматична смяна на ситото, вакуумното обезгазяване и спомагателното захранване позволяват на основната линия да се справи с по-трудни условия на захранване, без да я превръща в пълна платформа за смесване.
Използвайте единичен винт като базова линия, когато:рецептата за фураж е фиксирана преди екструдиране; полимерното семейство и поведението при стопяване са последователни; дисперсията не е основната претенция за продукта; замърсяването може да се справи с посочения филтър; отстраняването на летливи е умерено; и продукцията може да се задържи без принудително нестабилно захранване или прекомерна температура на стопилката.


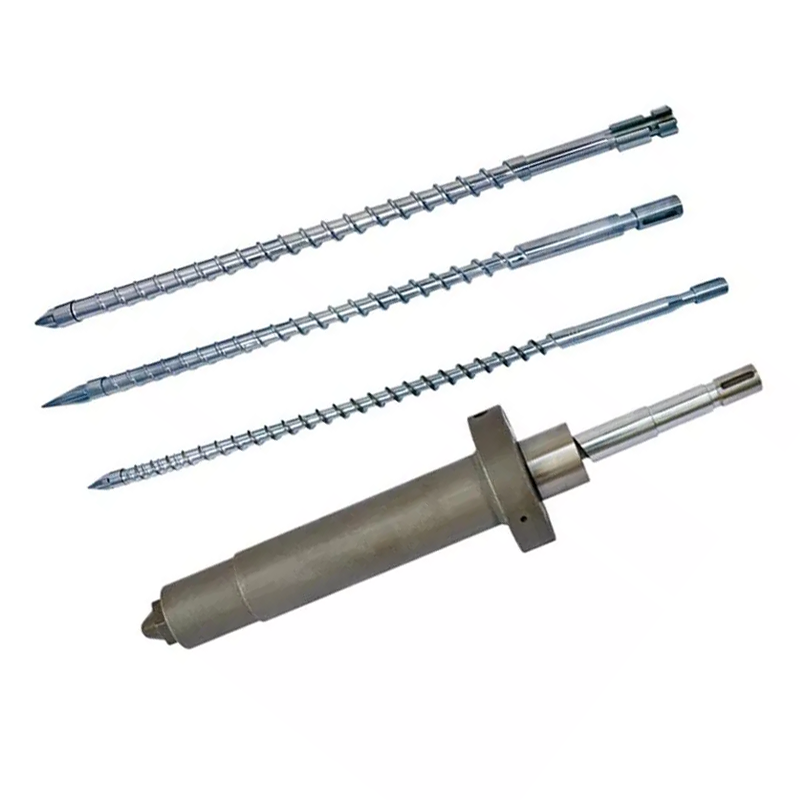
Единичен винт не означава "без инженерство". Theконструкция на шнека за гранулираневсе още се променя с подаване на люспи, дължина на топене, позиция на отвора, съпротивление на екрана и метод на пелетизиране. Една линия може да има достатъчно инсталирана мощност и все още да има пренапрежение, защото бункерът доставя материал неравномерно или винтът губи уплътнението си от стопилка близо до вентилационния отвор.
Когато успоредна линия с два винта печели своята допълнителна цена
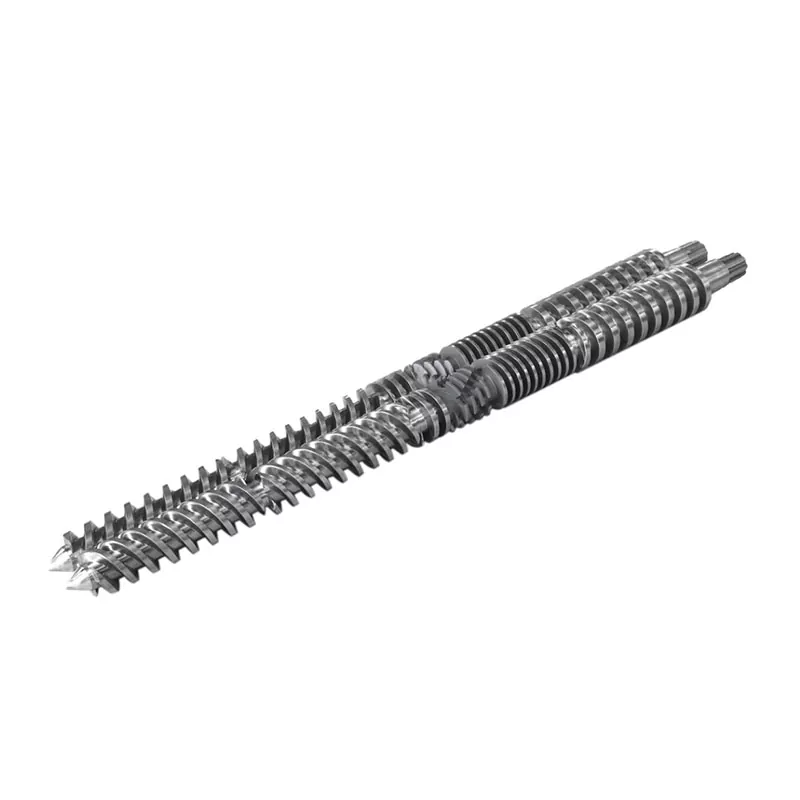
Паралелната двушнекова линия става ценна, когато екструдирането трябва да промени формулата, а не просто да я преформулира. Линията на Nanhaiya използва паралелен двушнеков екструдер с висок въртящ момент с модулни винтови елементи. Неговият обхват на процеса включва смесващи и диспергиращи добавки, пълнители и оцветители, плюс опционално двойно захранване, вакуумно обезгазяване и автоматична смяна на ситото.
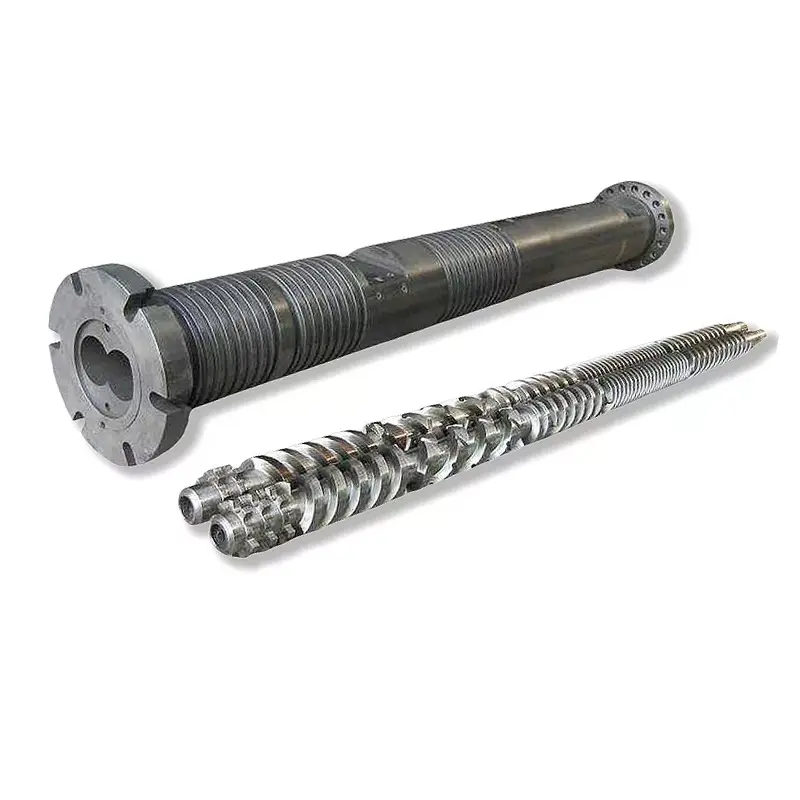
Модулният варел и шнекова линия позволяват на дизайна да възлага различни задачи по протежение на машината: пренасяне на захранване, стопяване на полимера, добавяне на пълнител надолу по веригата, прилагане на разпределителна или диспергираща работа, отваряне на повърхността на стопилката за обезпаряване, изграждане на уплътнение на стопилката и стабилизиране на изтичането. Изследванията върху двушнековата екструзия също свързват геометрията с по-бързо топене и подобрено смесване, докато промишлените референции за смесване подреждат транспортирането, пластифицирането, смесването, обезпаряването и натрупването на налягане като отделни процесни зони.
Използвайте успореден двоен винт като базова линия, когато:няколко съставки трябва да се дозират отделно; контролната стойност на дисперсията на пигмента или пълнителя; приемането на прах е трудно; формулировката се нуждае от един или повече етапа на вентилиране; промените в продукта изискват модулна винтова рецепта; или линията трябва да смесва и пелетизира в едно контролирано преминаване.


Нашият фабричен изглед:закупуването на двоен винт се проваля рано, когато доставчикът получи само име на смола и целеви кг/ч. „PP плюс пълнител“ не е спецификация на процеса. Нуждаем се от процент на пълнител, форма на частиците, обемна плътност, влага, абразивност, план на захранващото устройство, целева дисперсия и допустима температура на стопяване. Тези подробности определят елементите и секциите на цевта, за които купувачът всъщност плаща.
За рециклиран материал отделете четири проблема
Запитванията за рециклиране често комбинират нестабилност на фуража, влага, замърсяване и лошо смесване под един етикет: „рециклиран материал“. Всеки проблем се нуждае от различна характеристика на линията. Увеличаването на скоростта на винта не може да поправи всички.
| Наблюдаван проблем | Вероятен процесен въпрос | Характеристика на линията за указване | Доказателство за приемане |
|---|---|---|---|
| Продукцията се покачва и пада | Дали люспите с ниска плътност се свързват или подават неравномерно? | Принудително захранване, агломерация или уплътняване, стабилна геометрия на бункера и контрол на захранващото устройство | Тенденция на мощността и натоварването на двигателя при определен непрекъснат цикъл |
| Мехурчета, мирис или порести пелети | Каква влага и летлив товар влизат в стопилката? | Сушене, където е подходящо, местоположение на отдушника, уплътнения от стопилка, капацитет на вакуум и подновяване на повърхността | Влага или летливи резултати плюс визуална граница на пелети |
| Налягането продължава да расте | Колко неразтопено замърсяване достига до филтъра? | Област на филтъра, последователност на мрежата, тип смяна на екрана, сензори за налягане и интервал на смяна | Покачване на налягането и честота на смяна на екрана при целевия изход |
| Цветът или свойствата варират | Променя ли се съставът на фуража или смесването е неадекватно? | Първо сортиране и смесване нагоре; двушнеково смесване, ако се изисква корекция на рецептата или дисперсия | Съгласуван вариант на цвят, поток на стопилка или механични свойства |
Асоциацията на рециклиращите пластмаса определя филтрирането на стопилка като преминаване на стопена пластмаса през фино сито за отстраняване на метали, дърво, хартия, термореактивни материали и други неразтопени физически замърсявания. Филтрирането не може да премахне всеки разтворен полимер, миризма или летливи вещества. Той също така добавя съпротивление на потока, така че ситовата опаковка, зоната на филтриране, изходното налягане и методът на смяна трябва да бъдат посочени заедно.


Изберете метода на пелетизиране като част от линията
Изборът на винт получава най-голямо внимание, но нестабилното рязане може да направи добре пластифицирана стопилка непродаваема. Едношнековата линия на Nanhaiya включва водно охлаждане и пелетизатор. Неговата паралелна двушнекова линия може да използва пелетизатор с водни пръстени или нишки и включва съответните секции за охлаждане, пресяване и събиране.
| Метод | Процес | Добра отправна точка | Въпроси преди поръчка |
|---|---|---|---|
| Кичур на водна баня | Екструдирайте кичури, охладете в корито, отстранете повърхностната вода, издърпайте и отрежете | Гъвкава работа по смесване и рециклиране, при която операторите могат да управляват началните нишки | Има ли стопилката достатъчно здравина на нишката? Колко често се променят цветовете? Как ще се третират счупените нишки? |
| Сухо подстригани или охладени с колан нишки | Носете горещи нишки на колан с въздушно, водно или комбинирано охлаждане преди подстригване | Чувствителни към вода, крехки, еластични или силно наситени формулировки | Необходима дължина на лентата, натоварване при охлаждане, скорост на нишка, крехкост и площ на пода |
| Воден пръстен | Нарежете на лицевата страна на матрицата и пренесете пелетите в кръг с циркулираща вода | Компактно, непрекъснато пелетизиране, когато стопилката се срязва чисто в матрицата | Замръзване на отвора, износване на острието, температура на водата, форма на пелета и обезводняване |
| Под вода | Нарежете лицето на матрицата вътре в пълна с вода камера, след това обезводнете и изсушете | Автоматизирана работа и широки индустриални задължения за пелетизиране | Минимална стабилна скорост, отпадъци при стартиране, отопление на матрицата, водна система, сушилня и почистване |
Лентовите системи за сухо рязане на MAAG са проектирани за чувствителни към вода, силно напълнени или чупливи продукти, докато подводните системи обхващат съединения, мастербачи, рециклирани и необработени полимери. Това не прави един метод универсално превъзходен. Показва защо поведението на материала след матрицата трябва да бъде част от решението за покупка.

Данни за единична и паралелна двойна винтова линия Nanhaiya
Следните стойности идват от текущите продуктови страници на Nanhaiya. Те са полезни за сравняване на публикуваните конфигурации. Договорът за покупка трябва да повтаря крайните стойности за одобрените материали, спомагателни средства и условия за изпитване.
| Елемент | Едношнекова линия за пелетиране Nanhaiya | Паралелна двушнекова линия за пелетиране Nanhaiya |
|---|---|---|
| Публикуван капацитет | 100 кг/ч | 300 до 600 кг/ч |
| Основна мощност | Главен двигател 75 kW | 160 kW |
| Отоплителна мощност | 120 kW | Не е посочено отделно |
| Тип винт | Единичен винт | Паралелен двоен винт |
| Дължина и диаметър на винта | Персонализирано | Персонализирано |
| Публикуван винтов материал | 38CrMoAlA | 38CrMoAlA |
| Обхват на публикувания материал | PVC, CaCO3 мастербач, TR, PET, PS, EVA, ABS, PE, TPR, TPE, TPV и PP | PE, PP, PVC, ABS, HDPE, HDPE/PP, PA, PE/PP, LLDPE, ABS/PP и PPR |
| Оборудване за основна линия | Екструдер, филтриране на стопилка, матрица, водно охлаждане, пелетизатор и събиране | Екструдер с висок въртящ момент, филтриране на стопилка, матрица, пелетизатор с воден пръстен, охлаждане и автоматизирано събиране |
| Подробности за продукта | Азотиран шнек и варел, пелетизатор, резервоар за вода, вибриращо сито, силоз и PLC контрол | Шнек и цилиндър от сплав с висока твърдост, модулни елементи, помпа за топене, матрица, пелетизатор с воден пръстен или нишки, корито, вибриращо сито и силоз |
| Опции | Автоматична смяна на екрана, вакуумна дегазация и спомагателно захранване | Вакуумна дегазация, автоматична смяна на екрана, двойно захранване за пълнители и дистанционно наблюдение |
| Публикувано отношение на скоростната кутия | Не е посочено | 2,5:1 или 3:1 |
| поддръжка | Дистанционна инсталация, пускане в експлоатация и ръководство за работа | Ръководство за инсталиране, поддръжка при пускане в експлоатация и обучение на оператори |


Nanhaiya е базирана в Zhoushan, Zhejiang, и произвежда винтове, варели и оборудване за екструдиране на пластмаса. Купувачите могат да прегледат фабрикатапроизводствено оборудване, сертификатиипроцес на обслужванепреди техническата дискусия.
Превърнете сравнението в спецификация за покупка
Полезната RFQ прави конкурентните котировки сравними. Освен това не позволява линията да бъде проектирана около чиста проба, докато производството по-късно получава мокър, прашен или с ниска плътност фураж.
- Всеки клас полимер и тегловен процент
- Девствен, постиндустриален или постпотребителски произход
- Форма на пелети, прах, люспи, филм или агломерат
- Минимална и максимална насипна плътност
- Влага, летливи вещества, мирис и състояние на пране
- Вид, размер и очакван процент на замърсяване
- Подробности за пълнител, пигмент, влакна и добавки
- Необходим метод на хранене за всяка съставка
- Настояща продукция и целева нетна продаваема продукция
- Разрешен прозорец за температура на топене
- Финост на филтриране и план за смяна на екрана
- Предпочитание за нишка, воден пръстен или подводно пелетизиране
- Ограничения за размер, форма, влажност и фини частици
- Необходими тестове за цвят, течливост или механични тестове
- Налично напрежение, честота, вода и въздух под налягане
- Разположение на завода, височина и посока на материалния поток
- Контролен език, регистриране на данни и стандарт за безопасност
- Резервни части, въвеждане в експлоатация и обхват на обучение
Не пишете само по себе си "производителност: 500 kg/h".Посочете точната формула, състоянието на фуража, допустимата степен на отхвърляне и продължителността на теста. Брутното изхвърляне от екструдера не е същото като сухите, филтрирани, продаваеми пелети, доставени в системата за събиране.
Защитата от износване също принадлежи към този етап. Абразивните пълнители, стъклените влакна и замърсеният рециклат могат да променят стратегията за материала на винта и цевта. Преглед на Nanhaiya'sпаралелни двувинтови компоненти, единични винтовеирезервни частис очакваната емисия, вместо добавяне на обща опция за твърда повърхност в края.
Приемете линията с материални и измерими резултати
Тестът за въртене без натоварване проверява сглобяването, но не доказва ефективността на пелетизиране. Фабричният тест за приемане трябва да използва съгласуван материал или ясно документиран еквивалент и трябва да продължи достатъчно дълго, за да разкрие нестабилност при подаване, налягане, вентилация и рязане.
- Потвърдете тестовия материал.Рекордна партида, формула, фуражна форма, насипна плътност, влага и подготовка. Запазете запазена проба.
- Проверете обхвата и безопасността на линията.Проверете двигатели, нагреватели, предпазители, блокировки, аварийни спирания, помощни средства, инструменти и въртене, преди да подадете полимер.
- Достигнете стабилна работа.Запишете скоростта на подаване, скоростта на шнека, настройките на зоната, измерената температура на стопилката, налягането, въртящия момент или натоварването на двигателя, условията на вакуум и охлаждаща вода.
- Измерете продаваемата продукция.Претеглете сухите пелети след пресяване за определено време. Записвайте отделно отпадъците при стартиране, скъсванията на нишките, агломератите и промените на екрана.
- Тествайте качеството на пелетите.Използвайте договорения размер на пелетите, фини частици, влага, насипна плътност, цвят, поток на стопилка, дисперсия или тестове за формоване надолу по веригата.
- Предизвикайте рутинно събитие.Демонстрирайте смяна на екрана, нормално рестартиране, възстановяване на подаващо устройство или промяна на цвета, ако има значение за ежедневното производство.
- Огледайте машината.Проверете пренасянето на вентилационния отвор, отлаганията при матрицата, състоянието на фрезата, необичайния шум, течовете и достъпните места за почистване след цикъла.
Нашият фабричен изглед:не приемайте ред, защото той за кратко достига изхода на заглавието. Ние търсим стабилен прозорец: захранващото устройство остава пълно, налягането не се променя, вентилационният отвор остава чист, фрезата не създава прекомерни фини частици и пелетите отговарят на теста на купувача надолу по веригата. Стабилната продаваема продукция е числото, което има значение.
Често задавани въпроси
Двушнековата пелетизираща линия винаги ли е по-добра от едношнековата?
Не. Паралелната двушнекова линия е по-силна, когато процесът трябва да смеси полимери, да диспергира пълнители или пигменти, да добави съставки през странични захранващи устройства или да премахне значителни летливи вещества. Едношнекова линия често е по-директният избор, когато стабилна, подготвена суровина се нуждае основно от топене, филтриране, генериране на налягане и рязане на пелети.
Коя линия за пелетиране е по-добра за рециклиран PE или PP?
Зависи от състоянието на повторно смилане. Сортиран, измит и сравнително постоянен поток от PE или PP може да пасне на едношнекова линия с правилното захранване, обезгазяване и филтриране на стопилката. Смесени формули, добавяне на пълнител, отстраняване на миризми или летливи вещества и изискване за хомогенизиране могат да оправдаят паралелна линия с два винта.
Коя линия трябва да избера за мастербач или смеси с високо съдържание?
Започнете оценката с паралелна двушнекова линия, тъй като модулните винтови елементи и отделните зони за подаване дават по-голям контрол върху разпределителното и диспергиращо смесване. Типът пълнител, натоварването, насипната плътност, абразивността и необходимата дисперсия все още определят захранващото устройство, конфигурацията на шнека и пакета за износване.
Може ли едношнекова линия за пелетизиране да използва вакуумна дегазация?
да Nanhaiya предлага вакуумна дегазация като опция на своята едношнекова пелетизираща линия. Позицията на вентилационния отвор, нивото на пълнене на винта, влагата на захранването, уплътнението на стопилката и капацитетът на вакуум трябва да работят заедно, така че материалът да не наводни вентилационния отвор.
Каква е разликата между нишковидното и воднопръстеновото пелетизиране?
Системата за нишки екструдира непрекъснати нишки, охлажда ги и след това ги нарязва на цилиндрични пелети. Система с воден пръстен разрязва стопилката в лицето на матрицата и отвежда пелетите във вода. Поведението на материала, производителността, нуждите от смяна, формата на пелетите и участието на оператора трябва да определят метода.
Каква продукция могат да произведат линиите за пелетиране на Nanhaiya?
Nanhaiya изброява 100 kg/h за своята едношнекова линия за пелетиране и 300 до 600 kg/h за своята паралелна двушнекова линия за пелетиране. Това са публикувани продуктови конфигурации, така че крайната оферта трябва да посочва точната формула, състоянието на фуража и основата за приемане на избраната машина.
Каква информация трябва да изпратя с RFQ за линия за пелетиране?
Изпратете класовете и процентите на полимера, формата на захранване, насипната плътност, нивата на влага, замърсяване и летливи вещества, добавки и пълнители, настоящ и целеви изход, размер на пелетите, изискване за филтриране, условия за използване, оформление на инсталацията, контролен стандарт и измерим тест за приемане.
Търговско разкриване: Nanhaiya произвежда пелетизиращите линии, шнекове, варели и екструзионни компоненти, свързани в това ръководство. Окончателният избор зависи от материала на купувача, одобрения обхват на линията, техническото споразумение и теста за приемане.