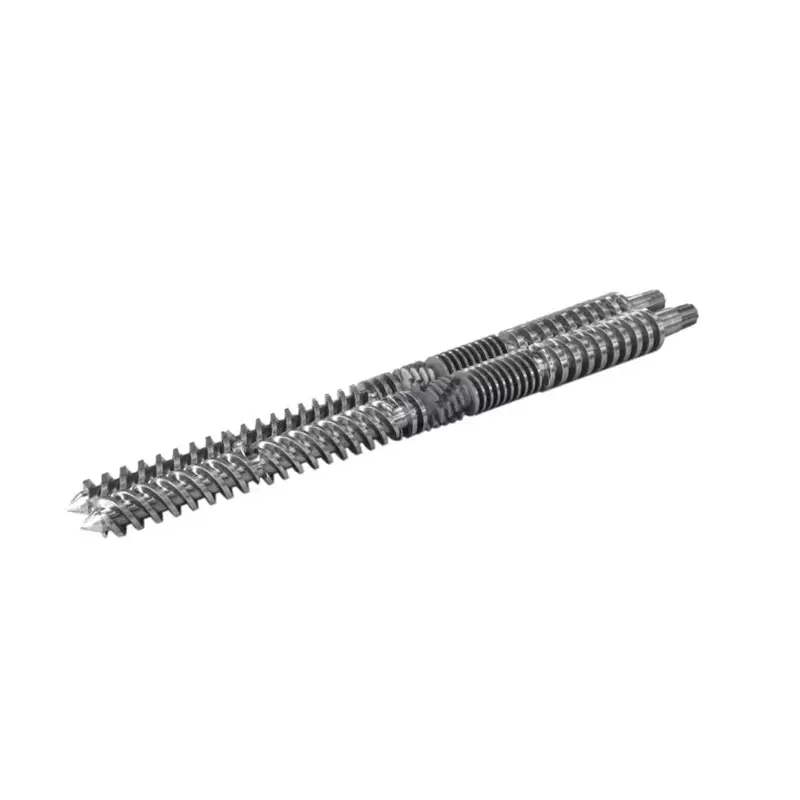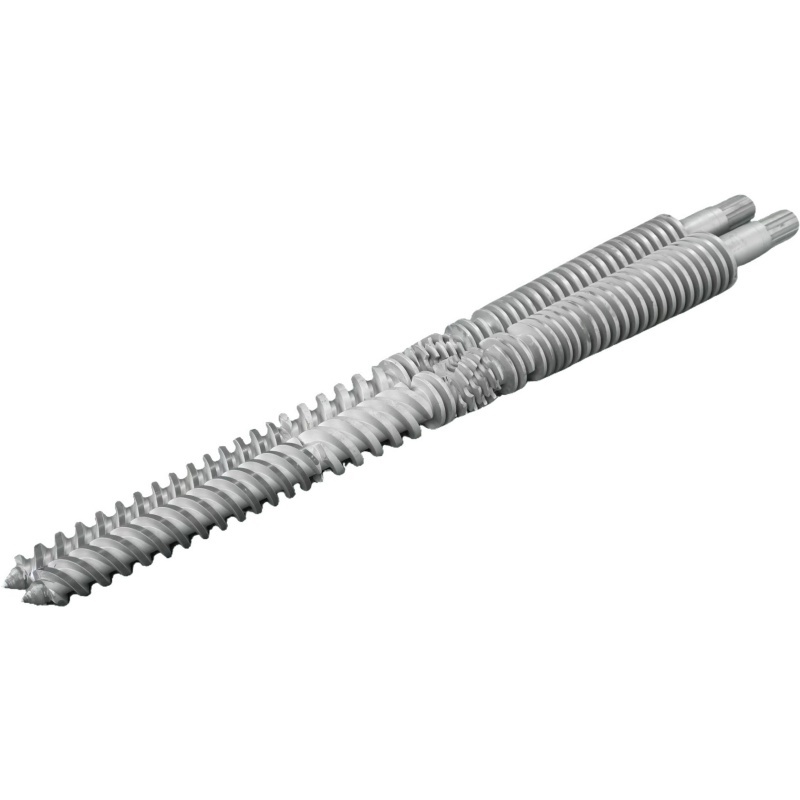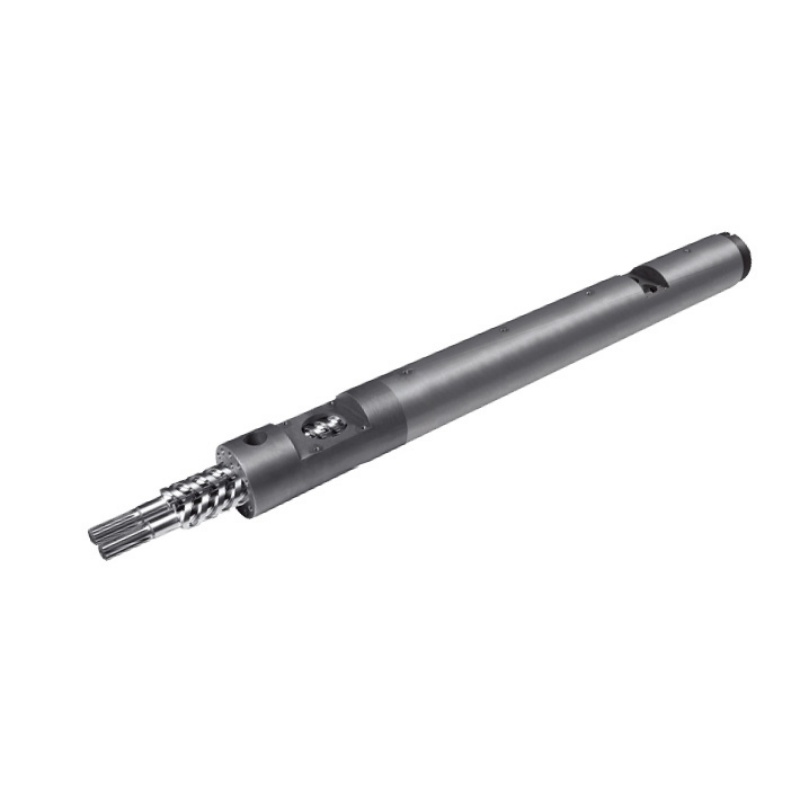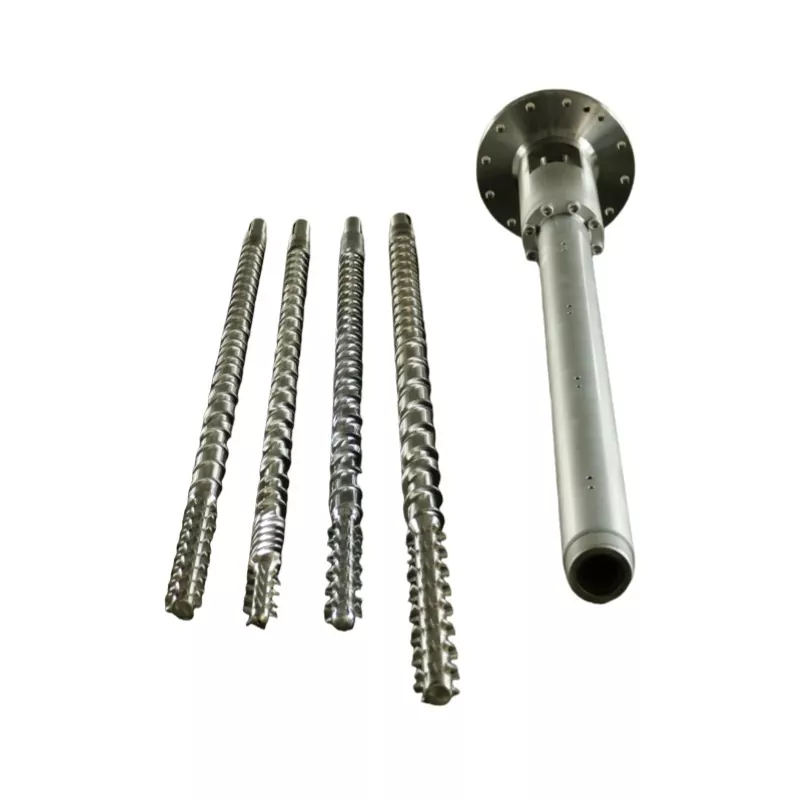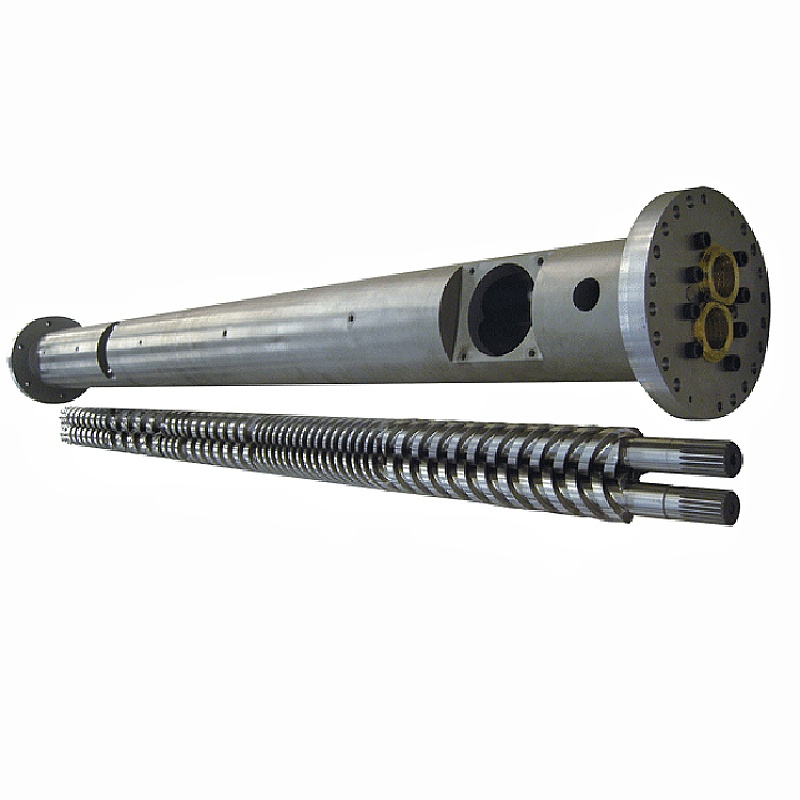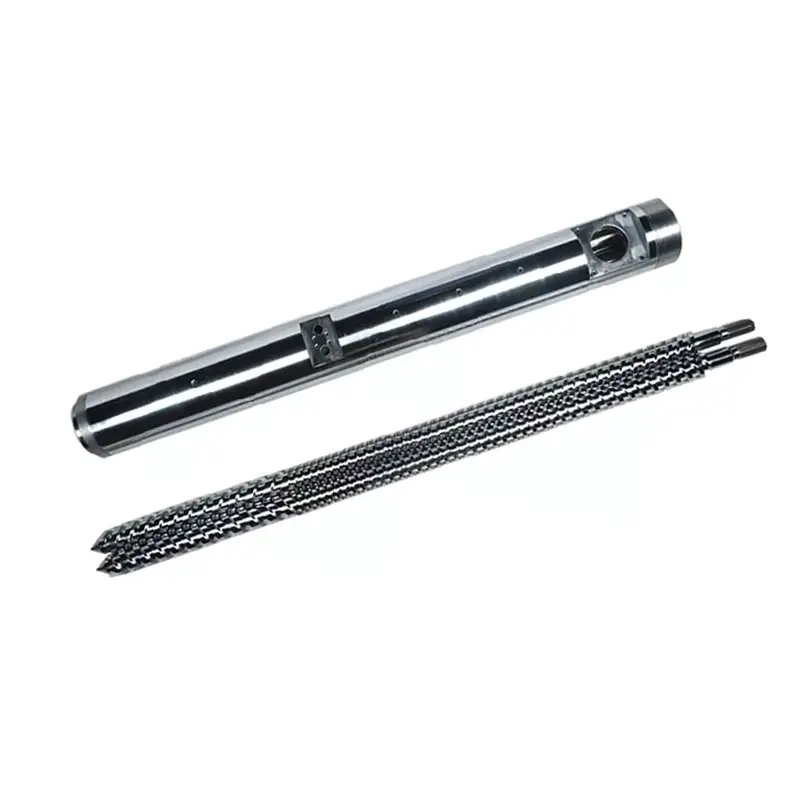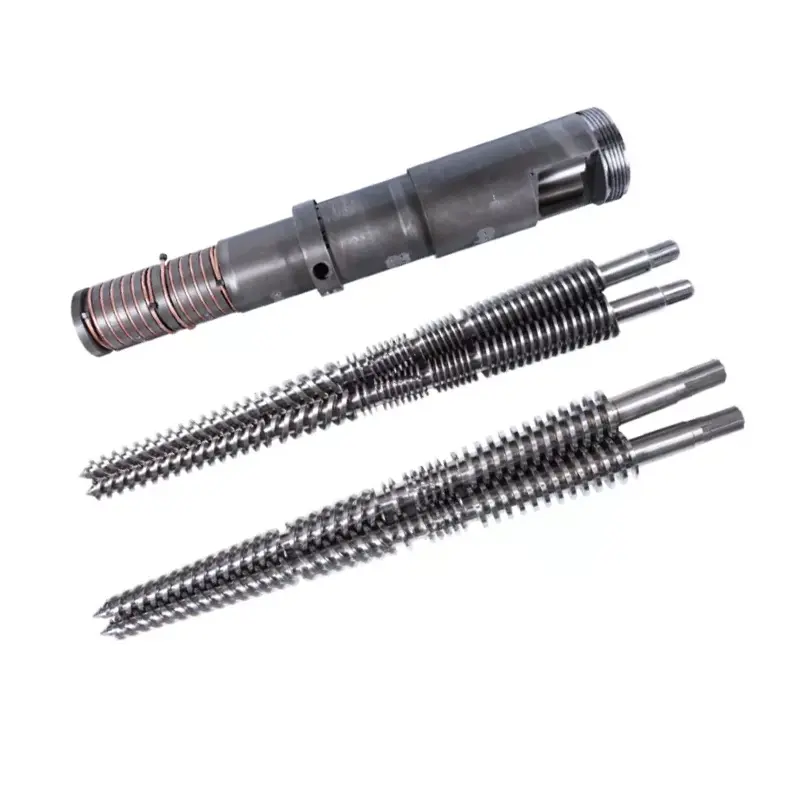
A паралелен двоен винтов варелдържи два винта с постоянен диаметър един до друг в отвор на фигура осем. Винтовете се завъртат заедно и избутват материала напред, като го улавят между полетата, вместо да го влачат по стената, както прави един винт. Два избора на дизайн решават какво може да прави машината: посоката на въртене (съвместно въртене или обратно въртене) и колко дълбоко се захващат винтовете (напълно, частично или изобщо). Вземете тези две правилни и същите хардуерни съединения, отвори или екструдиран твърд PVC.
Попитайте трима доставчици какво е паралелен двоен винтов варел и ще получите три неясни отговора за „два винта вместо един“. Това го подценява. Двойното разположение променя начина, по който материалът се движи през машината и тази единствена механична разлика е причината двойните винтове да се справят с задачи, които един винт не може да направи.
Това ръководство обхваща механиката, двете класификационни оси, които определят производителността, спецификациите на реалния материал и оразмеряването. За по-широката картина на компонентите вижте нашатаводач на цевта на винта на екструдера.
Какво е паралелна двойна винтова цев?
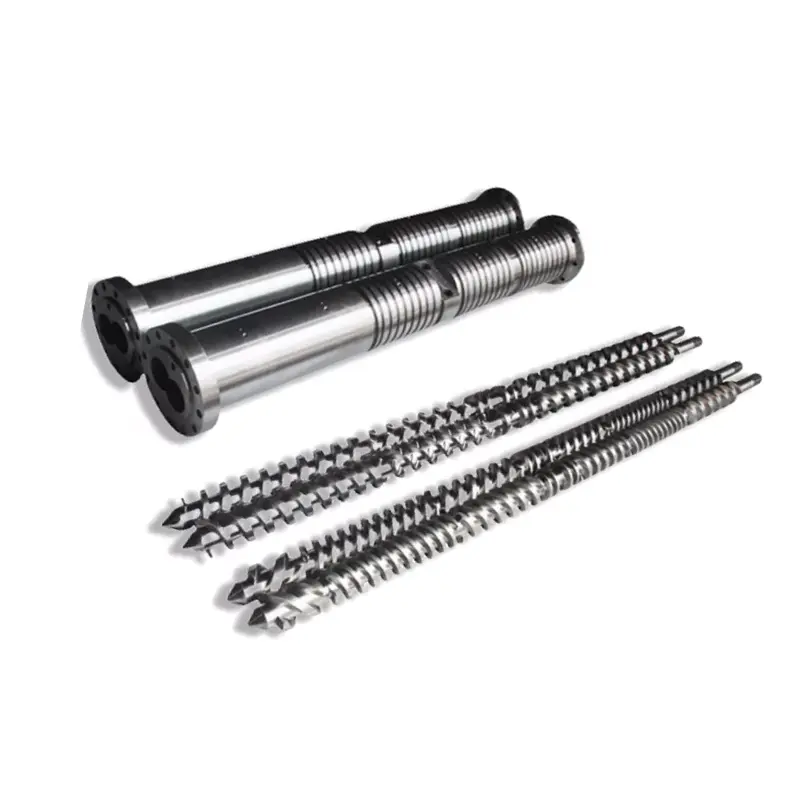
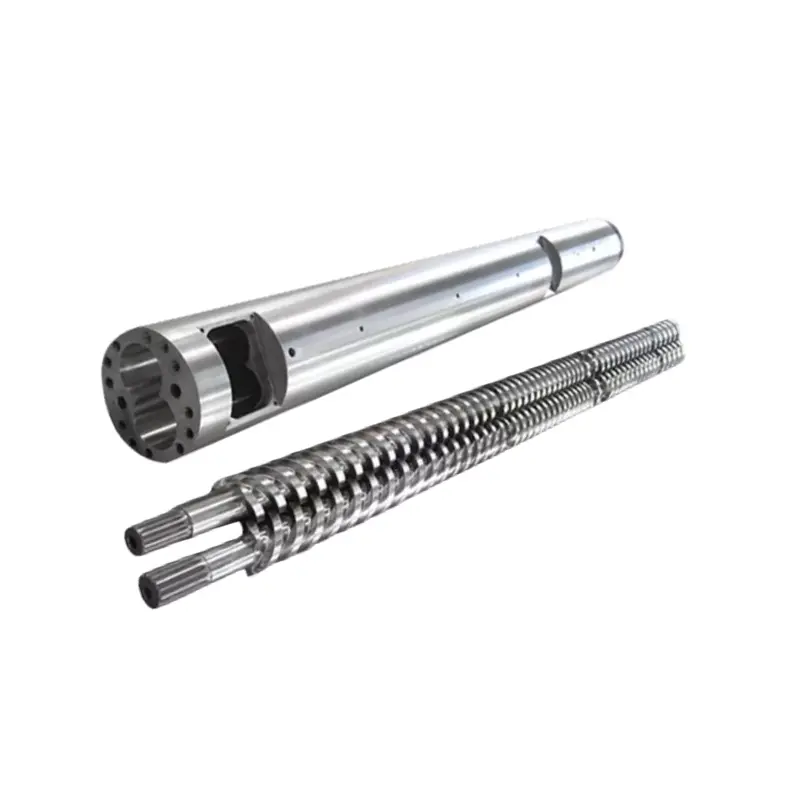
Паралелният двушнеков варел е пластифициращата единица на двушнековия екструдер. Той има две части, работещи като една система: цев с два припокриващи се отвора, машинно изработени в него, образуващи напречно сечение с фигура осем, и два винта, които седят вътре в тези отвори.
Паралелноозначава, че винтовете поддържат един и същ диаметър от края на подаването до края на разтоварването. Отворът остава с еднакъв размер по цялата си дължина. Това е определящата разлика от коничния близнак, където и двата винта и отворът се стесняват надолу към матрицата.
Паралелната форма дава на дизайнера постоянно напречно сечение, с което да работи по цялата дължина, което прави лесно изграждането на дълги машини с място за секции за смесване, вентилиране и смесване. Сравнението между двете форми е разгледано в нашатаконичен срещу паралелен водач.
Как работи цевта с паралелен двоен винт, стъпка по стъпка
- Хранене.Материалът пада в захранващото гърло и пада върху двата винта едновременно. Двойните винтове поемат прахове, люспи и неравномерно захранване, които един винт трудно може да захване.
- Пренасяне.Винтовете се завъртат и движението на единия винт изтрива канала на другия. Материалът се улавя в С-образните камери между полетите и се избутва механично напред.
- Топене.Барелните нагреватели доставят част от топлината. Останалото идва от срязване, тъй като материалът се обработва в тесния процеп, където винтовете се припокриват, което е най-интензивната зона в машината.
- Смесване.Всяко завъртане разделя, сгъва и рекомбинира потока от стопилка. Това повтарящо се разделяне е това, което разпръсква равномерно пълнителите, пигментите и добавките.
- Обезвъздушаване.При вентилиран варел каналът се задълбочава във вентилационния отвор, така че налягането пада почти до нула. Влагата и летливите вещества излизат там, често под вакуум.
- Изпомпване и дозиране.Последната секция създава налягане и доставя стабилна стопилка към матрицата или пелетизатора.
Съвместно въртене срещу насрещно въртене: две посоки, две задачи
Винтовете могат да се въртят в една и съща посока или в противоположни посоки. Този единствен избор променя изцяло характера на машината.
| Съвместно въртене | Насрещно въртящи се | |
|---|---|---|
| Посока на винта | И двата винта се въртят по същия начин | Винтовете се въртят в противоположни посоки |
| Материален път | Следва осмица около двата винта | Притиснат през щипката между винтовете |
| Срязване | Висока и регулируема чрез винтови елементи | По-ниско и по-нежно към материала |
| Скорост на шнека | високо | По-ниска |
| Изграждане на налягане | Умерен | Силен и стабилен |
| Най-добър при | Смесване, мастербач, реактивна екструзия, напълнени съединения | Твърда PVC тръба и профил, термочувствителен материал |
Съвместно въртеневинтовете са инструментът за смесване. Високото срязване и високата скорост диспергират добре стъклените влакна, пигмента и добавката, което е точно това, от което се нуждае модифицираното съединение.
Насрещно въртящи севинтовете действат като обемна помпа. Захващането между тях пренася материала напред под силен натиск при ниско срязване и това е, което изисква твърдият PVC, тъй като PVC се разгражда, когато го срязвате силно. Нашитепротивоположно въртящи се паралелни двойни винтови варелиса създадени за това задължение и химията зад него седи в нашитеPVC водач за винтова цев.
Напълно, частично или без зацепване: оста, която повечето водачи пропускат
Посоката на въртене е само половината от класификацията. Втората ос е колко дълбоко се захващат двата винта и повечето ръководства никога не го споменават.
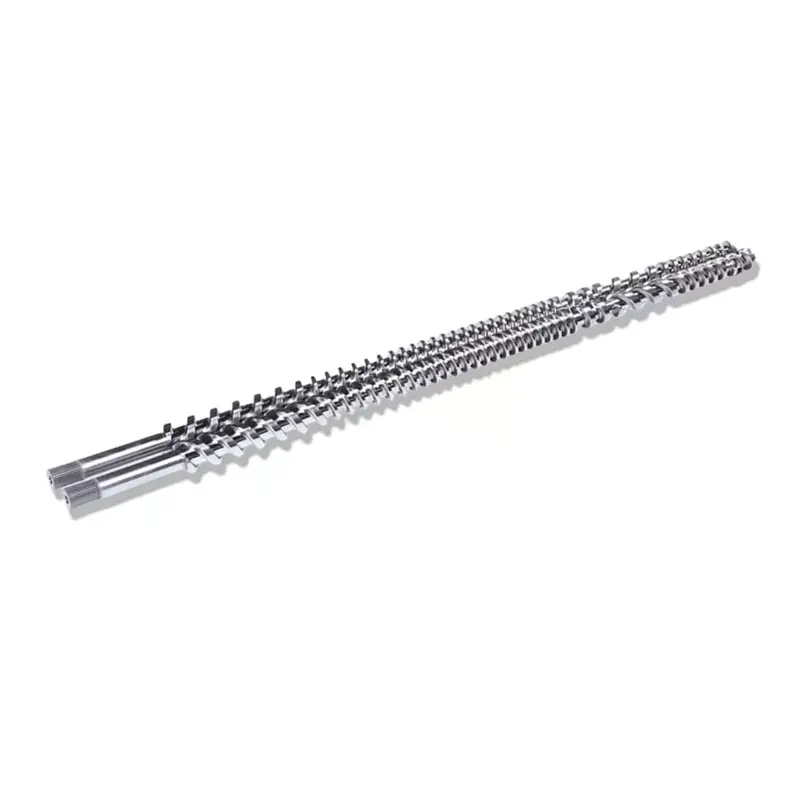
Нашите паралелни двойни винтове се предлагат в три типа зацепване:пълно зацепване, частично зацепване и без зацепване. Разликата е доколко хълмът на единия винт достига в канала на другия.
- Пълно зацепване.Полетът на единия винт достига до основата на другия, оставяйки малка празнина. Това е най-разпространеният тип при екструдиране на пластмаса, тъй като плътната хлабина осигурява отлично срязване и смесване и почиства каналите чисти, докато винтовете се въртят.
- Частично зацепване.Винтовете се припокриват, но по-малко дълбоко. Транспортирането остава положително, докато срязването намалява, което е подходящо за материал, който не може да понася агресивна работа.
- Без зацепване.Винтовете стоят един до друг, без да се захващат. Машината се държи по-близо до два единични винта в една цев, с най-щадящо третиране и най-малко положително транспортиране.
Практическият извод е, че само "двоен винт" не описва машина. Пълното захващане и противоположно въртене е различен инструмент от пълното зацепване и съвместното въртене и двете се различават от разположението без зацепване. Когато посочите резервен комплект, типът на мрежата трябва да съответства на машината, която притежавате.
Защо двойните винтове предават по различен начин от единичните винтове
Единичен винт е влачеща помпа. Той разчита на триене: материалът трябва да се придържа към стената на цевта повече, отколкото към винта, или просто се върти на място, вместо да се движи напред.
Тази зависимост създава истински проблеми. Прахове, люспи и хлъзгаво или слабо триене захранване не се захващат добре, така че винтът се надига или гладува. След това резултатът варира в зависимост от това колко добре се захваща материалът през този ден.
Двойните винтове предават положително. Движението на единия винт измита канала на другия, така че материалът се избутва механично, независимо дали захваща стената или не. Изходът остава по-стабилен и подаването, което разбива един винт, преминава без оплаквания.
Ето защо двойните винтове доминират при смесването и работата с PVC прах. Пълното сравнение е в нашияводач с един винт срещу водач с двоен винт.
От какво е направена паралелна двойна винтова цев
Основната стомана носи механичното натоварване. Повърхността отгоре поема износването. Ето спецификациите, според които изграждаме нашите паралелни двойни винтови комплекти.
| Спецификация | Стойност |
|---|---|
| Основен материал | 38CrMoAlA |
| Твърдост на термична обработка | HB260–320 |
| Твърдост на азотиране | HV950–1000 |
| Дълбочина на азотиране | 0,50–0,70 mm |
| Крехкост при азотиране | Степен 1 или по-добра |
| Грапавост на повърхността | Ra0.4 |
| Правост на винта | 0,015 mm |
| Хромирана твърдост | HV950 или по-висока |
| Дебелина на хром | 0,05–0,10 mm |
| Биметална твърдост | HRC60–65 |
| Биметална дълбочина | 2,0–3,0 mm |
Две числа в тази таблица заслужават внимание, когато сравнявате цитати.Правост на винта при 0,015 mmрешава дали винтовете работят правилно в отвор с фигура осем, а огънатият винт износва едната страна на отвора и унищожава и неговата подмяна.Крехкост при азотиранее проверката на качеството, която повечето доставчици никога не публикуват: твърд калъф, който е крехък, отчупва се при натоварване, вместо да е устойчив на износване.
Извън стандартната конструкция, ние персонализираме стомана за гореща обработка, стомана за студена работа, високоскоростна стомана, HIP прахова стомана и PTA сплави. Когато фуражът е абразивен или корозивен, биметалният път замества азотирането и нашиятбиметален срещу азотиран водачпокрива, когато това се плаща.
Оразмеряване: Диаметър, L/D и Изход
Диаметърът на винта определя производителността. L/D задава колко място има машината за разтопяване, смесване и вентилиране по пътя. Ето нашите често използвани паралелни двойни винтови модели с техните публикувани стойности за производителност върху PVC.
| Модел | Диаметър на винта (mm) | L/D | PVC мощност (kg/h) | Скорост на шнека (rpm) | Мотор (kW) |
|---|---|---|---|---|---|
| NHY75 | 75 | 26–36 | 220–350 | 45 | 45 |
| NHY90 | 90 | 26–36 | 280–460 | 45 | 55 |
| NHY110 | 110 | 26–36 | 350–650 | 45 | 75 |
| NHY120 | 120 | 26–36 | 500–800 | 45 | 110 |
| NHY130 | 130 | 26–36 | 680–1000 | 45 | 132 |
Прочетете модела, а не само редовете. Изходът приблизително следва диаметъра и мощността на двигателя се покачва с него, тъй като прокарването на повече материал изисква повече въртящ момент. Лентата L/D остава същата в целия диапазон, тъй като съотношението е избор на дизайн, а не следствие от размера.
Извън тези модели изграждаме успоредни винтове от 45 mm до 150 mm, с L/D от 32:1 до 38:1 върху нашите комплекти PVC тръби или съобразени с вашата линия. Това, което всъщност ви купува L/D, е описано в нашето ръководство за съотношение L/D, а пълната гама се намира на нашияпродуктова страница с паралелен двоен винт.
Какво всъщност произвеждат паралелните двойни винтове
Четири фамилии приложения покриват по-голямата част от работата на тези машини и преминават от суровината до крайния продукт.
Пластмасова модификация и смесване
Най-типичното приложение. Силната сила на срязване и диспергиране позволява на основен полимер като PP, PE или ABS да се смеси равномерно със стъклени влакна, въглеродни влакна, забавители на горенето и антиоксиданти. Това произвежда подсилени, огнезащитни или проводящи класове, като например подсиления със стъклени влакна PP, използван в автомобилните части, и огнезащитния ABS, използван в електрониката.
Цветен и функционален мастербач
Пигменти с висока концентрация, багрила или функционални добавки се смесват в носеща смола, след което се екструдират и пелетизират. Това произвежда цветен мастербач за боядисване или функционален мастербач като антистатични и антибактериални степени. Двойните винтове решават проблема с неравномерното смесване, който ограничава използването на единични винтове в тази работа.
Формоване чрез екструдиране
Тръби, профили, листове и филми. Двойните винтове пасват особено добре на полимери с висок вискозитет, трудни за пластифициране като PVC и PC. Дренажната тръба от PVC, профилът на вратата и прозореца и PC листът зависят от равномерното пластифициране, което двойният винт осигурява, което предотвратява дефектите на продукта. НашитеPVC тръби с успоредни винтови варелиобслужва вода и дренажна тръба, електрически тръбопровод и защитна тръба.
Обработка на рециклирана пластмаса
Отпадъчният PP и PE преминават през срязване и нагряване, което премахва примесите, облекчава напрежението и повторно пластифицира материала за пелетизиране. Рециклираният фураж е непостоянен и често замърсен, което е точно този вид материал, който положителното транспортиране се справя добре.
Как да разберете кога се нуждае от подмяна паралелен комплект с два винта
Износването на двойния винт се появява на едни и същи места всеки път и машината ви казва, преди частите да изглеждат очевидно зле.
- Изходът падапри същата скорост на винта. Износената хлабина позволява на стопилката да се плъзне назад, вместо да се движи напред.
- Качеството на смесване намалява.Цветни ивици или неравномерно разпределение на пълнителя означават, че винтовете вече не се избърсват правилно.
- Натоварването на двигателя се изкачвапри постоянна мощност, което сочи към съпротивление, неправилно подравняване или влошена устойчивост на изграждане на материала.
- Промени в качеството на повърхносттавърху крайния продукт, често първото нещо, което отделът по качеството забелязва.
Потвърдете с инструменти, а не с импресии. Измерете OD и ID на отвора спрямо строителния чертеж и проверете междинната хлабина, която е уникална за двойните винтове и е лесна за пренебрегване.
Защо да работите с Nanhaiya
Nanhaiya произвежда винтове и варели повече от двадесет години и обслужва над 500 клиенти по целия свят. Нашитегама от паралелни двойни винтовеобхваща смесване, гранулиране, PS разпенване, алуминиево-пластмасов панел, гума и пластмаса и PVC тръби, в съвместно въртящи се и обратно въртящи се конфигурации.
Всеки комплект е машинно изработен от 38CrMoAlA и завършен според спецификациите в таблицата по-горе, със строг контрол на толеранса и тестване за динамичен баланс, преди да бъде изпратен. Нашите комплекти са създадени да отговарят на основните марки екструдери, включително KraussMaffei, Cincinnati и Jwell, и ние персонализираме профила на шнека, съотношението на компресия, вентилационния дизайн и нагревателните зони към вашата линия.
Преди да предложат оферта, нашите инженери работят с вас по параметрите: диаметър, пропорция, дълбочина на жлеба на винта и избор на материал. Офертата покрива продукта, доставката и очакваните разходи за поддръжка и достига до вас в рамките на 12 часа. След доставката нашите техници поддържат монтажа и пускането в експлоатация, а проблемите след продажбата получават отговор в рамките на 24 часа.
Нуждаете се от паралелен двоен винтов комплект, вграден към вашата машина? Изпратете вашия модел, чертеж или износена проба, плюс материала, който изпълнявате. Предлагаме оферта до 12 часа.
Получете оферта за два винтаЧесто задавани въпроси
Какво представлява паралелният двувинтов варел?
Това е пластифициращата единица на двушнеков екструдер: варел с два припокриващи се отвора, образуващи напречно сечение във формата на осем, държащи два винта с постоянен диаметър. Шнековете пренасят материал напред механично, като го улавят между полетите си, вместо да разчитат на триене в стената на цевта.
Как работи паралелният двувинтов варел?
Материалът пада върху двата винта на захранващото гърло. Докато винтовете се въртят, движението на единия избърсва канала на другия, улавяйки материала и го избутвайки напред. Нагревателите на варела и срязването в зоната на припокриване го разтопяват, всяко завъртане разделя и рекомбинира стопилката, за да я смеси, а последната секция създава налягане за захранване на матрицата.
Каква е разликата между въртящи се едновременно и въртящи се в обратна посока?
Съвместно въртящите се винтове се въртят по същия начин и осигуряват високо срязване при висока скорост, което е подходящо за компаундиране, мастербач и смеси с пълнеж. Насрещно въртящите се винтове се въртят в противоположни посоки и действат като обемна помпа, създавайки силно налягане при ниско срязване. Това по-нежно действие е това, от което се нуждаят твърдите PVC тръби и профили.
Какво представляват двойните винтове с пълно зацепване, частично зацепване и незацепване?
Те описват колко дълбоко се захващат двата винта. Пълно зацепващите се винтове достигат до основата един на друг с малка междина, осигурявайки най-доброто срязване и смесване, и това е най-често срещаният тип при екструдиране на пластмаса. Винтовете с частична мрежа се припокриват по-малко и намаляват срязването. Винтовете без захващане стоят един до друг, без да се захващат, осигурявайки най-нежното отношение.
Каква е разликата между паралелни и конични двойни винтове?
Паралелният двоен винт поддържа същия диаметър от захранването до изпускането, а отворът остава с постоянен размер. Коничен двоен винт се стеснява, с по-голям захранващ край, стесняващ се към матрицата. Паралелната форма дава постоянно напречно сечение по дължината, което прави лесни за изграждане дълги машини с вентилационни и смесителни секции.
Защо да използвате двоен винт вместо единичен?
Положително предаване. Единичен винт разчита на триене, така че материалът трябва да захване стената на цевта, за да се придвижи напред, а праховете, люспите и хлъзгавото захранване причиняват издуване. Двойните винтове изтласкват материала механично, независимо от захващането, което дава по-стабилна производителност и им позволява да се справят с подаване, който пречи на един винт.
За какво се използват паралелни двойни винтове?
Четири основни семейства: пластмасова модификация и смесване със стъклени влакна, въглеродни влакна или забавители на горенето; производство на цветни и функционални мастербачи; екструдиране на тръби, профили, листове и фолио, включително PVC и PC; и обработка на рециклирана пластмаса, при която отпадъчните PP и PE се почистват, повторно пластифицират и пелетизират.
Трябва ли двойните винтове да се сменят като чифт?
да Хлабината между двата винта е зададена по време на производството и не може да бъде възстановена чрез замяна на един винт срещу износен партньор. Двойните винтове се произвеждат, доставят и заменят като съвпадаща двойка и те също трябва да се съхраняват и обработват по този начин.