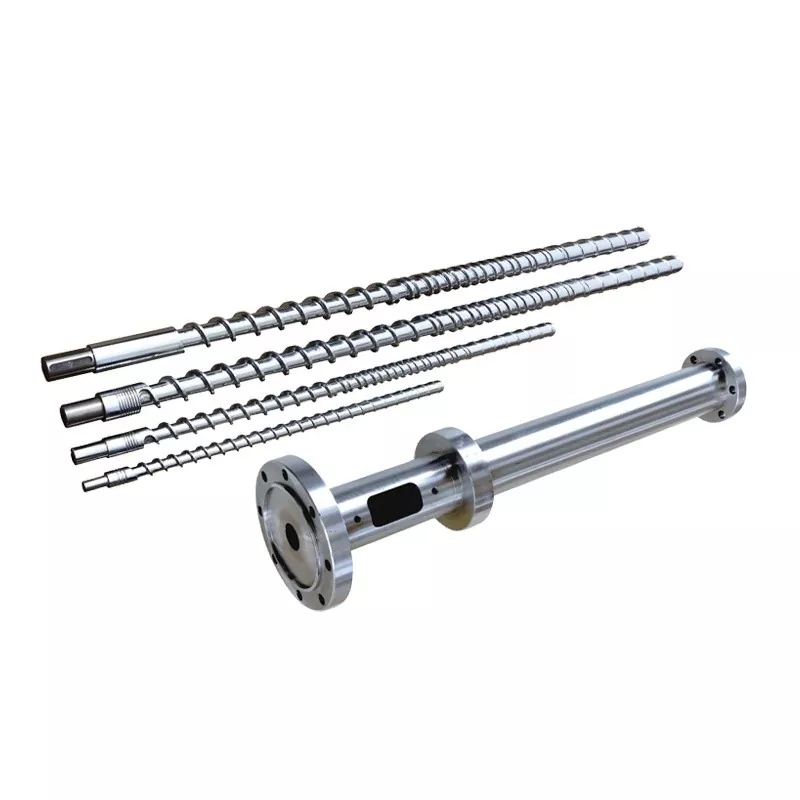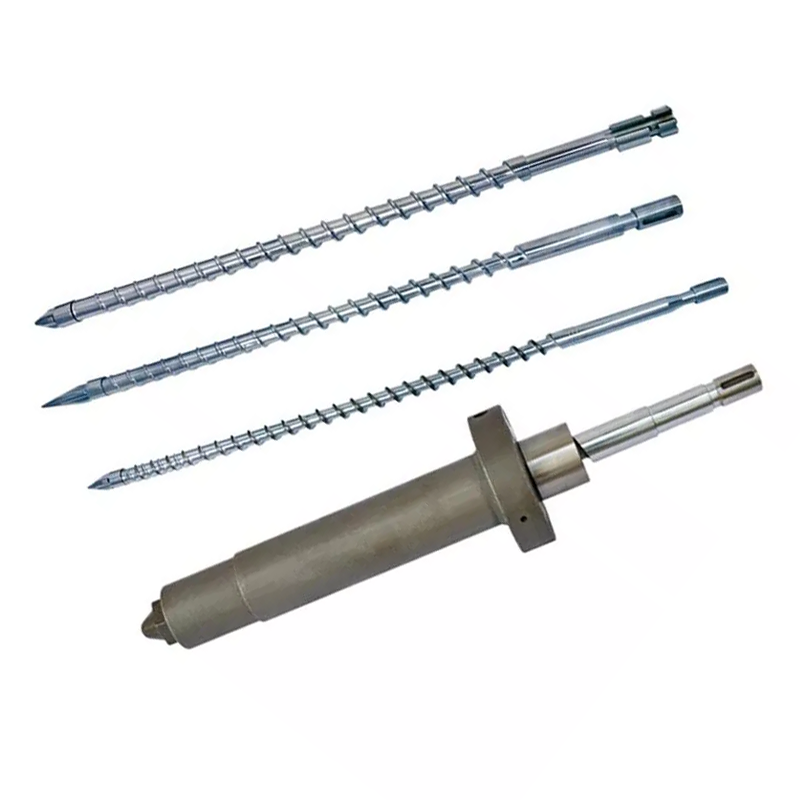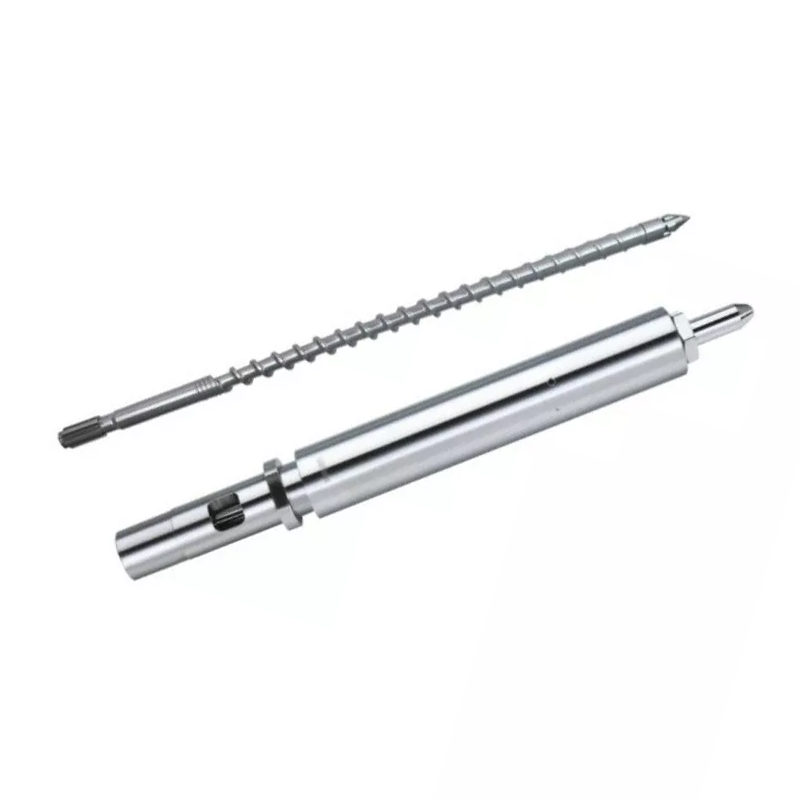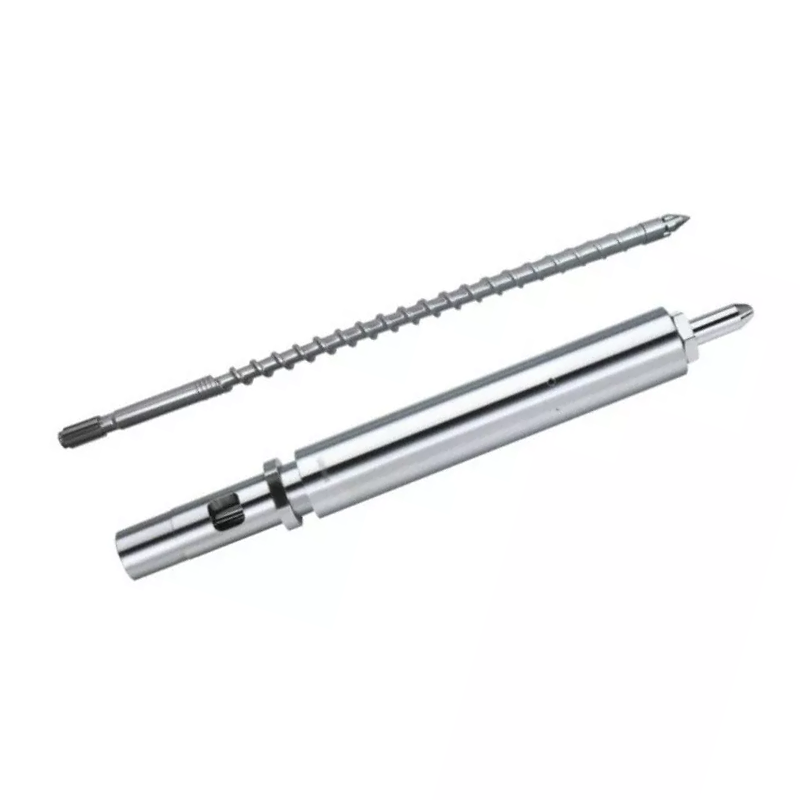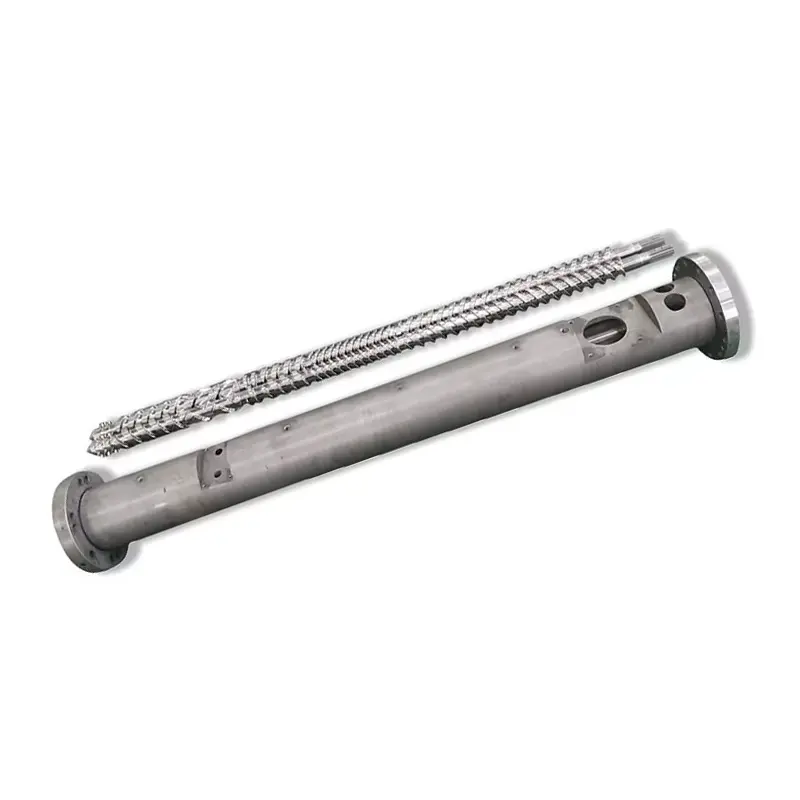
Вашиятвинтов цилиндър за леене под наляганеопределя качеството на стопилката, консистенцията на удара и времето на цикъла. По-долу: как да изберете геометрия и повърхностна обработка за вашата смола, как да поддържате комплекта и как да проследите дефект обратно към винта, цевта или контролния пръстен, вместо да го преследвате чрез настройките на машината. Нашите азотирани 38CrMoAlA инжекционни винтове носят 0,5–0,8 mm азотиран слой при 950–1050 HV, отговарят на PE, PP, PS и ABS и се справят със стъклени влакна до 30%. След това или върху корозивна смола, отворът се нуждае от пръскане с твърда сплав до 62 HRC. Ако мощността падне и циклите се разтегнат, прочетете таблицата за отстраняване на неизправности, преди да докоснете друга зададена точка.

Какво представлява винтовият варел за леене под налягане?
Винтът и цевта образуват пластифициращия блок на машината за леене под налягане. Заедно те вземат твърди пелети от бункера, разтопяват ги, смесват ги в еднородна стопилка, измерват точна порция и я инжектират във формата. Всяка част, която вашата машина произвежда, минава през тази двойка.
Формовчиците сменят дюзите, настройват формите и регулират температурите в продължение на седмици, преди да погледнат модула за пластифициране. Този ред е наобратно. Когато винтът или цилиндърът се износят, никаква зададена точка на контролера не връща процеса обратно.
Ролята на винта в пластификацията
Винтът извършва по-голямата част от топенето, а не с нагревателните ленти. Топлината на варела допринася, но доминиращият механизъм на топене есрязваща топлина: винтът дърпа полимера срещу горещата стена на цевта и триенето генерира топлина вътре в самия материал. Ето защо геометрията на шнека променя температурата на стопилката, дори когато настройките ви не се променят.
Винтът също измерва изстрела. Той се върти, за да пластифицира, прибира се, докато стопилката се събира пред върха, след което спира. Разстоянието, на което се прибира, е вашият размер на удара. Всяка стопилка, която изтича назад над летвите или покрай контролния пръстен, поврежда това измерване.
Накрая винтът се инжектира. Той спира да се върти и се движи напред като бутало, принуждавайки стопилката през дюзата. Тази двойна роля, въртяща се и възвратно-постъпателна, разделя инжекционния винт от екструзионния винт.
Ролята на цевта в преноса на топлина и задържането
Цевта е прецизен съд под налягане с отопляем отвор. Той съдържа инжекционно налягане, пренася топлина от лентите в полимера и осигурява твърдата стена, срещу която винтът срязва материала.
Неговият отвор трябва да остане кръгъл, прав и стегнат по размери. Когато отворът се износи, луфтът между винта и стената на цевта се увеличава. След това стопилката изтича назад през полетите, вместо да се движи напред, и скоростта на пластифициране пада.
Отоплението на варела е зонирано, обикновено подаване, компресия и дозиране, всяко със собствен контролер и термодвойка. Дрейфираща термодвойка в една зона може да готви материал с месеци, докато дисплеят показва нормално.
Как винтът и цевта работят заедно като система
Двете части действат като съвпадаща двойка, а числото, което описва двойката, ерадиален просвет: половината от разликата между диаметъра на отвора на цевта и диаметъра на винта.
Просветът е малък по дизайн. Основното правило в индустрията за нов комплект е приблизително 0,001 инча хлабина на страна за всеки инч диаметър на винта. На 60 mm (около 2,36 инча) винт, който се приземява близо до 0,06 mm на страна. Вашият чертеж на компилация е авторитетът и винаги трябва да е числото, спрямо което проверявате.
Тази малка празнина върши истинска работа. Той принуждава полимера да се срязва срещу стената на цевта, вместо да се плъзне покрай него. Удвоете хлабината и срязването отслабва, топенето се забавя, производителността пада и машината се опитва да компенсира с топлина, от която не би трябвало да се нуждае.
Подмяната само на една част рядко поправя износен чифт. Нов винт вътре в износен варел възстановява само половината от загубената хлабина, а несъответствието износва новата част по-бързо, отколкото би трябвало.
Анатомия на винт за леене под налягане
Стандартен инжекционен винт се разделя на три зони плюс монтаж на върха. Всяка зона има работа и всяка се проваля по начин, който можете да разпознаете.
| Зона | Дълбочина на канала | работа | Как изглежда провалът |
|---|---|---|---|
| Храна | Дълбоко | Вземете пелети, пренесете ги напред | Преодоляване, гладуване, нередовно хранене, непостоянно възстановяване |
| Компресия (преход) | Плиткане | Уплътнете и разтопете полимера към стената на цевта | Не се топи, лошо смесване, тази зона се износва първа |
| Измерване | Плитко | Хомогенизирайте и изпомпайте последователна стопилка | Вариация на удара, температурни скокове |
| Накрайник и чек пръстен | — | Уплътнете срещу обратен поток по време на инжектиране | Дрейф на размера на изстрела, къси изстрели, загуба на възглавница |
Зона за хранене
Дълбоките канали захващат пелети от гърлото на бункера и ги придвижват напред като твърди частици. Тази зона не се топи много. Това предава.
Проблемите с фуража се маскират като проблеми с топенето. Ако пелетите се натрупат в гърлото или захранващата секция е твърде гореща и пелетите омекнат и залепнат рано, шнекът гладува. Времето за възстановяване се променя и размерът на удара следва. Проверете охлаждането на захранващото гърло, преди да обвинявате геометрията.
Компресионна (преходна) зона
В този участък каналът става по-плитък. Това плитко притиска полимера към горещата стена на варела и генерира топлината на срязване, която извършва топенето.
Зоната на компресия е мястото, където се концентрира износването. Тук налягането е пиково и тук абразивните пълнители се смилат най-силно. Когато измервате износен винт, това е мястото, където първо намирате числата.
Зона на измерване
Плитки канали с постоянна дълбочина хомогенизират стопилката и я изпомпват напред при постоянно налягане. Тази зона определя консистенцията от изстрел до изстрел.
Износването на дозиращата зона се проявява като вариация на изстрелите и повишаване на температурата на стопилката при едни и същи зададени точки. Винтът работи по-усилено, за да премести същия материал.
Винтов накрайник, възвратен пръстен и възвратен клапан
Възвратният пръстен, понякога наричан възвратен клапан, заслужава повече внимание, отколкото получава. Той се намира на върха на шнека и върши една работа: по време на инжектирането той запечатва, така че стопилката отива във формата, вместо обратно върху шнека.
Когато спре да се запечатва, получавате вариация на размера на изстрела, къси изстрели и изчезваща възглавница. Формовчиите прекарват седмици в регулиране на налягането на инжектиране, времето на задържане и температурата, преследвайки това. Нищо от това не работи, защото стопилката изтича назад покрай износен пръстен.
Три сигнала сочат конкретно към контролния пръстен. Възглавницата варира от снимка на снимка, вместо да остава постоянна. Теглото на удара се променя, докато машината отчита нормално възстановяване. И един повтарящ се процес внезапно става хаотичен без промяна в смолата или настройката.
Параметри на геометрията на ключовия винт
Четири числа описват инжекционен винт. Разберете ги и офертата на доставчика спира да бъде черна кутия.
Съотношение L/D: Дефиниция, формула и препоръчителни стойности по смола
L/D съотношениее работната дължина на винта, разделена на външния му диаметър. Винт, 22 пъти по-дълъг, отколкото е широк, има L/D 22:1. Формулата е просто L разделено на D и съотношението се мащабира с размера: 50 mm винт при 22:1 има 1100 mm работна дължина.
L/D контролира колко място има шнекът за разтопяване, смесване и хомогенизиране. По-дългият дава по-голям капацитет на топене и по-добро смесване. По-краткото осигурява по-малко време на престой, което предпазва чувствителните към топлина смоли.
Инжекционните винтове са по-къси от екструзионните винтове. Винтът подготвя един изстрел наведнъж, вместо да изпомпва непрекъснато, а материалът остава в цевта между изстрелите. вШприцоване в съотношение L/Dна практика повечето машини попадат между 18:1 и 25:1, като 20:1 до 22:1 е обичайно за машините с общо предназначение.
Чувствителните към топлина смоли като PVC предпочитат по-късия край, така че материалът прекарва по-малко време горещ. Инженерните пластмаси, които се нуждаят от цялостно топене, предпочитат по-дългия край. Нашето ръководство за съотношението L/D обхваща в дълбочина компромисите.
Коефициент на компресия: как влияе на топлината на срязване и качеството на стопилката
Съотношение на компресиясравнява дълбочината на канала в зоната на захранване с дълбочината на канала в зоната на измерване. Шнек с захранващ канал три пъти по-дълбок от неговия дозиращ канал има съотношение на компресия 3:1.
Коефициентът на компресия определя колко силно винтът работи с материала. По-високата компресия означава повече срязване, повече механична топлина и по-агресивно топене. По-ниската компресия третира полимера нежно.
Съобразете го със смолата, а не с предпочитание за по-голямо число. Полиолефините с нисък вискозитет се нуждаят от положително срязване, за да се стопят чисто. Чувствителни към топлина смоли като PVC, PC и POM се разграждат при срязване, което PE би отхвърлил. Нашето ръководство за съотношението на компресия работи в диапазоните.
Дълбочина на полета, ширина на канала и тяхното въздействие върху изхода
Коефициентът на компресия е съотношение и два винта с еднакво съотношение могат да се държат различно. Абсолютните дълбочини имат значение.
Дълбокият дозиращ канал премества повече материал на оборот, повишавайки скоростта на пластифициране, но се смесва по-малко старателно и доставя по-неравномерна стопилка. Плиткият дозиращ канал смесва по-добре и осигурява по-постоянна температура при по-ниска мощност на оборот.
Ширината на полета и ъгълът на спиралата влияят върху ефективността на транспортирането и срязването, което материалът вижда при кацането на полета. Това са подробности за дизайна, които определяте, като описвате процеса си на дизайнер на винтове, а не числа, които трябва да изберете от таблица.
Връзка между диаметъра на винта и размера на изстрела
Диаметърът на винта определя капацитета на изстрела на машината. По-големият винт измества повече обем на милиметър движение напред, така че осигурява по-голям удар.
Практическото правило е удобна лента, а не твърдо ограничение. Пуснете изстрел, който използва малка част от капацитета на цевта и материалът остава в цевта твърде дълго, преминавайки през топлината и разграждайки се. Работете с почти пълен капацитет и губите необходимата възглавница за последователно опаковане.
Повечето формовчици насочват изстрел някъде в средата на използваемия диапазон на цевта. Ако вашата част е извън тази лента, правилната корекция е различен диаметър на винта, а не по-твърда настройка на машината.
Ето нашата публикувана таблица с размери, която показва как капацитетът на изстрела проследява размера на винта и цевта в диапазона, който създаваме. Използвайте го, за да намерите машината си или да проверите надеждността на диаметъра, който ви предлага доставчик.
| Изстрел (g) | Винт Ø × дължина (mm) | Ø на цевта × дължина (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Две неща, които трябва да прочетете от него. Капацитетът на удара нараства с диаметъра, както изисква физиката. И външният диаметър на цевта расте заедно с него, поради което по-големият винт никога не е безплатен ъпгрейд: това е различен клас размер на машината.
Видове винтове за леене под налягане: кой ви е необходим?
Пет семейства винтове покриват почти всяко приложение за инжектиране. Правилният зависи от вашата смола и това, което изисква вашата част.
| Тип винт | Какво прави | Най-доброто за | Слабост |
|---|---|---|---|
| Общо предназначение (GP) | Единичен полет, три стандартни зони | PE, PP, PS, ABS, повечето стокови смоли | Компромисна геометрия; бори се с взискателни смоли |
| Бариера | Вторият стълб разделя твърдото легло от басейна за топене | По-добро топене, по-висока производителност, нечувствителни към топене части | Разходи повече; прекалявам с лесните смоли |
| Смесване / смесване | Добавя секции за смесване на Maddock или щифтове | Цветна мастербач, запълнени съединения, чувствителни към ивици части | Допълнително срязване; грешно за чувствителни на топлина смоли |
| Вентилиран (двустепенен) | Зоната за декомпресия плюс вентилационния отвор извлича летливите вещества | Хигроскопични смоли, където сушенето е непрактично | комплекс; отдушник може да се слюни, ако не съответства |
| PVC-специфичен | Ниска компресия, полирани повърхности, без мъртви точки | Твърдо и гъвкаво PVC | Специално построен; не е винт с общо предназначение |
Винт с общо предназначение (GP): най-често срещан, най-добър за?
GP винтът е компромис и то добър. Работи приемливо с PE, PP, PS и ABS, което покрива повечето стокови форми. Производителите на машини го доставят като стандарт, защото това е най-безопасният стандарт, когато не знаят какво ще стартирате.
Компромисът ви коства, когато смолата стане взискателна. GP винт върху напълнен със стъкло найлон се износва бързо. GP винт върху твърд PVC разгражда материала. GP винт, натиснат за максимална производителност върху тънкостенна част, осигурява нетопене. Когато някое от тях описва вашия процес, специално изработеният винт се изплаща само със скрап.
Бариерен винт: По-добро отделяне на стопилката и хомогенност
Бариерен винт добавя втори полет през зоната на топене. Този полет физически отделя останалите твърди пелети от вече образуваната стопилка и държи твърдите частици притиснати към горещата стена на варела, където продължават да се топят.
Без бариера, твърдите частици се крият в резервоара за стопилка, изолиран от стената, и могат да оцелеят до дюзата като неразтопени. С едно топенето завършва по-пълно и по-последователно.
Резултатът е по-добра еднородност на топенето при същата или по-висока производителност, което се проявява като по-малко неразтапяния, по-строг контрол на ударите и по-широк прозорец на процеса. Формовчиците, работещи с тънкостенни опаковки, оптични части или нещо, което не е чувствително към топене, трябва да поискат такъв по име.
Шнек за смесване / компаундиране: за материали с пълнеж и цветни мастербачи
Смесителните винтове добавят специална секция за смесване, обикновено близо до върха. Секциите Maddock (набраздени) принуждават стопилката през тесни процепи, раздробявайки неразтопените частици чрез срязване. Щифтови миксери разделят и рекомбинират потока, разпределяйки цвят и пълнител.
Използвайте такъв, когато цветните ивици са проблем с качеството, когато дисперсията на мастербач има значение или когато разпределението на пълнителя стимулира производителността на частта. Компромисът е добавеното срязване, което прави секциите за смесване грешен избор за чувствителни на топлина смоли, които вече са близо до границата си на разграждане.
Вентилиран/дегазиращ винт: за хигроскопични смоли
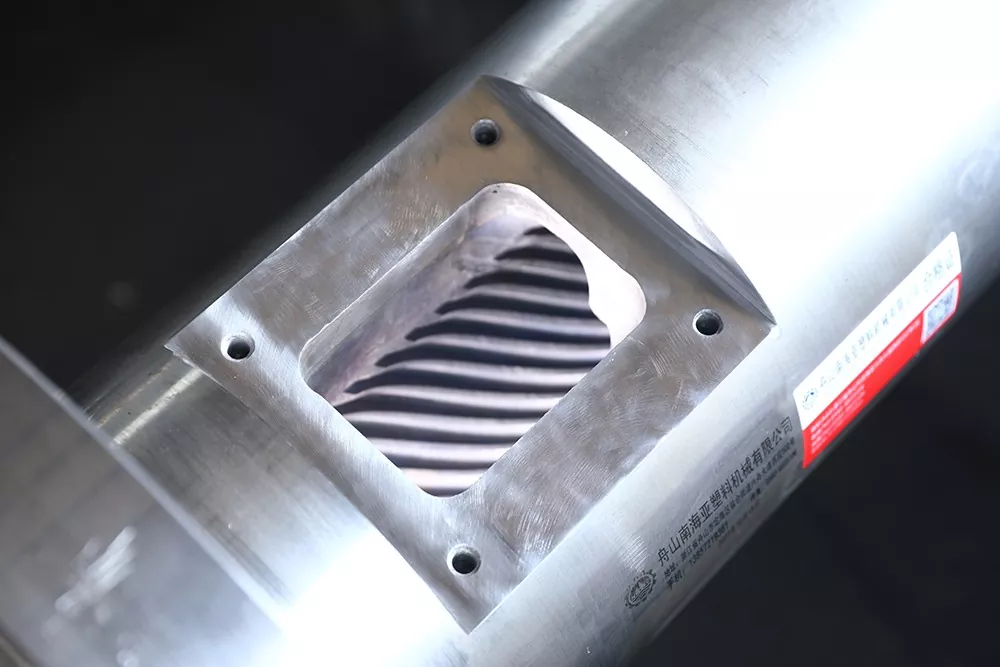
Вентилираният винт работи на два етапа. Първата степен се топи, след което каналът рязко се задълбочава, намалявайки налягането на стопилката почти до нула при вентилационния отвор, изрязан в цевта. Влагата и летливите вещества излизат там, често под вакуум. След това вторият етап повишава налягането на стопилката за инжектиране.
Това работи за хигроскопични смоли, където сушенето е непрактично или ненадеждно. Това също носи риск: ако двата етапа не са съвпадащи, стопилката изтласква от вентилационния отвор вместо газ. Вентилиран винт и вентилиран цилиндър трябва да бъдат проектирани заедно, поради което те са определени като комплект и не са преоборудвани случайно.
Специфичен за PVC дизайн на винта: Защо стандартните винтове се провалят с PVC
Твърдият PVC наказва стандартен винт по два начина едновременно. Той се разгражда при срязване, освобождавайки хлороводород, който след това разяжда стоманата, срещу която седи. Щетите започват преди операторът да види дефект.
PVC винт отговаря и на двете заплахи. Ниската компресия поддържа срязването нежно. Полираните повърхности и геометрията без мъртви точки предотвратяват застояването и варенето на материала. Комплектът почти винаги се нуждае от устойчивост на корозия при повърхностната обработка, не само устойчивост на износване. НашитеPVC водач за винтова цевобхваща химията и нашатаконични двойни винтови варелисервирайте PVC от страната на екструдиране.
Как да изберете правилния винтов цилиндър за вашата смола
Изборът на смола определя всяко друго решение на страницата: геометрия, стомана и повърхност. Прочетете таблицата, след това прочетете бележките под нея, защото бележките носят предупрежденията.
| смола | Типичен L/D | Типично съотношение на компресия | Тип винт | Специални бележки |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP или бариера | Прощаващ. Нуждае се от положително срязване, за да се стопи чисто |
| PS / HIPS | 20:1 – 22:1 | 1,8:1 – 2,5:1 | личен лекар | Нисък вискозитет, лесно се топи. Нежно смесване върху HIPS |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | GP или бариера | Аморфен. Гледайте топлината на срязване, ивиците се показват лесно |
| PC и инженерни пластмаси | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Бариера или GP, ниско срязване | Висока температура на топене, тесен прозорец. По-дълъг L/D, нежна компресия |
| PVC твърд | 18:1 – 20:1 | 1,6:1 – 2,5:1 | PVC-специфичен | Устойчивостта на корозия не е задължителна. Кратко време на престой |
| PVC гъвкав | 18:1 – 20:1 | 2,0:1 – 2,8:1 | PVC-специфичен | По-прощаващ, отколкото твърд, все още разяждащ |
| PET (заготовка) | 20:1 – 24:1 | Ниско, прецизно измерване | Специално изработен PET | Изсушете го или го разградете. Ниско срязване, минимално пребиваване, полирани повърхности |
| POM (ацетал) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, ниско срязване | Разгражда се рязко при прегряване. Прецизен контрол на температурата |
| Стъклонапълнени / абразивни | На база смола | На база смола | Тип основа + твърда повърхност | Геометрията следва основната смола. Theповърхносте това, което се променя: отидете на биметал |
Как да използвате тази таблица:това са типични публикувани диапазони и начални точки, а не спецификации. Вашата машина, вашият клас, вашата част и вашата продукция променят числата. Дизайнер на винтове потвърждава крайната геометрия спрямо вашия реален процес. Никога не поръчвайте от обща маса без този разговор.
PP и PE: полукристален, умерено срязване
Полиолефините са лесният случай. Те толерират срязване, топят се над широк прозорец и прощават GP винт. Умерената до по-висока компресия работи добре, тъй като тези смоли с нисък вискозитет се нуждаят от положително срязване, за да се разтопят чисто, вместо да се плъзгат през полуразтопени.
Натискайте силно изхода върху тънките стени и бариерният винт печели цената си, като доставя по-пълно стопяване със същата скорост.
ABS и PS: Аморфен, наблюдавайте топлината на срязване
Аморфните смоли се размекват в определен диапазон, вместо да се топят в остра точка. PS работи при ниска компресия, защото се топи толкова лесно. ABS се нуждае от повече грижи: той показва ивици и изпъкналост, когато се разгради, и топлината на срязване обикновено е причината.
Ако частите от ABS имат ивици и настройките ви изглеждат правилни, подозирайте срязване, преди да заподозрете сушилнята. Агресивното съотношение на компресия върху чувствителна към топлина аморфна смола създава собствени дефекти.
PC и инженерни пластмаси: висока температура, по-дълъг L/D
PC, найлон, PBT и техните роднини се топят високо и се разграждат близо над това. Те се нуждаят от цялостно топене, което е аргумент за по-дълъг L/D, но те също наказват времето на престой, което е аргумент против задържането на стопилката в голям варел.
Разделителната способност е по-дълга L/D с нежна компресия и снимка с правилен размер. Объркайте размера на изстрела на компютър и материалът преминава през топлина, докато пожълтее, без значение колко добър е винтът.
PVC твърд и гъвкав: устойчивостта на корозия е критична
Всичко по-горе за PVC се отнася за избора. Твърдият PVC се намира в долния край както на L/D, така и на компресията, защото времето и срязването са врагове. Повърхностната обработка трябва да е устойчива на корозия, а не само на абразия, и това променя избора на сплав вътре в биметален варел.
PET и POM: ниско срязване, прецизен контрол на температурата
PET е хигроскопичен. Водата в стопилката хидролизира полимерните вериги, намалява вътрешния вискозитет и оставя заготовките крехки и мъгливи, докато машината изглежда, че работи добре. Изсушете смолата правилно, работете с ниско срязване, поддържайте кратко пребиваване и задайте полирани повърхности, така че да не се образуват отлагания.
POM толерира обикновена компресия, но се разгражда рязко при прегряване, а продуктите от неговото разграждане са опасни. Контролът на температурата и дисциплината на времето на престой имат повече значение от умната геометрия.
Стъклени и абразивни материали: 30% линия
Ето най-ясното правило на страницата и то е число, а не чувство.Стъклени влакна до 30%: комплект азотиран 38CrMoAlA се справя с това.Ние произвеждаме и оценяваме нашите азотирани винтове за впръскване точно за това, закалени и темперирани, след това азотирани с газ до 0,5–0,8 mm корпус при 950–1050 HV.
Над 30% стъкло или с минерален пълнител и забавител на горенето отгоре, повърхността трябва да се промени.Азотираният корпус е дифузионен слой и абразивният пълнител го прорязва много по-рано, отколкото стоманата отдолу заслужава.
Тогава абиметален винтов варелпрестава да бъде надстройка и става правилната спецификация: твърдата сплав е напръскана по целия кръг около зоната на износване на отвора, като вътрешната твърдост е 62 HRC. Геометрията все още следва основната смола. Променя се само повърхността. Нашитебиметален срещу азотиран водачработи чрез логиката на разходите.
Типове варели, материали и повърхностни обработки
Цевта не се проваля драматично. Отваря се тихо и поема продукцията ви със себе си. Материалът и повърхността определят колко време отнема това.
Стандартен варел от азотирана стомана: приложения и ограничения
Азотирането дифузира азота в стоманената повърхност, образувайки твърд корпус. Ние нитридираме с газ нашите инжекционни винтове 38CrMoAlA при 500–560 °C, произвеждайки азотиран слой с дебелина 0,5–0,8 mm при 950–1050 HV. Това повишава устойчивостта на износване с 30–40% спрямо необработената стомана.
Основната стомана първо се закалява и темперира, което само по себе си повишава устойчивостта на срязване на износване с 50%. Заедно тези две стъпки осигуряват експлоатационен живот от приблизително 10 000–20 000 часа върху некорозивни смоли като PE и PP.
Неговата граница е дълбочината на кутията. След като абразията пресече азотирания слой, по-меката сърцевина отдолу се износва бързо. Ние оценяваме нашите азотирани инжекционни винтове за смеси, подсилени със стъклени влакна, до 30% (PA плюс стъклени влакна, например). Над това, или при корозивни смоли, азотираният корпус е превъзходен и повърхността трябва да се промени.
Биметален варел: конструкция, цена и кога се изплаща
Биметален варел поддържа тяло от легирана стомана и влива отделна износваща се сплав в отвора. Върху нашите варели пръскаме твърда сплав около пълния кръг на зоната на износване на отвора, довеждайки вътрешната твърдост до 62 HRC.
Това е различен вид защита от азотиране. Азотираният корпус е дифузионен слой, измерен във фракции от милиметър. Отворът от пръскана или стопена сплав е слой от различен метал и абразивният пълнител трябва да премине през целия него.
Сплавта е избрана за заплахата. Богатите на карбид и волфрамов карбид повърхности са устойчиви на абразия от стъкло и минерални пълнители. Сплавите, съдържащи никел, са устойчиви на корозия от PVC и съединения, забавящи горенето. Изберете грешната сплав и сте платили за биметален варел, който решава грешния проблем.
Отплаща се винаги, когато храната ви е абразивна или корозивна. Аритметиката е проста: ако биметален комплект издържи няколко пъти по-дълго от азотиран върху вашия материал, по-високата покупна цена се разделя на по-ниска цена на година, преди да преброите скрап и престой, които избягвате.
Сегментиран срещу монолитен варел: гъвкавост срещу прецизност
Монолитен (целен) варел се изработва от едно тяло. Той поддържа праволинейност и концентричност най-добре и е норма за леене под налягане, където прецизността води до последователност на удара.
Сегментираните цеви се завинтват заедно от секции, което позволява износена секция да бъде сменена, без да се бракува цялата цев, и позволява вентилационните отвори да бъдат позиционирани гъвкаво. Търговията е подравняване: всяко съединение е възможност за неправилно подравняване, а машините за впръскване са по-малко прощаващи към това, отколкото екструдерите за смесване.
Основна стомана и опциите за повърхността, които стоят върху нея
38CrMoAlAе основната стомана, от която обработваме нашите инжекционни винтове, и е стандартна в индустрията с причина. Неговата химия хром-молибден-алуминий е предназначена за азотиране: алуминият образува твърди, стабилни нитриди в корпуса, докато сърцевината остава здрава.
Основната стомана носи механичното натоварване. Повърхността отгоре поема износването и там е истинският избор. Като апроизводител на винтови варелиние доставяме пълната гама повърхности и всяка отговаря на различна заплаха:
- Азотиране— 0,5–0,8 mm слой при 950–1050 HV. Чисти смоли, стъклени влакна до 30%.
- Биметална настилка— твърда сплав, разтопена около зоната на износване на отвора, отвор до 62 HRC. Абразивно и корозивно действие.
- Напръскване с волфрамов карбид— за най-тежки случаи на износване.
- Хромирано покритие— гладка, лесна за освобождаване повърхност. Помага при промени в цвета и залепване, а не при силно изтриване.
- Неръждаема стомана— когато устойчивостта на корозия или чистотата на материала определят изискването, а не износването.
Нашето ръководство за материалите на винтовата цев сравнява изцяло основните стомани.
Сравнени повърхностни обработки
| Материал / лечение | твърдост | Устойчивост на износване | Устойчивост на корозия | Най-доброто за |
|---|---|---|---|---|
| 38CrMoAlA, азотиран | 950–1050 HV, слой 0,5–0,8 mm | добре | Умерен | PE, PP, PS, ABS; стъклени влакна до 30%. Икономичното по подразбиране |
| Биметална настилка | Диаметър до 62 HRC | Отлично | добре | С стъклен пълнеж над 30%, минерален пълнеж, повторно шлайфане, абразивно натоварване |
| Напръскване с волфрамов карбид | Много високо | Отлично | добре | Най-трудни случаи на абразия |
| Повърхност от сплав на базата на никел | Избира се по формула | добре | Отлично | PVC, флуорополимери, забавители на горенето |
| Твърдо хромирано покритие | Твърд, много тънък | Умерен | добре | Плавно освобождаване, по-лесна смяна на цвета, против залепване |
| Неръждаема стомана | На степен | Умерен | Отлично | Приложения, водени от корозия или чистота |
Посочете повърхността за най-мръсния фураж, който реално ще работи линията, а не най-чистия. Указването на чистата кутия е най-честият начин, по който нов комплект умира рано.
Поддръжка: Как да получите всеки час, който комплектът може да даде
Поддръжката не отменя износването. Той ви предпазва от добавяне на износване, което може да се избегне, към неизбежното износване и ви дава данните за планиране на подмяната, вместо да реагирате на нея.
Контролен списък за рутинна проверка
| Честота | Какво да проверя | защо |
|---|---|---|
| Всяка смяна | Температура на топене спрямо нормална, време за възстановяване, консистенция на възглавницата, натоварване на двигателя | Те се отклоняват, преди да се появят дефекти |
| Всяка промяна на материал или цвят | Изчистете напълно; проверете прочистването за черни петна или разграден материал | Петната означават мъртви точки или деградация някъде |
| Месечно | Проверете термодвойките и нагревателните ленти; проверете охлаждането на захранващото гърло | Изместен сензор готви материал в продължение на месеци незабелязано |
| Всеки път, когато винтът е изваден | Измерете OD и ID на отвора на цевта на маркираните позиции; проверете контролния пръстен | Винтът вече е изваден. Десет минути измерване са безплатни данни |
| Най-малко веднъж годишно (абразивно или корозивно действие) | Планирано издърпване: измерване на пълното износване, проверка на центровката, регистриране на показанията | Пълнежът, PVC и повторното шлифоване се износват много по-бързо от чистата смола |
Правилна процедура за почистване при смяна на смоли или цветове
Прочистване преди всяко спиране и всяка смяна, без изключения за натоварени дни. Материалът, оставен да се охлади вътре в цевта, се разгражда, запича върху повърхностите и се връща по-късно като черни петна в частта на клиента.
Използвайте търговска почистваща смес за промени в цвета, за изключване и преди да преминете към чувствителен на топлина полимер. Virgin PE или PP се справят с рутинни преходи между съвместими материали. Високотемпературните смоли като PC и PMMA се задържат по-твърдо и се нуждаят от по-агресивно прочистване.
Прочистете преди изключване, не само преди стартиране. Това, което оставяте в охладителен варел, се превръща в проблем, с който се борите при следващото стартиране.
Как да измерите хлабината между винта и цевта
Това е измерването, което превръща мнението във факт, и повечето магазини го пропускат.
- Издърпайте и почистете винта.Горещо, с месингови или медни инструменти. Никога стоманени стъргалки, които режат третираната повърхност, от която зависи винтът.
- Маркирайте позициите на измерванепо работната дължина: минимално подаване, преход и дозиране.
- Измерете OD на полетас външен микрометър на всяка позиция, като отчитате в няколко точки по обиколката, за да уловите неравномерното износване.
- Измерете ID на отвора на цевтас уред за измерване на отвора на съответстващи позиции и дълбочини.
- Изчислете радиалния просвет:извадете OD на полета от ID на отвора и разделете на две.
- Сравнете с чертежа на компилацияи регистрирайте всяко отчитане с дата и часове.
Интерпретирайте резултата спрямо оригиналното разрешение, а не срещу универсално число. Полезно правило на магазина: когато хлабината е нараснала до приблизително два пъти стойността на изработката или когато производителността е спаднала забележимо при същата скорост на винта, започнете да планирате подмяната. Нашето ръководство за измерване стъпка по стъпка обхваща метода в пълни подробности.
График за почистване и видове почистващи съединения
Свържете съединението с работата. Механично (без абразив) почистващ скраб с висок вискозитет. Химическите прочиствания атакуват разграден материал и въглерод. Пенообразуващите прочиствания се разширяват, за да достигнат мъртви точки, които ламинарният поток пропуска.
Интервалите на дълбоко почистване зависят от смолата. Високотемпературните полимери изграждат въглерод по-бързо и се нуждаят от по-често дълбоко прочистване. Каквото и да изпълнявате, поддържайте интервала по график, вместо да чакате черни петна да го планират вместо вас.
Кога да се ремонтира срещу Кога да се замени
Сравнете цената на година услуга, а не двете ценови етикети. Реконструкция, която струва наполовина по-малко, но връща една трета от годините, е скъпият прикрит вариант.
Ремонтът се накланя надяснокогато износването е размерно и умерено, основният метал е здрав, това е първото възстановяване и геометрията все още отговаря на вашата смола.
Замяната се накланя надяснокогато корозията е проникнала дълбоко, когато винтът вече е бил реконструиран преди, когато вашият материал е променен и старата геометрия вече не пасва, или когато комплектът е с общ размер, чиято цена за смяна е близка до офертата за ремонт.
Нашето ръководство за ремонт срещу подмяна излага пълната таблица с решения.
Правилно съхранение и боравене с резервни винтови варели
Резервният комплект е полезен само ако е прав и чист, когато имате нужда от него. Съхранявайте винтовете хоризонтално с опора по дължината, никога не опирайки се на върха. Покрийте ги срещу ръжда, дръжте ги покрити и запазете спецификационния лист и измерените стойности на твърдостта с детайла.
Стратегията за ротация на резервни комплектиструва повече от всяка експедитивна такса и почти никой доставчик няма да ви каже това. Купете замяната, преди текущият комплект да се провали. Стартирайте новия комплект, изпратете стария за реконструкция, докато производството продължава, и дръжте реконструирания комплект на рафта като резервен.
Вече притежавате ротация с нулев непланиран престой и всяка бъдеща смяна се случва по график вместо в 2 часа сутринта в събота. Стратегията струва един комплект оборотен капитал и го изплаща първия път, когато не се случи срив.
Процесът ли е или машината? Врата за вземане на решения
Ето раздела, който никой конкурент не пише, и той ще ви спести повече време, отколкото останалата част от това ръководство взети заедно.
Когато се появи дефект на формоването, повечето екипи посягат към настройките на машината. Температура, обратно налягане, скорост на инжектиране, време на задържане. Понякога това е правилно. Но когато модулът за пластифициране е износен, никаква настройка не възстановява процеса и седмици изчезват в търсене, което никога не може да успее.
Пуснете този гейт, преди да докоснете друга зададена точка.
1. Промени ли се нещо?Нова партида смола, нов оцветител, ново съотношение на повторно смилане, нова форма, настройка, коригирана от някой? Ако да, преследвайте промяната. Това е процесен проблем до доказване на противното.
2. Дефектът се появи внезапно или се промъкна след седмици?Внезапни точки при промяна или счупен компонент. Постепенни точки при износване. Носенето не пристига за една нощ.
3. Постоянна ли е възглавницата от изстрел до изстрел?Непоследователна възглавница е пръстенът за проверка. Проверете го преди всичко друго.
4. Изходът спадна ли при същата скорост на шнека или времето за възстановяване се удължи?И двете сочат хлабината, което означава износване на винта или цевта. Настройките не могат да възстановят изгубения клирънс.
5. Повишава ли се температурата на стопилката при непроменени зададени стойности?Винтът генерира допълнителна топлина на срязване, обикновено защото работи по-усилено срещу износена хлабина.
6. Връщат ли се черни петна след всяко почистване?Материалът се настанява в мъртва точка. При по-стар комплект тази мъртва точка често е износена хлабина, съдържаща влошена стопилка.
Три или повече отговора „да“ на въпроси от 3 до 6 означават, че машината ви казва, че модулът за пластифициране е износен. Спрете настройката. Издърпайте винта и го измерете.
Измерването отнема един час. Преследването на механичен дефект чрез настройките отнема седмици и никога не се събира, защото отговорът никога не е бил в контролера.
Ръководство за отстраняване на неизправности с таблица на основните причини
Всеки дефект по-долу може да произтича от процес или от механично износване. Таблицата назовававинт и варелпървопричината, защото това е половината, която всички останали пропускат.
| проблем | Симптом | Първопричина за винт/цев | Коригиращо действие |
|---|---|---|---|
| Черни ивици/следи от изгаряне | Тъмни петна или ивици в частта; по-лошо след спиране | Разграден материал, заседнал в износена хлабина или мъртва точка; набрано отвор; повредена повърхност на винта | Дълбоко прочистване. Ако петна се върнат, издърпайте и проверете. Проверете за набраздяване и износен луфт. Сменете, ако в комплекта има материал |
| Непостоянен размер на снимката / къси снимки | Дрифтове на теглото на удара; възглавницата варира от изстрел до изстрел | Проверете пръстена, който не е уплътнен(най-често срещано); износени ленти, оставящи стопилката да изтече назад; голям отвор на цевта | Първо проверете контролния пръстен. След това измерете хлабината. Настройките няма да коригират изтичащ възвратен клапан |
| Пикове на температурата на топене | Действителна температура на стопилка над зададените стойности; обезцветяване на материала | Прекомерно срязване от неправилно съотношение на компресия; износена хлабина, затрудняваща работата на винта; дрейфована термодвойка | Проверете термодвойките. Проверете скоростта на винта и обратното налягане. Ако геометрията е грешна за смолата, винтът е решението |
| Бавно възстановяване / дълго пластифициране | Времето за възстановяване се удължава; времето на цикъла расте | Износена хлабина, намаляваща ефективността на изпомпване; проблем със секцията за емисии; грешна геометрия за смолата | Първо проверете охлаждането на захранващото гърло и подаването на пелети. След това измерете разстоянието спрямо чертежа |
| Нарастващо натоварване на двигателя / обратно налягане | Моторните усилватели нарастват при постоянна мощност; аларми за въртящ момент | Влачене на винта в отвора (разминаване, огънат винт); прекомерно срязване; влошена строителна устойчивост на материала | Проверете подравняването и изправеността на винта. Огънатият винт износва едната страна на отвора и ще унищожи и нов варел |
| Разграждане на материала / обезцветяване | Пожълтяване, разпръскване, чупливост, миризма | Твърде дълго време на престой (изстрелът е твърде малък за цевта); срязване твърде агресивно; мъртви точки, задържащи материал | Проверете съотношението размер на изстрела към капацитет на цевта. Намалете срязването. При термочувствителните смоли винтът с по-ниска компресия може да бъде единственото истинско решение |
| Не се топи / твърди частици частично | Твърди петна; подобни на лещи дефекти; слаби места | Недостатъчен капацитет на топене: L/D е твърде къс, компресията е грешна, изходът е изтласкан над това, което винтът може да разтопи, или износена хлабина | Намалете изхода или надстройте до бариерен винт. Ако комплектът е износен, никаква настройка не възстановява разтопяването |
| Цветни ивици/лоша дисперсия | Неравномерен цвят; мастербач не се диспергира | Без смесителна секция; износен винт, смесващ лошо; грешен винт за напълнена или оцветена смес | Посочете смесителна секция (Maddock или pin). Първо се уверете, че винтът не е просто износен |
Черни ивици или белези от изгаряне
Разграденият полимер се настанява някъде и се разпада на парчета. Класическите места за скриване са износена хлабина, нарязан отвор, повреден контролен пръстен и всяка мъртва точка, където потокът застоява.
Първо дълбоко прочистване. Ако петната се появят отново след цялостно прочистване, материалът не е просто остатък. Той се произвежда непрекъснато от място във вашата машина и трябва да дръпнете винта и да го намерите.
Непостоянен размер на снимката или къси снимки
Проверете пръстена, преди да докоснете настройка. Когато възвратният клапан спре да се уплътнява, стопилката изтича назад по време на инжектирането и изстрелът, който машината смята, че е измерила, не е изстрелът, който получава формата.
Раздаването е възглавницата. Един последователен процес поддържа стабилна възглавница. Когато възглавницата се движи от кадър до кадър, стопилката отива някъде, където не трябва.
Температурата на топене е пикова или твърде висока
Измерете действителната стопилка със сонда, вместо да се доверявате на зададените точки. Ако действителната стопилка тече доста над зоните, допълнителната топлина идва от срязване, а не от лентите.
Топлината на срязване се повишава, когато компресията е твърде агресивна за смолата, когато скоростта на винта е твърде висока, когато обратното налягане е прекомерно и когато износеният винт трябва да работи повече, за да премести същия материал.
Бавно възстановяване на винта / дълго време за пластифициране
Започнете от бункера. Пелетите за свързване, прегрятото захранващо гърло и неадекватното охлаждане на захранването пречат на възстановяването на шнека и разтягането и нито едно от тях не е дефект на шнека.
Ако фуражът е здрав и възстановяването все още е бавно, измерете клирънса. Винт, който е загубил ефективността си на изпомпване поради износване, отнема повече време, за да запълни същия удар и времето на цикъла го отразява.
Нарастващо натоварване на двигателя или обратно налягане
Увеличаването на ампера при постоянна мощност означава, че нещо се съпротивлява. Огънат винт, който се влачи в отвора, е опасният случай: той износва едната страна на цевта и нов винт, монтиран срещу това несъосие, се износва по същия начин при същия график.
Проверете изправеността и подравняването, преди да поръчате нещо. Едностранното износване на отвора е пръстовият отпечатък.
Разграждане на материала или обезцветяване
Доминират две причини: материалът е твърде горещ или е бил горещ твърде дълго. Вторият е този, който хората пропускат.
Изстрел, който е твърде малък за цевта, оставя да се разтопи цикъл след цикъл, като се готви внимателно, докато пожълтее. Нито един винтов дизайн не фиксира малък изстрел в прекалено голяма цев. Коригирайте диаметъра на винта или преместете работата на по-малка машина.
Как да поръчате резервен винтов варел
Никой конкурент не покрива това и това е частта, от която купувачите всъщност се нуждаят. Независимо дали поръчвате от OEM или от независимфабрика за винтови варели, същата информация управлява цитата.
Размери и спецификации, които трябва да предоставите
- Марка и модел на машината.Снимка на табелата е достатъчна, за да потвърди монтажните размери и размерите на задвижването.
- Диаметър на винта и съотношение L/D,от чертеж или директно измерено.
- Смолата със съдържание на пълнител.Това задвижва основната стомана и повърхностната обработка повече от всичко друго в списъка.
- Размер на изстрела и целеви цикъл,така че геометрията може да бъде оптимизирана, а не копирана.
- Рисунка или носена мостра.Или работи. Износена част може да се измери и да се възстанови пълната геометрия.
- Какво се обърка последния път.Изпратете модела на износване заедно с детайла. Плавната загуба на размери означава абразия. Питинг казва корозия. Едностранното износване показва подравняване, което нов винт няма да поправи.
Последният елемент е този, който купувачите забравят и той е този, който ви спира да купите вярно копие на провал.
Съвпадение на OEM срещу персонализиран дизайн: плюсове и минуси
Съвпадение на OEMвъзпроизвежда оригиналната геометрия. Това е правилното решение, когато оригиналният винт пасва на вашия процес и просто се е износил. Предсказуем, проверим спрямо чертежа, без повторно валидиране на процеса.
Персонализиран дизайнпроменя геометрията, за да пасне на това, което всъщност управлявате днес. Това е правилното решение, когато процесът се е преместил, а шнекът не: сте добавили повторно смилане, превключили сте към запълнен клас, променили сте целите на изхода или оригиналният шнек никога не се е справил добре с вашата смола.
Поръчването на съвпадение на OEM, когато процесът се е променил, възпроизвежда проблема в нова стомана. Поръчването на персонализиран дизайн, когато оригиналът е наред, добавя разходи и презаверяване за нищо. Моделът на носене ви казва в каква ситуация се намирате.
Какво да очаквате при доставка от Китай
Времето за изпълнение зависи от геометрията, повърхностната обработка и наличието на чертеж. Поискайте го писмено с вашата оферта и попитайте от кога започва часовникът: потвърждение на тегленето или поръчката за покупка. Те не са една и съща дата, а разликата често е седмица.
Три неща, които си струва да забележите, преди да се ангажирате:
- Когато започне производството.Обратното инженерство на износена проба добавя време, преди да бъде отрязан един чип. Чертежът премахва тази стъпка.
- Какво добавя повърхностната обработка.Биметалното напластяване и твърдосплавното пръскане са отделни етапи на процеса със собствена опашка.
- Морски превоз, отделно.Не е във времето за производство и това е числото, което изненадва купувачите за първи път.
Нашите собствени котировки са прозрачни по дизайн: ние даваме приблизителни разходи, покриващи продукта, доставката и текущата поддръжка, така че няма какво да откриете по-късно. Получавате тази оферта в рамките на 12 часа.
Планирайте времето за изпълнение с описаната по-горе ротация на резервни комплекти. Комплект, поръчан от дневник за износване, се доставя по вашия график. Комплект, поръчан от повреда, се доставя с времето, по въздух, на цена, която никой не обича да обяснява.
Критерии за приемане на качеството и точки за проверка
Това са проверките, които разделят истинския доставчик от евтиния. Поискайте ги писмено, преди да направите поръчката, и ги проверете, когато комплектът пристигне:
- Външен диаметър в множество точки по дължината на всяка линия
- Диаметър и цилиндричност на отвора
- Твърдостта на повърхността като aизмерена стойност(HV или HRC), а не каталожна спецификация
- Дълбочина на азотиран корпус или дълбочина на слой сплав върху биметален отвор
- Концентричност и праволинейност
- Грапавост на повърхността (Ra)
- Основен клас стомана, потвърден
Твърдостта и дълбочината на кутията са двете, които имат най-голямо значение и двете най-често тихо се понижават. Азотиран слой при 950–1050 HV и 0,5–0,8 mm дълбочина е спецификация, на която можете да държите доставчика. „Азотираното“ само по себе си не е.
Ако котировка падне драстично под останалите, попитайте каква е стоманата и колко дълбоко е обработката. Почти винаги там се крие разликата и вие я изплащате при ранно износване.
Пълното ни ръководство за снабдяване се намира в ръководството за поръчка на персонализиран винтов варел.
Нуждаете се от резервен или персонализиран винтов цилиндър? Изпратете вашия модел машина, чертеж или износена проба. Предлагаме оферта до 12 часа.
Получете оферта за винтова цевЧесто задавани въпроси
В: Колко дълго издържа цевта на винта за леене под налягане?
О: При некорозивни смоли като PE и PP, нашите азотирани 38CrMoAlA инжекционни винтове работят приблизително 10 000–20 000 часа. Съставите със стъклен пълнеж, PVC и тежкото повторно смилане намаляват това и доколко зависи от съдържанието на пълнителя и производителността. Не пускайте часовника и се надявайте: измервайте. Проверявайте OD и ID на отвора спрямо строителния чертеж поне веднъж годишно при абразивно натоварване и регистрирайте тенденцията. Тенденцията, а не цифрата за часове, ви казва кога да поръчате следващия комплект.
В: Какво е стандартното разстояние между винта и цевта?
О: Няма единична фигура, тъй като клирънсът варира с диаметъра на винта. Основното правило в индустрията за нов комплект е приблизително 0,001 инча радиална хлабина на страна за всеки инч диаметър на винта, така че 60 mm винт се приземява близо до 0,06 mm на страна. Вашият строителен чертеж е авторитетът. Като практическо ограничение за обслужване, когато измерената хлабина е нараснала до приблизително два пъти стойността на изработката или производителността е спаднала забележимо при същата скорост на винта, планирайте подмяната.
В: Мога ли да използвам един винт за множество различни смоли?
О: В семейството, да. Винтът с общо предназначение се справя приемливо с PE, PP, PS и ABS, поради което производителите на машини го доставят като стандарт. В семействата не. GP винт върху твърд PVC разгражда материала и корозира стоманата. GP винт върху напълнен със стъкло найлон се износва бързо. И винт с размер за един обем на изстрел не може да обслужва работа, която използва малка част от цевта, без да готви материала. Ако вашите смоли обхващат тези празнини, имате нужда от повече от един винт или винт, предназначен за най-трудния случай.
В: Как мога да разбера дали моят винт за леене под налягане е износен?
О: Машината първо ви казва, а микрометърът го потвърждава. Следете за спад на производителността при същата скорост на шнека, удължаване на времето за възстановяване, покачване на температурата на топене при непроменени зададени точки, черни петна, които се връщат след почистване, и отклонение в размера на изстрела. Всяко от тях оправдава дърпането на винта. След това измерете OD на полета с микрометър и ID на отвора с манометър на отвора в съвпадащи позиции и сравнете радиалния просвет с чертежа. Симптомите предполагат; измерването потвърждава.
Въпрос: Какво е биметален винтов варел и кога имам нужда от такъв?
A: Биметален варел поддържа тяло от легирана стомана и влива по-твърда износоустойчива сплав в отвора. Върху нашите варели ние пръскаме твърда сплав по целия кръг около зоната на износване на отвора, довеждайки вътрешната твърдост до 62 HRC. Линията се чертае лесно:стъклени влакна до 30% вървят добре върху комплект азотиран 38CrMoAlA. Над 30% стъкло, с минерален пълнител или забавител на горенето, или върху корозивна смола, отидете на биметални. Азотираният корпус е 0,5–0,8 mm дифузионен слой и тежкият пълнител го прорязва много преди стоманата отдолу да е завършена.
Въпрос: Влияе ли конструкцията на винта върху качеството на частта при леене под налягане?
О: Директно и повече от повечето настройки на процеса. Геометрията на шнека определя доколко напълно се топи материалът, колко равномерна е температурата на стопилката, колко добре се диспергират цветът и пълнителят и колко постоянен е ударът. Неразтопяване, ивици, изкривяване, влошаване и вариация на изстрела се проследяват обратно към конструкцията на винта или износването на винта поне толкова често, колкото се проследяват обратно към контролера. Когато даден дефект устоява на всяка промяна на настройката, която правите, причината обикновено е геометрията или износването.
Въпрос: Каква е разликата между инжекционен винт и екструзионен винт?
A: Екструзионният винт се върти непрекъснато и помпите се топят напред, без да спират. Винтът за впръскване изпълнява две задачи: върти се, за да пластифицира изстрела, след което спира да се върти и се движи напред като бутало, за да го инжектира. Това възвратно-постъпателно действие е причината инжекционните винтове да имат контролен пръстен на върха и защо работят с по-къси L/D съотношения, обикновено 18:1 до 25:1, отколкото екструзионните винтове. Материалът също се намира в инжекционен варел между изстрелите, което прави времето на престой и размера на изстрела критични.
В: Може ли производител на цев на винт да копира моя винт без чертеж?
A: Да. Изпратете износената част и геометрията може да бъде измерена и реконструирана: диаметър, аспектно съотношение, дълбочина на канала и подходящи размери в края на задвижването. Ние държим инжекционните винтове на ±0,001 mm. Едно предупреждение, което си струва да се посочи: износеният винт е с размери, по-малки от тези, които са напуснали фабриката, така че замяната трябва да бъде изградена по първоначалния дизайн, а не по износените размери. Изпратете модела на износване заедно с частта и новият винт се определя срещу повредата, вместо да я наследи.
Заключение
Три идеи съдържат цялото ръководство.
Изборът следва смолата.Геометрията (L/D, съотношение на компресия, тип винт) съответства на това как се топи вашият полимер. Повърхностната обработка съответства на това колко мръсен е вашият фураж. Чистите смоли работят успешно върху азотиран 38CrMoAlA. Абразивните и корозивните захранвания се нуждаят от биметален отвор и уточняването на чистата кутия е най-честият начин, по който нов комплект умира рано.
Поддръжката купува години, а данните купуват планиране.Почиствайте преди всяко спиране, почиствайте с месинг, а не със стомана, и измервайте хлабината всеки път, когато винтът е навън. Дневникът на износването се превръща в „износено ли е?“ в „кога ще премине границата?“, което е разликата между планирано преминаване и спиране.
Диагностицирайте машината, преди да настроите процеса.Когато производителността спадне, циклите се разтягат, възглавницата се лута или петна се връщат след почистване, модулът за пластифициране говори. Настройките не могат да възстановят загубената хлабина или да запечатат отново износен контролен пръстен. Издърпайте винта и го измерете.
Nanhaiya произвежда винтове и варели повече от двадесет години и обслужва над 500 клиенти по целия свят. Нашите инжекционни винтове са машинно изработени от 38CrMoAlA, закалени и темперирани, след това газ азотирани при 500–560 °C до 0,5–0,8 mm корпус при 950–1050 HV, поддържани до толеранс от ±0,001 mm и оценени за 10 000–20 000 часа при некорозионни смоли. Когато подаването е по-сурово, ние напръскваме твърда сплав по целия кръг около зоната на износване на отвора и довеждаме вътрешната твърдост до 62 HRC.
Преди да поръчате, нашите инженери работят заедно с вас по параметрите: диаметър, аспектно съотношение, дълбочина на канала на винта и избор на материал между 38CrMoAlA и дуплексна сплав. Тази консултация е безплатна и офертата, която следва, включва продукт, доставка и очаквани разходи за поддръжка, така че нищо не се появява по-късно, което не е било на страницата.
След доставката нашите техници поддържат монтажа и пускането в експлоатация, гаранцията продължава до договора (обикновено една до две години) и всеки проблем след продажбата получава отговор в рамките на 24 часа и решение в рамките на 48.
Изпратете ни вашия модел машина, смола и проблема, който се опитвате да решите. Ще получите спецификация и оферта в рамките на дванадесет часа.
Кажете ни вашата машина, вашата смола и какво се обърка последния път. Ще посочим комплекта, който го оправя, а не този, който го повтаря.
Свържете се с Nanhaiya за оферта