Тръбната щанцова глава трябва да пасва на повече от номиналния диаметър. Тя трябва да съответства на полимера, формулировката, стандарта на тръбата, производителността, връзката на екструдера, системата за калибриране и начина, по който вашите оператори променят размерите. Това ръководство превръща тези входящи данни в спецификация за закупуване на PVC, PE, CPVC, PP и PPR тръби.


За да закупите aглава за екструдиране на тръби, изпрати на доставчика пет съвпадащи набора от данни: материалът и формулировката; стандарт на тръбата, диаметър и диапазон на стените; изход и скорост на линията; фланеца на екструдера и интерфейса за вход на стопилка; и калибратор надолу по веригата, вакуум, охлаждане и устройство за изтегляне. Заявка, която дава само "PVC тръба 110 мм" не е готова за инженеринг.
Най-важната точка в договора е условието за приемане. Назовете действителния производствен материал, размера на тръбата, стабилен изход, скорост на линията, отопление и настройка на сензора, допустима вариация на стената, външен диаметър, овалност, състояние на повърхността и необходимите тестове на продукта. Главата на матрицата оформя горещата стопилка, но сама по себе си не може да гарантира окончателно охладената тръба.
Първото решение не е диаметърът на матрицата
Първото решение е производственият пакет. Една глава може да управлява група от близки размери със сменяеми матрици и дорници. Много широк диапазон от размери може да доведе до компромиси по отношение на потока, времето на престой, настройката, налягането на главата и работата по смяна. Правилният диапазон зависи от материала и скоростта, а не само от това кои вложки могат физически да се поберат в тялото.
Ние разделяме всяко запитване на три граници. Продуктовата граница обхваща материала на тръбата, стандарта, диаметъра и стената. Границата на процеса обхваща производителност, скорост, температура и налягане. Механичната граница обхваща фланеца, централната линия, нагревателите, сензорите, позицията на повдигане и надолу по веригата.
| Въвеждане от купувача | Защо променя главата на матрицата | Доказателства за изпращане |
|---|---|---|
| Полимерна и пълна формула | Променя вискозитета, топлинната чувствителност, приплъзването, износването, риска от корозия, ограничението на времето за престой и метода на почистване | Информационен лист за клас смола, проценти на състава и проба |
| Стандарт на тръбата и приложение | Определя крайния продукт, който линията трябва да произведе и тества | Точен стандартен номер, издание, пазар и вътрешен чертеж |
| OD, стена, SDR или график | Задава площта на пръстеновидния поток, фамилията инструменти и диапазона на практически сменяеми части | Таблица с размери с минимални, нормални и максимални продукти |
| Нетна мощност и скорост на линията | Променя скоростта на потока, налягането, отоплителния товар, времето на престой и необходимостта от охлаждане надолу по веригата | Стабилни продаваеми kg/h за всеки критичен размер |
| Интерфейс на екструдер и адаптер | Определя геометрията на входа, шарката на болтовете, регистъра, уплътнението, централната височина и опората | Контролиран чертеж плюс измерени снимки на съществуващата машина |
| Система за калибриране и охлаждане | Влияе на изтеглянето, крайната OD, овалността, разпределението на стените и поведението при стартиране | Чертежи на калибратора, данни за вакуумния резервоар, дължина на охлаждане и позиция на изтегляне |
| План за смяна | Определя кои части са подвижни, как са центрирани и колко безопасно операторите боравят с тях | Променете честотата, метода на почистване, капацитета на крана и целевия престой |
Нашият фабричен изглед:ние не считаме номиналния диаметър на тръбата за достатъчна спецификация на главата. Ако купувачът ни даде само името на смолата и OD, ние искаме серията стени, формулата, изхода, интерфейса на екструдера и метода на оразмеряване, преди да фиксираме пътя на потока. Бързата оферта, базирана на липсващи входни данни, обикновено премества въпросите без отговор към въвеждането в експлоатация.



Започнете с готовия стандарт за тръба
Режещата глава е инструментална екипировка за производство. Това не е сертификат за тръба. Купувачът трябва да идентифицира точния стандарт и издание на продукта, докато доставчикът трябва да преведе обвивката на тръбата в път на потока, набор от инструменти и метод за настройка. Окончателното съответствие се доказва върху готовата тръба чрез тестовете, необходими за нейния пазар и приложение.
За общи проекти за водопроводи има три полезни официални справкиISO 1452-2:2009 за PVC-U тръби, ISO 4427-2:2019 за PE тръбииISO 15874-2:2013 за PP тръби, използвани в инсталации за топла и студена вода. Проверете текущото издание, измененията и националното приемане, когато договорът е изготвен.
| Семейство тръби | Официална начална справка | Информацията, от която все още се нуждае RFQ |
|---|---|---|
| PVC-U тръба под налягане | ISO 1452-2 или необходимия национален еквивалент | Формула за суха смес от PVC, серия от тръби, номинален OD, стенна маса, допустимо гнездо, мощност, скорост на линията и изисквания за повърхност |
| PE тръба под налягане | ISO 4427-2 или необходимия национален еквивалент | Точно PE съединение, SDR гама, OD гама, твърда или коекструдирана конструкция, подреждане на ивици или слоеве, изходна и охладителна система |
| PP или PPR тръба за топла и студена вода | ISO 15874-2 или необходимия национален еквивалент | Точен клас PP, клас на размерите на тръбата, сервизно приложение, конструкция на слоя, диаметър и обхват на стените, изход и метод на калибриране |
| Електрически тръбопровод или промишлени тръби | Приложимата национална, индустриална или клиентска спецификация на купувача | Формула на материала, твърдост или функционална цел, геометрия, цвят, печат или ивици, тестов план и допустими повърхностни дефекти |
Не пишете "съгласно международния стандарт" в RFQ.Назовете документа, частта, изданието и местното приемане. След това прикачете чертежа на готовата тръба и плана за проверка. Подобни номинални размери могат да имат различни диапазони на стените, условия на изпитване и изисквания за идентификация.
Още една раздяла има значение. Одобрението за питейна вода се отнася за готовия тръбопроводен продукт и неговите намокрени материали. Поръчването на матрица от Nanhaiya не прехвърля одобрение за питейна вода към тръбата на купувача. Одобрението на смола, контролът на сместа, производствените записи и сертифицирането от трети страни остават част от системата за съответствие на производителя на тръбите.
Посочете действителната формула, а не само PVC или PE
На Нанхайяглава за екструдиране на тръбипредлага се за PVC с добавки, PE, CPVC и PP. Тези имена определят материалните семейства. Те не ни казват вискозитета на стопилката, зареждането на пълнителя, стабилизиращата система, рециклираното съдържание, прозореца за обработка или тенденцията към изтичане.
За PVC изпратете пълната рецепта за суха смес по тегло и условията на смесване. Нивото на калциев карбонат и обработката на частици, балансът на смазочния материал, стабилизиращата система, модификаторът на удара, помощната добавка за обработка, пигментът и процентът на преработване могат да променят външния вид на стената, налягането на главата и поведението на отлаганията.
За PE или PPR изпратете точния клас на съединението и текущия лист с данни на доставчика. Включете информация за масата на стопилката или вискозитета, както е публикувана за този клас, плътност, добавки, сажди или цветова система, граница на повторно смилане и дали идентификационните ивици или функционалните слоеве са коекструдирани.
PVC и CPVC
Топлинната история и времето на престой заслужават специално внимание. Пътят на потока трябва да избягва ненужно задържане, а отоплителният план трябва да поддържа контролирано пускане и почистване. Промените във формулата трябва да бъдат оповестени преди производството.
PE
Степента, якостта на топене, мощността и капацитетът на охлаждане действат заедно. Високопроизводителната PE глава се нуждае от стабилен периферен поток и подходяща система за оразмеряване, а не просто от по-голяма пръстеновидна междина.
ПП и ППР
Посочете точната смола и сервизен продукт. Тръбите за топла и студена вода, индустриалните тръби и многослойните конструкции могат да изискват различни инструменти, охлаждане и условия за приемане.
Нашият фабричен изглед:когато производственият екип промени пълнителя, степента на смола или рециклирания процент след одобрение на инструмента, матрицата не е внезапно станала неточна. Входът на процеса е променен. Ние записваме референтната формулировка в техническото споразумение, така че бъдещото отстраняване на неизправности да започне от известно състояние.

Отворът на матрицата не е крайният размер на тръбата
Горещата пръстеновидна стопилка не напуска матрицата и остава геометрично фиксирана. Може да набъбне на изхода, да се изтегли надолу при изтегляне, да влезе в контакт с калибратора, да се свие по време на охлаждане и да продължи да се променя, когато температурата му се изравни. Ето защо номинална тръба от 110 mm не използва автоматично отвор на матрицата от 110 mm.
Крайният резултат идва от система: мощност на екструдера, температура и налягане на стопилката, геометрия на матрицата и дорника, топлинен баланс по периферията, центриране, въздушен път, калибратор, вакуум, охлаждане и скорост на изтегляне. Ако тези части са закупени от различни доставчици, купувачът трябва да присвои един чертеж на контролиран интерфейс и една матрица за отговорност за приемане.
| Контролен елемент | На какво пряко влияе | Това, което не може да докаже сам |
|---|---|---|
| Пътят на потока на матрицата и дорника | Пръстенообразно разпределение на стопилката, загуба на налягане, поведение при пребиваване и първоначална форма на тръбата | Окончателна студена OD, стена, овалност или налягане |
| Регулиране на центрирането на дорника | Първоначална периферна междина и корекция на разпределението на стената | Стабилен резултат, когато температурата, потокът или подравняването надолу по веригата продължават да се променят |
| Разположение на нагревателна зона | Термоконтрол около и покрай главата | Действителната температура на топене без определен метод на измерване |
| Калибратор и вакуумен резервоар | Външно оразмеряване, ранно охлаждане и поддръжка на формата | Еднаква стена, когато входящата тръба за стопилка е нестабилна |
| Охладителна система | Скорост на втвърдяване, стабилност на размерите и отстраняване на остатъчна топлина | Добра геометрия, когато температурата на водата или потокът са неконтролирани |
| Изтегляне | Скорост на линията, изтегляне и постоянен транспорт | Коригирайте размерите, когато тегличът е неправилно подравнен или скоростта варира |
Полезно правило за оразмеряване:посочете най-малката и най-голямата тръба, но проектирайте около трудните работни ъгли. Това често са най-голямата тръба при висока производителност, най-тънката стена при висока скорост на линията, малък размер с ниска производителност, който увеличава времето за престой, и продуктът с изискване за най-плътна стена или повърхност.


Nanhaiya предлага регулируеми дорници, опции за охлаждащи канали и сменяеми облицовки в гамата си тръбни матрици. Използвайте тези опции по определена причина. Регулирането е полезно, когато операторите имат повтарящ се метод на центриране. Сменяемите износващи се компоненти са полезни, когато техният обхват, резервно количество и процедура за подмяна са ясни.
Заключете интерфейса на екструдера, преди да започне обработката
Тръбната матрица може да има отличен вътрешен път на потока и въпреки това да не успее да се монтира, тъй като входът, регистрът, шарката на болта, уплътнението или централната височина са приети. Проектите за подмяна са особено уязвими, тъй като машинните чертежи може да са стари, модифицирани или недостъпни.
Предпочитаме три форми на доказателство: оригинален контролиран чертеж, свежи измервания и ясни снимки с препратка към мащаба. Ако тримата не са съгласни, разрешите конфликта, преди да бъде пуснат производственият чертеж.
- Марка, модел и конфигурация на екструдера
- Диаметър на винта и номинален обхват на производителност
- Чертеж на изпускателен или адаптерен фланец
- Регистрирайте диаметър, дълбочина и толеранс
- Брой болтове, резба, делителен кръг и ориентация
- Геометрия на уплътнителната повърхност и метод на уплътнението
- Диаметър на входа на стопилката и преходна дължина
- Необходима плоча на прекъсвача или екранен интерфейс
- Размер и местоположение на порта на сензора за налягане
- Тип и вмъкване на сензора за температура на топене
- Напрежение, честота, мощност и конектори на нагревателя
- Тип термодвойка и съвместимост на контролера
- Височина на центъра на матрицата и посока на потока
- Поддържаща рамка, колела, релси или точки за повдигане
- Налично разрешение за монтаж и поддръжка
- Разстояние до калибратор и еталон за подравняване
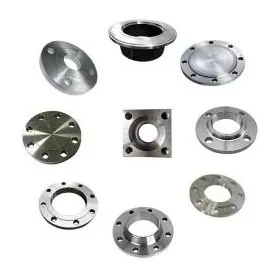
Nanhaiya произвежда персонализиранифланци за варелии компоненти на щанцова глава, така че адаптерът може да бъде обсъден с главата, вместо да бъде оставен като изненада за инсталиране. За цялостен линеен проект, подравнете интерфейса на матрицата с избраниямашина за пластмасов екструдер, контроли и оборудване надолу по веригата.
Нашият фабричен изглед:телефонна снимка на фланец ни помага да разберем оформлението, но не дефинира кръг на болта или регистриране. Използваме снимката, за да намерим въпроси. За рязане на метал използваме подписан чертеж. Това разграничение не позволява малка грешка в интерфейса да забави цялата инсталация.


Изберете конструкция според материала и задължението за почистване
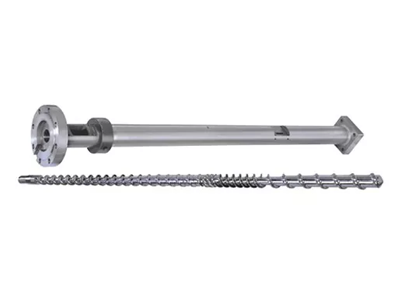
Специалната тръбна щанцова глава на Nanhaiya използва високоякостна легирана стомана със закалени повърхности и се произвежда чрез прецизна CNC обработка и топлинна обработка. Общият муглава на екструдерстраницата изброява 38CrMoAl, азотиране и повърхностна твърдост от HV950 до HV1000.
Тези стойности са полезни изходни данни, но одобрената спецификация все пак трябва да идентифицира точния материал на компонента, обхвата на обработката, критерия за крайна твърдост, покритие на течащата повърхност, проверка на размерите и всякакви изисквания за корозия. Стойността на твърдостта на един компонент не трябва да се копира на всеки крепеж, капак на нагревател или структурна част.
| Сервизно състояние | Загриженост за обществените поръчки | Какво да определите в офертата |
|---|---|---|
| PVC пълнеж | Абразивен минерален пълнител, отлагания и честота на почистване | Формула, ниво на пълнител, материал и обработка на намокрените компоненти, обхват на сменяемо износване и метод на почистване |
| CPVC или чувствително към топлина съединение | Термична история, задържане и разграждане на материала | Прозорец за обработка, концепция за пътя на потока, нагревателни зони, сензорни точки, процедура за стартиране и изключване |
| Сажен PE | Стабилно разпределение, качество на повърхността и дълги тиражи | Степен на съединението, обхват на мощността, прозорец за налягане, разположение на нагревателя и достъп за почистване |
| Рециклирано съдържание | Замърсяване, промяна във вискозитета и абразивни частици | Източник, максимален процент, план за филтриране, проба, очаквана вариация и допустими граници |
| Чести промени в цвета | Задържане, достъп, обработка на части за смяна и скрап | Цветова последователност, почистващ материал, разрешено време за смяна, процедура на прочистване и подвижни части |
Harder не е пълна материална стратегия.Повърхностната твърдост, дълбочината на корпуса, якостта на субстрата, корозионното поведение, покритието и методът на ремонт трябва да отговарят на компонента и процеса. Помолете доставчика да изброи какво се третира, как се проверява и кой протокол от проверка идва с поръчката.


Преглед на Nanhaiya'sпроизводствено оборудване, сертификатиитехническо обслужванепо време на квалификацията на доставчика. Ръководството за инсталиране и съветите за дългосрочна поддръжка могат да бъдат включени в договорения обхват на поддръжката.
Направете смяната на размера част от изчислението на покупката
По-ниската цена на инструмента може да бъде скъпа, ако всяка промяна завързва кран, поврежда нагревателите или изисква многократно центриране по принцип проба-грешка. Попитайте как се отстраняват матрицата и дорникът, къде се поставят горещите части, кои крепежни елементи се обработват, как се възстановява подравняването и кои уплътнения или консумативи се сменят.
| Въпрос за смяна | Защо купувачът трябва да се интересува | Изход по договор |
|---|---|---|
| Кои размери споделят едно тяло? | Показва реалния брой глави и комплекти части за смяна | Матрица за съвместимост по OD на тръбата, диапазон на стената и материал |
| Какво трябва да се охлади преди отстраняване? | Влияе на времето за престой и безопасността на работа | Писмена температура и процедура за работа |
| Как са центрирани матрицата и дорникът? | Влияе на първоначалния скрап и корекцията на стената | Диаграма за настройка, референтни позиции и обучение |
| Какви инструменти и повдигащи устройства са необходими? | Предотвратява опасно импровизирано боравене | Списък с инструменти, тегла на частите, точки на повдигане и чертежи на приспособления |
| Кои части са рутинни резервни? | Намалява времето за престой след повреда на резба, уплътнение, нагревател или сензор | Двугодишен препоръчителен списък с резервни части с цена по артикул |
| Как се почиства пътя на потока? | Промени труд, повърхностен риск и скрап с промяна на цвета | Одобрени почистващи инструменти, материали и стъпки за разглобяване |
За смесен продуктов график, изчислете разходите за смяна по часове, труд и първоначален скрап. Ако една инсталация сменя два отдалечени размера на тръбите няколко пъти седмично, две пълни глави могат да предпазят повече време за производство от едно тяло с много вложки. Ако промените са редки и гамата е компактна, споделеното тяло може да бъде разумно.
Нашият фабричен изглед:питаме кой ще смени инструменталната екипировка и какво подемно оборудване е налично. Дизайн, който работи на чист монтажен стенд, може да е неудобен до горещ екструдер и вакуумен резервоар. Достъпът на оператора е инженерен вход, а не детайл след продажбата.

Използвайте дефектите на тръбите, за да намерите отговорната зона на процеса
Когато една тръба излезе от спецификацията, операторите често коригират матрицата първо, защото нейните центриращи болтове се виждат. Това може временно да подобри едно отчитане, като скрие температура, екструдер или проблем надолу по веригата. Запишете дефекта около обиколката и по дължината на тръбата, преди да направите няколко промени наведнъж.
| Наблюдаван дефект | Проверки на главата | Проверки нагоре и надолу по веригата | Купуване на урок |
|---|---|---|---|
| Едната страна постоянно по-дебела | Центриране на дорника, отлагания по пътя на потока, повреда, баланс на нагревателя и подравняване на монтажа | Издухване на екструдера, подравняване на калибратора, разпределение на вакуума, охлаждане и изтегляне | Изискват достъпно центриране, температурни зони и справка за подравняване |
| Стените се променят около и покрай тръбата | Разхлабена настройка, термични цикли, нестабилно налягане или неравномерен поток | Захранване, шнеков изход, контрол на скоростта на линията, стабилност на вакуума и температурата на водата | Приемете стабилен работен прозорец, а не един кратък набор от измервания |
| Дълги повърхностни линии | Замърсяване, отлагания, драскотини или повредена повърхност на щифта | Неразтопени частици, филтриране, повреда на калибратора и следи от работа | Определете инструменти за почистване, план за филтриране, проверка на повърхността и резервни инструменти |
| Жълти, кафяви или черни ивици | Мъртви зони, отлагания, прекомерна локална топлина и дълго време на престой | Замърсен фураж, отлагания от варели, износване на винта и практика на спиране | Прегледайте пълния път на топене и рутина за почистване, преди да копирате старата геометрия |
| Високо налягане на главата | Ограничена пръстеновидна междина, ниска температура, запушване или неподходящ път на потока | Ограничение на екрана, вискозитет на материала, търсене на изход и състояние на сензора | Посочете точката на измерване на налягането и работната граница в спецификацията |
| Овалност на тръбата | Неравномерен изходен поток или първоначална позиция на тръбата | Износване на калибратор, вакуум, охлаждащ баланс, опора и центровка при изтегляне | Крайната овалност принадлежи към теста за приемане на цялата линия |
| Грапава вътрешна повърхност | Покритие на дорника, отлагания, температура и поведение на потока | Влага на материала, дисперсия, разграждане и стабилност на продукцията | Включете критерии за вътрешна и външна повърхност в одобрението на пробата |
Правило за една промяна:запишете базовата линия, променете една контролирана променлива, изчакайте материалът да премине през линията, маркирайте засегнатата тръба и измерете отново. Случайното регулиране на температурите, центрирането, вакуума и изтеглянето едновременно унищожава доказателствата, необходими за идентифициране на причината.
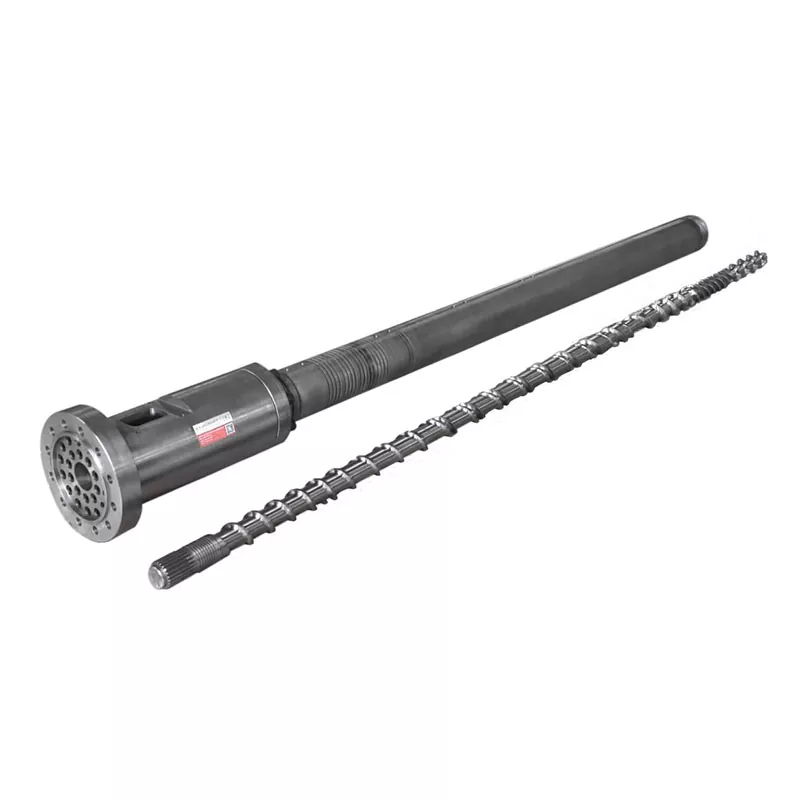
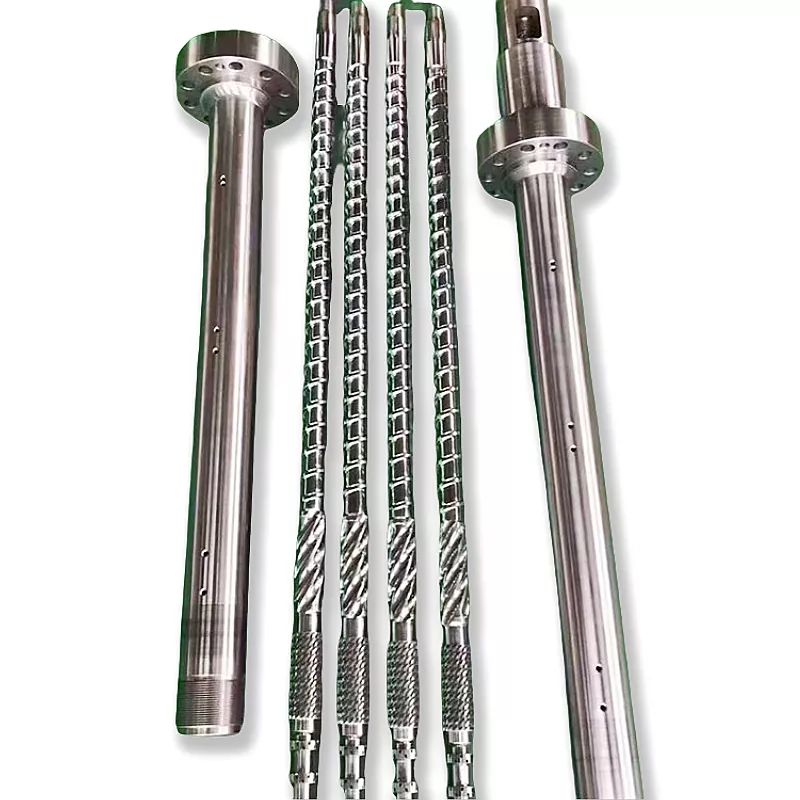
Ако изходът или налягането на топене е нестабилно преди главата, също проверете винта и цевта. Nanhaiya доставкиPVC тръба единични винтове, PVC тръби с успоредни винтови варелииPVC тръби конични двушнекови варели. Матрицата не трябва да се преработва, за да компенсира износена или неподходяща пластифицираща секция.

Списък за RFQ за глави за екструдиране на тръби
Пълният RFQ позволява на купувача да сравнява инженерния обхват, вместо да сравнява ниска базова цена с включена оферта. Поставете следните елементи в един пакет, контролиран от ревизия.
- Идентифицирайте продуктите.Избройте всяка тръба OD, диапазон на стените, SDR или график, конструкция на слоя, цвят и приложение. Маркирайте нормалния продукт и най-трудния размер.
- Назовете стандарта.Дайте точния стандарт, част, издание, национално приемане и вътрешен чертеж. Прикрепете плана за проверка на готовата тръба.
- Разкрийте материала.Предоставете пълната PVC формула или точния клас PE, PP или PPR, добавки, пълнител, пигмент, рециклирано съдържание и информационни листове на доставчика.
- Определете процент.Дайте нетна продаваема продукция и скорост на линията за всеки критичен продукт, плюс наличния капацитет за охлаждане и нормалния работен график.
- Опишете екструдера.Държавен единичен, паралелен двоен или коничен двоен винт; диаметър на винта; мощност на двигателя; нормално налягане и температура на топене; оформление на адаптера; и текущи ограничения на процеса.
- Контролирайте интерфейса.Прикрепете фланеца, регистра, кръга на болта, уплътнителната повърхност, входа на стопилката, централната височина, сензорния порт и опорните чертежи.
- Посочете електрически подробности.Избройте напрежението и честотата на нагревателя, типа термодвойка, стандарта на конектора, съвместимостта на контролера, дължината на кабела и изискването за опасна зона, ако е приложимо.
- Покажете линията надолу по веригата.Включете размери на калибратора, вакуумен резервоар, дължина на охлаждане, разпръскване или разположение на потапяне, тип изтегляне, централна линия и разстояние от изхода на матрицата.
- Изберете обхвата на смяната.Избройте комплекти за смяна на части, резервни нагреватели и сензори, уплътнения, крепежни елементи, инструменти за манипулиране, стелажи за съхранение и желана процедура за смяна на размера.
- Дефинирайте документи.Поискайте монтажни чертежи и чертежи на части, спецификация на материалите, записи на материали и топлинна обработка, проверка на размерите, електрически списък, инструкции за експлоатация и списък с резервни части.
- Напишете теста за приемане.Наименувайте смолата, формулата, размера на тръбата, продължителността на цикъла, производителността, скоростта на линията, записите на процеса, вземането на проби от размерите и критериите за преминаване/неуспех.
- Изяснете поддръжката.Съгласете се относно насоките за инсталиране, отговорността за пускане в експлоатация, обучението на оператора, дистанционната помощ и границата между производителността на щампована глава и цялостна линия.
Предупреждение за замяна:износената матрица може вече да не запази първоначалните си размери. Измерете интерфейса на машината и добре запазена тръба, намерете оригинални чертежи и обяснете защо старата глава се сменя. Копирането на всеки износен размер може да възпроизведе същия поток или проблем с подравняването.
Конфигурацията на винта също трябва да съответства на натоварването на материала. Разгледайте Nanhaiya'sединични винтове, паралелни двойни винтовеиконични двушнекови вареликогато запитването обхваща цялата секция за пластифициране. За аксесоари и свързани инструменти използвайтегама резервни части за екструдиране.
Приемете главата при производствено състояние, което планирате да продадете
Проверката на размерите доказва, че произведените компоненти отговарят на чертежа. Това не доказва как конкретно съединение ще премине през цялата линия. Един надежден план за приемане има две части: проверка на компонента и производствен цикъл.
| Етап на приемане | Какво да проверявам | Запис за пазене |
|---|---|---|
| Преглед на документи | Одобрена редакция на чертежа, спецификация на материалите, матрица за смяна на части, списък на нагреватели и сензори, ръководства и резервен обхват | Регистър на подписан документ |
| Проверка на компоненти | Критични интерфейси, концентрични елементи, уплътняващи повърхности, крепежни елементи, портове, материал, обработка и състояние на видима повърхност на потока | Записи за размери и материали или обработка, посочени в поръчката |
| Проверка на сглобяването | Напасване, ориентация, монтаж на нагревател, вмъкване на сензор, движение на центриране, опора, повдигане и достъп | Контролен списък за монтаж със снимки |
| Проверка на загряването | Идентификация на зоната, реакция на контролера, отчитане на сензора, потребление на ток и термична стабилност | Карта на зоните и стабилизирани показания |
| Производство | Договорен материал, размер на тръбата, производителност, скорост на линията, температура, налягане на топене, натоварване на двигателя, вакуум и условия на охлаждане | Базиран на времето технологичен лист и запазени проби |
| Проверка на тръбите | OD, стена при множество часовникови позиции, овалност, маса на дължина, вътрешна и външна повърхност, праволинейност и необходими стандартни тестове | Доклад от инспекция, свързан с позицията на пробата и времето за производство |
| Рутинна операция | Стартиране, корекция на центриране, нормално спиране, безопасно разглобяване или една договорена промяна на размера | Отписване от оператор и списък с отворени позиции |
Използвайте нормалната формула на купувача, когато е практично. Ако е необходим заместващ материал, запишете разликата и ограничете това, което тестът доказва. Успешното изпълнение на PE не валидира PVC формула, а дебелостенен нискоскоростен продукт не доказва тънкостенно високоскоростно състояние.
Нашият фабричен изглед:ние предпочитаме стабилна работа с проследими измервания пред кратък дисплей при максимална мощност. Налягането трябва да се установи, показанията на стените трябва да останат контролируеми, нагревателите не трябва да работят необичайно и охладената тръба трябва да отговаря на договорената проверка. Този резултат дава на двете страни полезна точка за предаване.


Често задавани въпроси
Каква информация е необходима, за да предложите щанцова глава за екструдиране на тръби?
Изпратете класа и формулата на полимера, стандарта на тръбата, пълния размер и обхвата на стените, целевия изход и скоростта на линията, типа на екструдера, чертежа на входа на стопилката и фланеца, напрежението на нагревателя, изискванията на сензора, подробности за калибриране надолу по веригата, предпочитани части за промяна и план за приемане. Снимки и измерени чертежи на текущата връзка също са полезни за проекти за подмяна.
Може ли една тръбна матрица да работи с PVC, PE и PPR?
Споделеното външно тяло може да е технически възможно в тясно дефиниран проект, но PVC, PE и PPR не създават същите условия на поток, топлина или размери. Първо сравняваме пълната формула, производителността, диапазона на размерите, изискванията за пътя на потока и метода на почистване. Отделни инструменти или отделна глава могат да бъдат по-безопасният производствен избор.
Диаметърът на матрицата на тръбата равен ли е на крайния диаметър на тръбата?
Обикновено не. Горещата тръба се променя след напускане на матрицата, защото стопилката набъбва, изтегля се надолу, влиза в калибратора и се охлажда. Необходимите размери на матрицата и дорника трябва да бъдат проектирани с материала, производителността, скоростта на линията, вакуумното оразмеряване и охладителната система, вместо да се копират директно от номиналния размер на тръбата.
Може ли само матрицата да гарантира дебелина и овалност на стената на тръбата?
Не. Главата на матрицата установява пръстеновидното разпределение на стопилката, но крайната дебелина на стената и овалността също зависят от стабилността на стопилката, центрирането, температурния баланс, състоянието на калибратора, вакуума, охлаждането, подравняването на изтеглянето и скоростта на линията. Приемането трябва да тества цялата работна линия.
Какъв материал използва Nanhaiya за глави за екструдиране?
Страницата на основната глава за екструдер на Nanhaiya изброява 38CrMoAl с азотиране и повърхностна твърдост от HV950 до HV1000. Специалната глава за екструдиране на тръби се описва като легирана стомана със закалени повърхности. Изискванията за крайния материал, термичната обработка и мократа повърхност трябва да бъдат потвърдени за смолата, добавките и метода на почистване в одобрената спецификация.
Трябва ли да купя една матрица с вложки с много размери или няколко цели глави?
Използвайте сменяеми части, когато диапазонът от размери, производителността и рутинното почистване позволяват едно тяло да покрие работата без прекомерни настройки. Отделните глави могат да имат смисъл, когато продуктите се различават значително по диаметър, полимер, изход, структура на слоевете или честота на смяна. Сравнете общото време за смяна и производствения риск, а не само цената на инструмента.
Как трябва да се приеме главата за екструдиране на тръби?
Започнете с проверка на чертеж, материал, обработка, нагревател, сензор, фланец и път на потока. След това пуснете договорения производствен материал при определения размер на тръбата, производителност и скорост на линията. Записвайте температури, налягане на топене, показания на стените около обиколката, външен диаметър, овалност, състояние на повърхността, маса на дължина и всички тестове, изисквани от целевия стандарт за тръба.
Какво причинява една страна на стената на екструдирана тръба да бъде по-дебела?
Възможните причини включват неправилно центриране на матрицата или дорника, периферен температурен дисбаланс, неравномерен поток на стопилка, отлагания или повреда в пътя на потока, нестабилна производителност на екструдера, неправилно подравняване на калибратора, неравномерен вакуум или охлаждане и разместване при изтегляне. Проверете тенденцията, преди да използвате центриращи болтове, за да скриете проблем надолу по веригата.
Техническо съдържание, изготвено от текущата информация за продуктите, оборудването и услугите на Nanhaiya, поддържано само от официалните страници на ISO стандарт за тръби. Геометрията на крайната матрица, материалът, обработката, размерите и критериите за приемане се определят от одобрената спецификация на проекта.