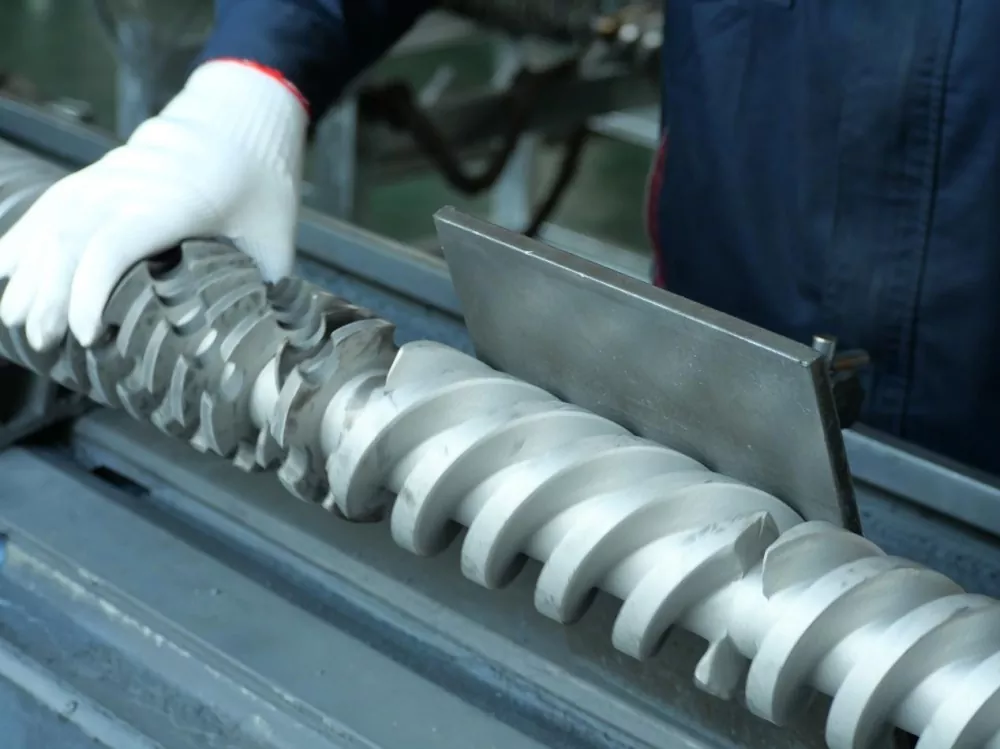
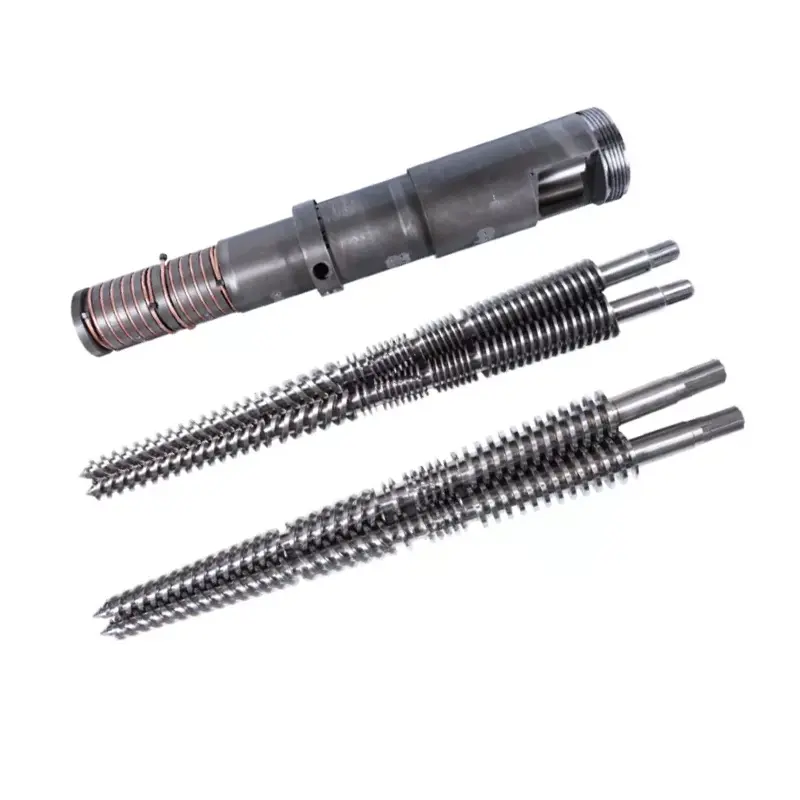
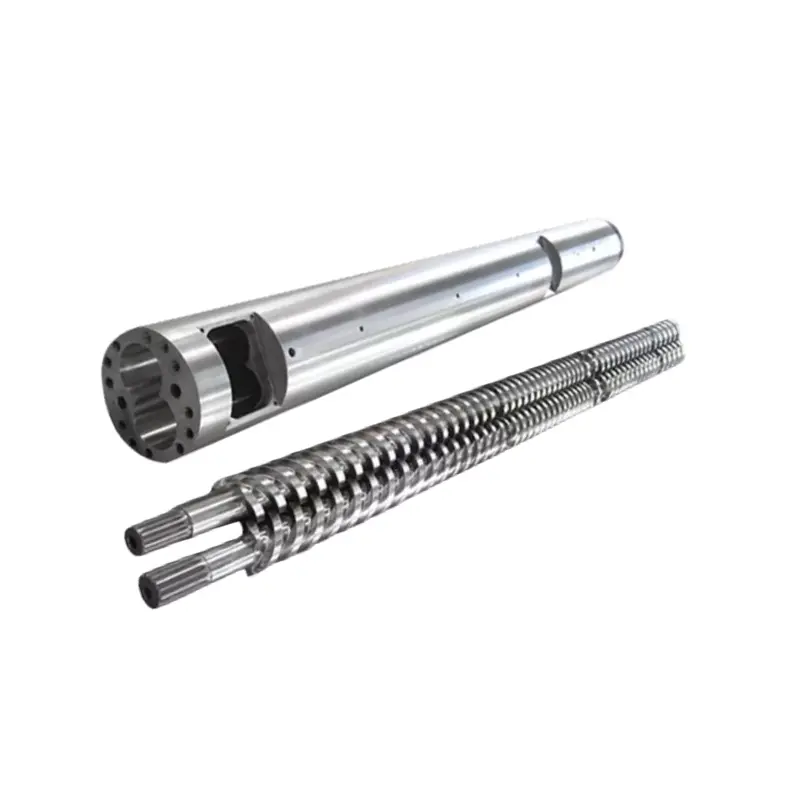
Двойният винтов комплект има повече от една работна междина. За да вземете надеждно решение за ремонт или замяна, картографирайте всеки винт, всеки цилиндър, връзката на зацепване и интерфейсите на машината под една контролирана препратка.
Измерете успоредния двоен винт и износването на цевта като съвпадаща система. Запишете двата винта на именувани аксиални станции, двата дяла на отвора във формата на осмица в определени посоки, хлабина между винтове, централно разстояние, фазиране и аксиално напасване. Сравнете картата с одобрения чертеж. Симптомите могат да предизвикат проверка, но измерванията решават дали да смените винтовете, цевта или целия комплект.

Паралелният двоен винт няма една универсална хлабина
При конвенционален единичен винт диаметралната хлабина често се изразява като вътрешен диаметър на цевта минус външния диаметър на винта. Радиалният просвет е половината от тази разлика. Нашитеръководство за измерване на износването на един винтобяснява защо аксиалните станции и дефинициите все още трябва да съвпадат.
Локална диаметрална връзка = съответния размер на цевта минус съответния външен диаметър на винта
Локална радиална връзка = локална диаметрална връзка, разделена на 2
Тази аритметика не описва пълната геометрия на зацепващ се двоен винтов комплект.
Паралелният двоен винт добавя втория винт, зона на зацепване, централно разстояние и времева ъглова връзка. Цевта обикновено е с профил на фигура осем, а не с един кръгъл отвор. Износването също може да бъде различно в левия и десния лоб и на противоположните страни на полетите.
Следователно файлът за измерване трябва да разделя поне пет връзки:
- Външният профил на всеки винт към съответния му барел.
- Хлабина между винтове през зоната на зацепване.
- Централно разстояние и позицията на двата листа на цевта.
- Фазиране на въртене, ръчност и идентичност на левия или десния винт.
- Съответни аксиални хлабини, упорни повърхности, дистанционни елементи и крайни позиции.
Нашият фабричен изглед:купувач, който иска „0,3 mm хлабина“, без да назовава повърхностите, не ни е дал изпълнимо изискване. Питаме дали това число е диаметрално, радиално, междинно, странично, връхно или аксиално, къде е измерено и при какви условия. Отгатването тук може да създаде метален контакт или да остави новия комплект свободен.


Запазете идентичността на сглобката, преди да издърпате винтовете
Измерванията губят стойност, ако левият и десният винт са смесени или еталонът за фазиране изчезне по време на отстраняване. Преди да разхлабите модула, снимайте задвижващия край и изпускателния край. Маркирайте посоката на гледане, използвана за описание на въртенето, след това маркирайте двата винта, валове, дистанционни елементи и маркировки за времето.
Запишете дали машината използвасъвместно въртящи се винтовеилипротивоположно въртящи се винтове. Също така запишете дали винтовете са монолитни или сглобени от елементи. Не приемайте, че два винта с подобни външни размери споделят една и съща страна, шлиц, ред или време.
Използвайте инструкциите за премахване на производителя на машината и запазете всяка функция за заключване и синхронизация. Ако чифтът не може да се обърне съгласно одобрената процедура след повторно сглобяване, спрете. Прилагането на задвижващ момент за преодоляване на неизвестна намеса може да превърне грешката в идентификацията в повреда.

Изградете една координатна система за двата винта и двата лоба
Почистете компонентите, без да отстранявате признаци на набраздяване, загуба на покритие или вдлъбнатини. Оставете частите да достигнат стабилна температура за проверка. Установете нулева точка в назован край и маркирайте аксиални станции, които могат да се повторят върху винтовата двойка и цевта.
Добавете станции преди и след промени в геометрията, захранващи и вентилационни отвори, смесителни региони и края за изграждане на налягане. На всяка станция идентифицирайте ляв винт, десен винт, ляв лоб и десен лоб. Запишете множество ъглови посоки, когато методът позволява, защото един диаметър може да скрие овалност или едностранно износване.
| Поле | Как да го идентифицираме | Какво разкрива |
|---|---|---|
| Аксиална станция | Разстояние от определена точка за захранване или изпускане | Където износването се концентрира по протежение на технологичния участък |
| Винт идентичност | Отляво или отдясно, с указан край за гледане | Асиметрично износване при полет и цялост на чифта |
| Винтов профил | OD, стойност на корена, върха или фланга с метод и ъглова позиция | Загуба на метал върху работните повърхности |
| Барел лоб | Ляв или десен дял, посока и равнина на измерване | Уголемяване, овалност и локално измиване |
| Взаимосвързана връзка | Именувани повърхнини, ъглово положение, условие и метод на фазиране | Риск от прекомерна междина или механична намеса |
| Състояние на повърхността | Номерирана снимка, привързана към картата на гарата | Набраздяване, питинг, загуба на покритие, отлагания и следи от контакт |
| Референтна стойност | Одобрен чертеж, доклад за нова част или договорена базова линия на дизайна | Колко се е променила геометрията |
Публикуваният метод за диагностика на варела на Coperionизисква цевите му да са чисти и хладни, след което използва измерване на отвора и видео инспекция с висока разделителна способност на определени размери ZSK и STS. Вашата машина и инструменти за проверка може да се различават, но подходът показва защо размерите и визуалните доказателства принадлежат към един и същ доклад.
Не измисляйте резолюция чрез добавяне на десетични знаци извън инструмента и метода. Запишете инструмента, състоянието на калибриране, състоянието на опората, температурата на проверката и записа на оператора или проверката. Повтаряща се карта с честна несигурност е по-полезна от впечатляваща електронна таблица, изградена от двусмислени точки.



Имате ли свален комплект двойни винтове, готов за преглед?Изпратете монтажния чертеж, лява и дясна идентификация, карта на станцията, снимки и история на работа. Можем да обсъдим какво трябва да се запази и кои области се нуждаят от по-внимателно измерване.
Изпратете картата на износванеВижте паралелни двойни винтови продуктиИзползвайте поведението на линията, за да изберете места за проверка, а не да декларирате неуспех
Намаляване на производителността при една и съща скорост на шнека, нестабилно налягане, променящо се натоварване, лоша дисперсия, неразтопен материал и повтарящи се дефекти на продукта могат да оправдаят проверка. Те могат също да идват от хранене, формулиране, нагреватели, сензори, вентилация, ограничена матрица или проблем с устройството.
Запазете работна базова линия, преди да промените няколко настройки наведнъж. Записвайте действителната скорост на подаване, скоростта на винта, индикация за натоварване или въртящ момент, налягане, настройки на зони, измерена температура на стопяване, когато е налице, и проверки на готовия продукт. Сравнете същата формула и настройка надолу по веригата.
Japan Steel Works отбелязва, че износените двойни винтови елементи могат да намалят производителността и дисперсията и могат да допринесат за сериозна повреда на винтов вал или скоростна кутия. Това е добра причина да проверите рано, но симптомът все още трябва да бъде свързан с физическото състояние на вашата машина.
Ако линията се върне към нормалното след коригиране на калибрирането на захранващото устройство или блокиран вентилационен отвор, ние няма да продадем износването като диагноза. Ако процесът остане нестабилен и картата на измерването показва съответстващо локално увеличение на клирънса, случаят на замяна е много по-силен. Целта е да се реши производственият проблем, а не да се спечели поръчка за най-големия комплект.
| Наблюдаван модел | Обработвайте проверки преди осъждане | Веществени доказателства за търсене |
|---|---|---|
| Изходът пада с непроменена скорост | Точност на захранване, насипна плътност, рецепта и ограничение на матрицата | Локално разширяване на отвора, износване на полета и промяна на хлабината |
| Налягането или натоварването стават нестабилни | Хранене, контрол на температурата, вентилация и ограничаване надолу по веригата | Неравномерно ляво/дясно износване, отлагания, повреди или следи от контакт |
| Дисперсията или качеството на стопилката се влошават | Партида на материала, дозиране на добавки, конфигурация на смесване и температурна история | Износване на предвидените смесителни повърхности или неправилно монтирани елементи |
| Метален шум или внезапно повишаване на въртящия момент | Спрете под процедурата на машината и проверете задвижването и подравняването | Пресни следи от контакт, огънати части, фазова грешка или чужд материал |
| Бързо повторно износване след смяна | Замърсяване на материала, подравняване, сглобяване, работни граници и избор на повърхност | Повтарящо се местоположение и посока на увреждане |
Решете какво да замените от съответстващия отчет
Подмяната само на винтове е разумна, когато и двата цилиндъра остават в рамките на одобрената геометрия, централната връзка е стабилна и причината за износването е разбрана. Подмяната само на цевта също може да бъде оправдана, когато двойката винтове остава приемлива и съвместима с възстановената геометрия на отвора.
Сменете съвпадащия комплект, когато и двете страни са износени, референтната геометрия е несигурна или нов компонент все още ще работи срещу повреден партньор. Ако моделът на износване сочи към разминаване, грешка във фазата или чужд материал, отстранете тази причина, преди да инсталирате нови части.
| Измерено състояние | Вероятен обхват за оценка | Необходима защита |
|---|---|---|
| Износена двойка винтове; двата лоба в одобрените граници | Поправете или сменете винтовете | Потвърдете реконструираната или новата геометрия спрямо запазената цев |
| Износени ръбове; винтове в рамките на одобрените граници | Квалифициран ремонт или подмяна на варел | Проверете съвместимостта с двата задържани винта и централното разстояние |
| И двата винта и цевта са износени | Съответстваща подмяна на винт и цев | Одобрете един контролиран комплект чертежи и план за проверка |
| Локализирано точкуване или едностранен контакт | Изследване на причината преди избор на компонент | Проверете центровката, лагерите, валовете, фазите и замърсяването |
| Геометрията е приемлива, но задълженията са променени | Преглед на процеса и геометрията | Дефинирайте новия материал, продукцията, ограниченията на машината и приемането на продукта |
Не използвайте общ интернет множител като лимит за автоматична замяна. Диаметърът, типът на винта, конструкцията на машината, толерантността на материала и продукта са от значение. Първоначалният чертеж на конструкцията и критериите за обслужване на производителя на машината трябва да контролират решението.
За по-широки симптоми и възможности за ремонт вижте нашияръководство за износване и смяна на цевта на винта. Тази страница, специфична за близнаци, добавя информация за ляв/десен, лоб, център и фазиране, която конвенционалната инспекция на един отвор не покрива.
Използвайте мястото на износване, за да посочите повърхността
На Нанхайяпаралелни двойни винтови продуктивключват приложения за PVC, PE, PP, каучук, пластмаса, смесване и гранулиране. Материалното задължение варира в този диапазон. Стъклени влакна, минерален пълнител, пигмент, рециклирани замърсявания и корозивни съставки трябва да бъдат посочени по клас и натоварване.
Нашите съвместно въртящи се и обратно въртящи се продуктови страници изброяват едни и същи основни референтни стойности: 38CrMoAlA, твърдост при топлинна обработка от HB260 до 320, твърдост на азотиране от HV950 до 1000, дълбочина на азотиране от 0,50 до 0,70 mm и крехкост на азотиране от степен 1 или по-ниска. Те също така изброяват Ra0,4 и изправеност на винта от 0,015 mm.
Наличните стойности на продукта включват също твърдост на хром от HV 950 или по-висока при дебелина от 0,05 до 0,10 mm и биметална твърдост от HRC60 до 65 при дълбочина от 2,0 до 3,0 mm. HV и HRC използват различни скали, така че най-голямото отпечатано число не идентифицира по-добрата опция.
| Констатация от картата на износване | Какво да дефинираме в новата спецификация | Какво да не предполагаме |
|---|---|---|
| Накрайниците на полета губят материал в запълнена технологична зона | Защитени места за полет, обработка или сплав, дълбочина на слоя и крайна геометрия | Всяка зона се нуждае от едно и също надграждане |
| Единият лоб на цевта се износва повече от другия | Карта на лобовете, подравняване и централни проверки, след това защита на цевта | По-твърдият материал сам ще коригира несъответствието |
| Питинг или загуба на повърхност | Химия на материала, история на почистването, засегната зона и съвместима повърхностна система | Всички повърхностни повреди са абразивно износване |
| Контактните белези се повтарят на едно лице | Фазиране, праволинейност, преглед на вал, лагер и монтаж | Профилът на винта е единствената причина |
| Равномерно износване след дълго стабилно обслужване | Оригинална геометрия, измерена промяна и необходим интервал на поддръжка | Автоматично е необходим редизайн |
battenfeld-cincinnati препоръчва измерване на износването веднъж годишно или след 6000 работни часав ръководството за обслужване на единични, конични двойни, паралелни двойни и планетарни екструдери. Отнасяйте се към това като към справка за планиране на един доставчик. Линиите, обработващи тежки пълнители или показващи бърза тенденция на износване, може да се нуждаят от различен интервал.


Превърнете файла за инспекция в поръчка за производство
Пакетът с оферти трябва да съдържа производителя и модела на машината, одобрени чертежи, формулировка на материала, оперативен запис и карта на износване. Определете дали искате надеждна подмяна, оценка на ремонта или промяна на геометрията. Ако производителността трябва да се подобри, посочете измеримата цел и ограниченията на машината.
Контролът върху чертежа е толкова важен, колкото и номиналният размер. На Нанхайястраница с производствено оборудванеизброява CNC пробиване и фрезоване с точност на позициониране от 0,02 mm, CNC стругове за детайли до 6 метра и петосна обработка за неправилни полети и специални фланци. Тези способности все още се нуждаят от недвусмислен чертеж и план за проверка.
Ние ще поставим под съмнение чертеж, когато определената хлабина противоречи на износената проба или когато липсва информация отляво и отдясно. Това е част от производствената отговорност. Подписана редакция на чертежа е по-евтина от откриването на несъгласието при монтажа.


Нуждаете се от обхват за смяна, преди да поискате цени?Първо изпратете доклада за старата част и операционния проблем. Можем да помогнем за разделяне на въпросите за чертежите, доказателство за износване и избор на материал, преди да започне търговското сравнение.
Поискайте преглед за замянаОтворете страницата за запитванеПърво проверете годността, след това проверете производството
Входящата инспекция трябва да потвърди идентичността на частта, ревизията на чертежа, левия и десния етикети, материалните документи, определени размери и защитени повърхности преди монтажа. Съхранявайте записа за доставка и инспекция, свързан със серийната идентификация на компонента или двойката, използвана във вашето предприятие.
Следвайте процедурите за сглобяване, подравняване, смазване, нагряване и стартиране на производителя на екструдера. Потвърдете необходимото свободно движение на двойката само по одобрения метод. Не използвайте задвижването, за да принудите необяснима стегната позиция.
Комисия с договорения материал, организация на фуража и матрица. Записвайте производителност, скорост на шнека, натоварване или индикация за въртящ момент, налягане, температурно поведение, състояние на отдушника и качество на готовия продукт. Сравнете с условието за приемане, а не с кратко въртене без натоварване или по-лесна смола.

Помолете Nanhaiya да прегледа вашия файл за износване на два винта
Изпратете чертежа на машината, идентификация на левия и десния винт, гледна точка на въртене, информация за фазите, централно разстояние, карта на износване, рецепта за материала и оперативен запис. Кажете ни кой симптом е накарал проверката и дали вашият приоритет е възстановяването, по-дълъг живот на износване или нов процес.
Изпратете по имейл чертежи и измерванияОбсъдете в WhatsAppВижте паралелни двойни винтови продукти
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Продукти:Едновременно въртящи се паралелни двойни винтови варели | Насреща въртящи се паралелни двойни винтови варели | PVC паралелни двойни винтови варели | Гумени и пластмасови успоредни двойни винтове
Имейл:info@nhyscrew.com
телефон:+86-13505809643| Мобилен:+86-13587082002
Блок C, No. 2 West Section, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang Province, Китай.
Сервизна информация | Производствено оборудване | Фирмен профил | Свържете се с нас
Често задавани въпроси
Какво представлява хлабината на паралелния двоен винт?
Това е набор от геометрични връзки, а не една универсална празнина. Полезна спецификация разграничава хлабината на всеки винт спрямо цилиндъра му, хлабината между винтовете през зоната на зацепване, централното разстояние, фазирането и всяка подходяща аксиална хлабина. Одобреният чертеж на машината определя целевите стойности и методите на измерване.
Мога ли да изчисля хлабината на двойния винт като ID на цевта минус OD на винта?
Това изваждане може да опише локална диаметрална връзка само когато двете стойности се отнасят до съответните местоположения и определена геометрия на отвора. Той не описва хлабина между винтове, зацепване, фазиране, централно разстояние или некръгъл отвор във формата на осмица. Не го използвайте като единствената допустима стойност за двоен винт.
Колко места трябва да измеря на двоен винт и цев?
Няма универсално броене. Създайте достатъчно аксиални станции, за да покриете областите на захранване, топене или компресия, смесване, вентилация и изграждане на налягане, след което добавете станции около видими повреди или промени в геометрията. Използвайте едни и същи имена на станции и на двата винта и на двата цилиндъра.
Какво трябва да се запише преди отстраняване на успоредни двойни винтове?
Запишете монтираните лява и дясна позиции, въртене, гледано от назован край, ръчност, времеви или фазови маркировки, връзки на валовете, дистанционни елементи и аксиален ред. Снимайте задвижващия и разтоварващия край, етикетирайте всяка част и запазете процедурата за отстраняване на производителя на машината.
Мога ли да сменя само двойните винтове и да запазя стария варел?
Да, когато отворите на цевта, съотношението на центъра и състоянието на повърхността остават в одобрените граници и причината за износването на винта е разбрана. Ако цевта е увеличена, овална, набраздена или неправилно подравнена, само новите винтове могат да оставят прекомерна или неравномерна хлабина. Базирайте решението си на съответстващ доклад от измерване.
Колко често трябва да се измерва износването на цевта на паралелния двоен винт?
Задайте интервала от плана за поддръжка на производителя на машината, тежестта на материала, работните часове и собствената тенденция на износване на линията. Battenfeld-Cincinnati публикува една година или 6000 работни часа като своя препоръка за обслужване, но това е по-скоро референция за планиране, отколкото ограничение за универсална смяна.
Nanhaiya публикува ли една стандартна работна хлабина за всеки паралелен двоен винт?
Нито една стойност на работния клирънс не покрива пълния диапазон. Nanhaiya публикува продуктови стойности за материал, топлинна обработка, твърдост на повърхността, дълбочина на слоя, грапавост и изправеност на винта. Функционалните хлабини все още трябва да бъдат определени на одобрения чертеж за конкретната машина и двойка винтове.
Какво трябва да изпратя за резервна оферта за паралелен двоен винт?
Изпратете на производителя на машината и модела, одобрени чертежи, идентификация на левия и десния винт, гледна точка на въртене, централно разстояние, подробности за свързване и фланец, формулировка на материала, производителност и оперативен запис, карта на аксиално износване, снимки на повърхността, история на повреди и необходими документи за инспекция.
За избор на система и принципи на работа продължете с нашияводач на паралелен двушнеков екструдерили по-широкоторъководство за избор на двушнеков екструдер.