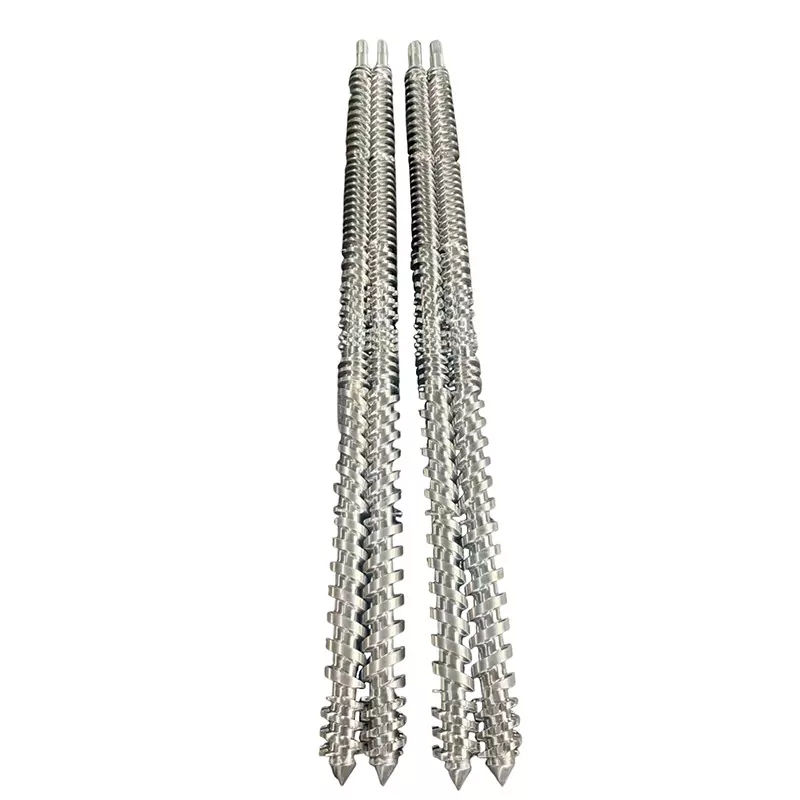
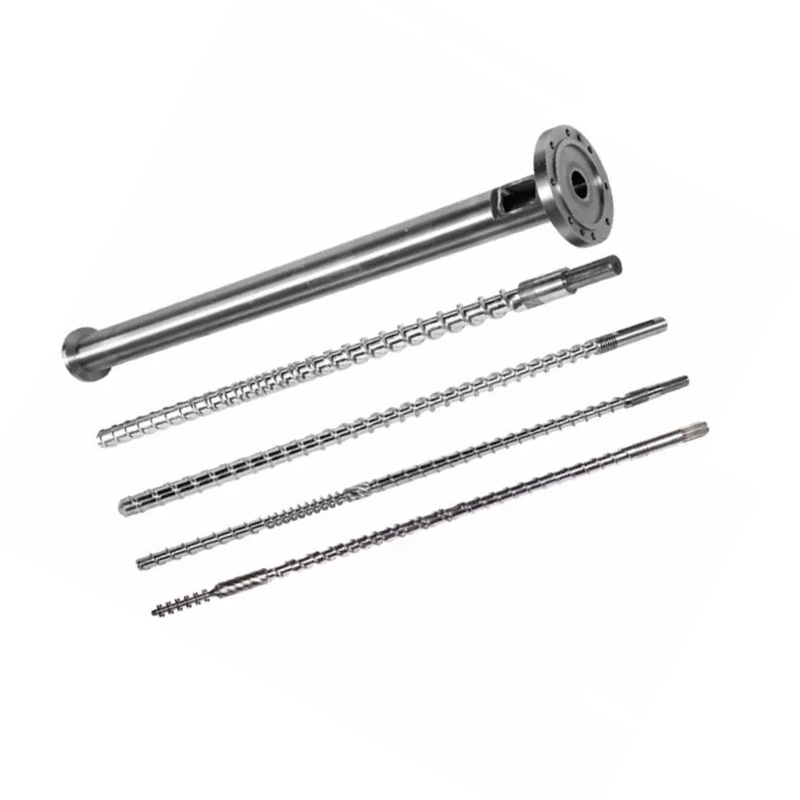
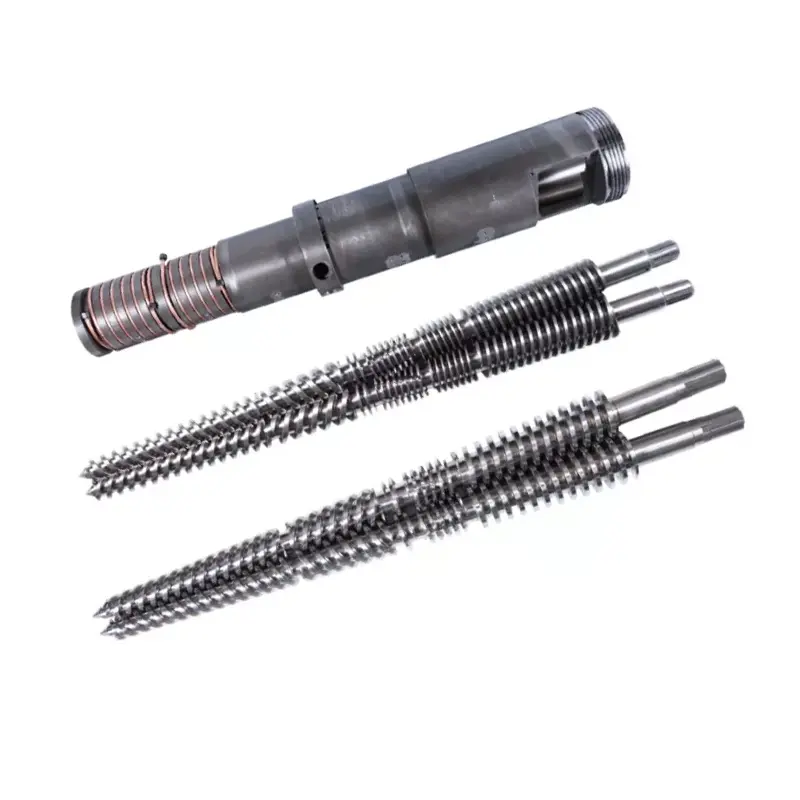
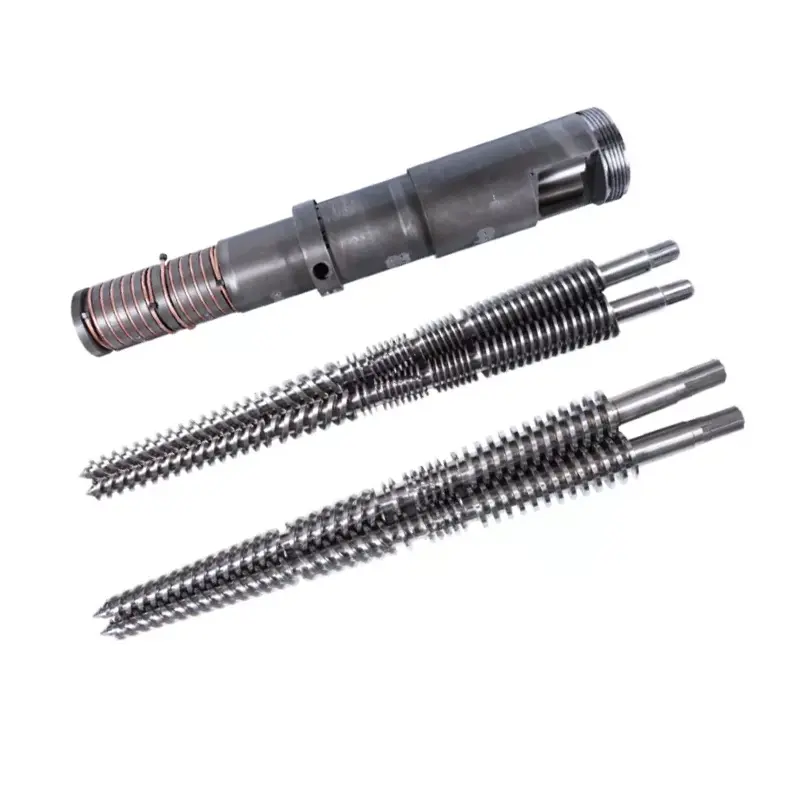
Аншнеков цилиндър на екструдерае сърцето на пластмасов екструдер - въртящ се винт в нагрят варел, който разтапя пластмаса и я изпомпва напред при постоянно налягане. Изборът на правилния се свежда до три неща:тип(единичен винт, двоен винт, коничен или паралелен), наматериалтрябва да работи (което определя повърхността - азотирана за чисти смоли, биметална за абразивни или корозивни) и как ставауточнени и построени. Вземете ги правилно и ще работи с години. Това ръководство разглежда и трите.
Каквото и да екструдирате - тръба, профил, филм, лист, смес или пелети -шнеков цилиндър на екструдерае частта, която върши действителната работа. Това е и частта, която се износва, и тази, която е най-вероятно да реши дали линията ви работи чисто и в спецификации или ви се бори с качеството и времето на престой. Това ръководство обединява цялата тема: какво представлява винтовият цилиндър, видовете, материалите, как да го съпоставите с вашия материал и как да посочите издръжлива замяна. Изграждаме винтове и варели повече от 20 години, така че ще го поддържаме прави и практични и ще ви насочим към по-дълбоки водачи, където имате нужда от тях.
Какво представлява винтовият варел на екструдера?
Аншнеков цилиндър на екструдерае сърцевината на пластмасов екструдер: прецизно обработен винт, въртящ се вътре в нагрят цилиндричен варел. Твърда пластмаса - пелети или прах - влиза в края на захранването. Докато шнекът се върти, топлината от цилиндъра и срязването от шнека разтопяват материала, а геометрията на шнека го транспортира и го натиска, изтласквайки равномерна стопилка през матрицата в далечния край.
Винтът и цевта са съвпадаща двойка, а не две отделни части. Малката хлабина между шнековите отвори и отвора на цевта е това, което контролира изхода и качеството на стопилката — отворите тази хлабина чрез износване и машината губи и двете. Ето защо двете са проектирани, изградени и подменени заедно и защо винтовият цилиндър стои в центъра на всеки процес на екструдиране или инжектиране.

Как работи един винтов варел
Повечето шнекове на екструдера вършат работата си в три зони по дължината на шнека. Theзахранваща зонапоема твърд материал и започва да го движи напред. Theзона на компресия— където каналът на винта става по-плитък — уплътнява и разтапя пластмасата чрез топлина и срязване. Theзона на измерванеслед това изпомпва разтопената пластмаса напред при стабилно, контролирано налягане, готова за матрицата.
Топлината идва от две места: нагревателите на варела и механичното срязване на винта, работещ върху полимера. Балансирайте ги добре и материалът се пластифицира равномерно, без да прегрява. Цялото нещо работи само поради тази близка хлабина между винта и цевта - това е, което спира стопилката да се плъзга назад над полетите. Толерантността на конструкцията и твърдостта на повърхността поддържат тази хлабина стегната с течение на времето, което е точно причината изборът на материал и качеството на производство да са толкова важни, колкото и конструкцията на винта.
Около цевта са разположени нагревателни ленти, групирани в зони, всяка от които се поддържа на зададена температура, с охлаждане на ръка, така че стопилката никога да не прегрява. В далечния край матрицата придава на стопилката крайната й форма. Работата на сглобката е да предаде на тази матрица стопилка, която е еднаква по температура и налягане - защото всяка промяна нагоре по веригата се проявява като дефект в продукта надолу по веригата.
Видове шнекови цевни екструдери
„Винтовият варел“ обхваща няколко различни машини. Правилният зависи от това дали вашият процес трябвапомпаматериал илисмесетето.
Единичен винт
A единичен винтработи с един вал в кръгъл отвор. Той транспортира и изпомпва изключително добре, което го прави икономичния работен кон за екструдиране на големи обеми на един последователен материал — тръба, профил, лист, филм и покритие на тел. Това, което не прави, е интензивно смесване.
Двоен винт
Двоен винт движи два зацепващи се вала в отвор във фигура осем. Това зацепване е целта: то дава интензивно смесване, положително транспортиране и строг контрол върху срязването и времето на престой, поради което двойните винтове се справят със смесване, мастербач, реактивна екструзия и трудни или напълнени материали. Ако претегляте двете, нашето ръководство заедношнекови срещу двушнекови екструдеринавлиза дълбоко в компромиса.
Паралелен срещу коничен двоен винт
Двойните винтове отново се разделят по форма. Апаралелен двоен винтподдържа постоянен диаметър и използва модулни,преконфигурируеми елементи — универсален избор за смесване и висока производителност. Аконичен двоен винтстеснява се от широк захранващ край към тесен изход, осигурявайки голямо захранващо гърло и висок въртящ момент при ниска скорост — класическата машина за твърди PVC тръби и профили. Сравняваме ги подробно вконични срещу паралелни двушнекови екструдери.Двойните винтове също се въртят едновременно (най-добро смесване) или противоположно (високо налягане, обичайно за PVC).

Шнек за леене под налягане
Анвинтов цилиндър за леене под наляганеработи на същия принцип на стопяване и пренасяне, но е създаден за възвратно-постъпателния цикъл на машина за впръскване, а не за непрекъснато екструдиране. Повърхностната и материалната логика по-долу се отнасят за него по същия начин.
Накратко, ето как се подреждат основните типове:
| Тип | Най-доброто за | Смесване | Типични продукти |
|---|---|---|---|
| Единичен винт | Високообемно екструдиране на един материал | ниско | Тръба, профил, лист, филм |
| Паралелен близнак | Комбиниране, висока производителност, гъвкавост | високо | Съединения, мастербачи, пелети |
| Коничен близнак | Компактна PVC тръба и профил | високо | UPVC тръба, профил, WPC |
| Инжекционен винт | Цикъл на леене под налягане | Варира | Формовани части |
Къде се използват шнекови варели на екструдер
Същият основен компонент се появява в цялата пластмасова индустрия, конфигуриран за съответната работа. В тръбни и профилни линии оформя PVC, PE и PPR. Във филми и листове той захранва матрицата, която прави опаковката и картона. При компаундирането той смесва полимери с пълнители, пигменти и добавки в пелети и също така управлява производството на мастербачи. Той задвижва линии за рециклиране, които преработват скрап и повторно смилане, покритие на кабели и проводници, както и буталните варели в машините за леене под налягане. Навсякъде, където пластмасата се топи и оформя, винт и варел извършват топенето. Това, което се променя от една индустрия в друга, е типът, повърхността и геометрията - точно поради тази причина внимателната спецификация е по-важна от каталожния номер на част.
Материали и обработка на повърхността на винтовата цев
Винтовият варел живее в тежка среда - топлина, налягане, триене и често абразивни или корозивни материали. Основната стомана му придава здравина; повърхностната обработка му осигурява устойчивост на износване и корозия. Доминират две повърхности.
Основна стомана и азотиране
Общата основа е азотирана стомана като напр38CrMoAlA. Газовото азотиране втвърдява тънкия корпус на повърхността, осигурявайки добра устойчивост на износване за чисти смоли без пълнеж като PE, PP и ABS на разумна цена. Азотиранвинтов вареле икономичният и надежден избор, когато материалът не е особено абразивен или корозивен.
Биметални
За абразивно или корозионно действие, биметален варел сплавя много по-твърд, по-дебел слой от сплав вътре в отвора - базиран на никел за корозия, богат на волфрамов карбид за абразия - върху здрава основна стомана. Струва повече, но издържа много по-дълго, когато азотираната повърхност би се износила. На нашите собствени биметални варели ние довеждаме отвора до около 62 HRC, където много магазини спират на 58. Пълното сравнение е в нашето ръководство забиметални срещу азотирани винтови варели.
Винтът също се обработва
Повърхностното втвърдяване не е просто работа. Освен азотирането, винтовите ленти често се наваряват с твърда наварка - устойчива на износване сплав, заварена върху плъзгащата се повърхност, най-високата точка на износване на винта - така че винтът е в крак с отвора. Ако винтът и цевта се износват с различна скорост, луфтът се отклонява и качеството страда, така че двете са закалени, за да работят и да се износват като съвпадаща двойка, а не като отделни части.
Съвпадение на цевта на винта с вашия материал
Това е мястото, където се печелят или губят повечето решения на винтове. Материалът, който използвате, определя повърхността, от която се нуждаете, а не обратното. Бърза карта:
| Материал | Основна заплаха за цевта | Препоръчителна повърхност |
|---|---|---|
| Чист PE / PP / ABS | Леко износване | Азотиран |
| Твърдо PVC | Корозия + малко абразия | Биметални (на базата на никел) |
| Стъклопълен / минерален пълнеж | Силна абразия | Биметални (богати на карбиди) |
| WPC (дърво + пълнител) | Тежка абразия (+ корозия, ако е на PVC основа) | Биметални (богати на карбиди) |
| Рециклиран/замърсен фураж | Абразия + неизвестни | Биметални |
Два материала заслужават собствена книга.PVCе корозивен, защото освобождава солна киселина, докато обработва, така че се нуждае от устойчива на корозия биметална повърхност.WPCе един от най-абразивните материали в екструзията, благодарение на своя дървен и минерален пълнител, така че се нуждае от най-твърдия слой от сплав, който можете да поставите в отвора. Всеки път проверявайте повърхността за материала.
Основни спецификации: Диаметър, L/D и компресия
Отвъд вида и повърхността, няколко спецификации оформят как работи един винтов варел. Не е необходимо да сте дизайнер на винтове, за да го намерите, но е полезно да знаете какво означават.
- Диаметър— оразмерени според вашата машина и целеви резултати. Шнековете и цевите се произвеждат в широк диапазон от диаметри, за да отговарят на всичко - от малки профилни линии до големи екструдери.
- L/D съотношение— дължината на винта, разделена на неговия диаметър. По-дълъг L/D дава повече време за разтопяване и смесване; по-късият е по-компактен. Правилната стойност зависи от материала и процеса.
- Съотношение на компресия— колко плитък е каналът на винта от подаването до дозирането. По-високата компресия работи с някои материали по-трудно; чувствителните към топлина полимери като PVC предпочитат по-нежно съотношение.
Те са настроени към материала и работата, което е точно причината, поради която изработената по спецификация цев е по-добра от обикновената. Дайте на своя производител машината, материала и изхода, а геометрията следва оттам.
Често срещани проблеми и към какво сочат
Когато линията се отклони от спецификацията, следата често води обратно към винта и цевта. Бърза диагностика:
- Изходът пада при същата скорост на винта— износен луфт, класическият първи признак.
- Прекомерно или нестабилно налягане— износване или проблем с подаването или температурата.
- Черни петна и деградация— материал, останал в износени пролуки или върху корозирала повърхност.
- Лошо смесване или неразтопен материал— грешен тип винт за работата или износен винт.
- Питинг на винта или отвора— корозия, обикновено грешната повърхност за материала.
Всеки един симптом може да има няколко причини, но два или три заедно почти винаги сочат към износен или грешно определен цилиндър. Измерването на износването ви казва кое - и дали поправката е ремонт или подмяна.
Износване, поддръжка и подмяна
Всеки цилиндър на винта се износва в крайна сметка - единственият въпрос е колко бързо и това зависи от материала и начина, по който се управлява машината. Износването се проявява като намаляваща производителност при една и съща скорост на шнека, скокове, лошо смесване, черни петна или повишаване на температурата на стопилката. Причината е хлабината между винта и отварянето на цилиндъра извън толеранса.
Когато видите тези признаци, измерете, преди да действате: диаметъра на винта, отвора на цевта и радиалния просвет спрямо оригиналните спецификации. Понякога винтът може да бъде възстановен, докато цевта е все още добра; след като отворът е износен над толеранса, подмяната обикновено е икономичното решение. Нашето ръководство закога да смените износен винтов варелпреминава през измерване на износването и вземане на решение за ремонт или замяна. Няколко навика удължават експлоатационния живот: съпоставете повърхността с материала, предпазвайте замърсителите от подаването, поддържайте температурите в диапазона и отчитайте клирънса при всяко обслужване.
Как да изберете и определите шнеков цилиндър на екструдер
Събирайки го заедно, изборът на винтов варел е три решения в ред:тип, тогаваповърхност, тогаваспецификация. Работете върху тях и няма да сгрешите много.
- Тип— Вашият процес изпомпва ли един материал (единичен шнек) или смесва и смесва (два шнека)? Компактни PVC или профилни работни точки до конични; висока производителност и гъвкавост сочат към паралел.
- Повърхност— азотирани за чисти смоли, биметални за абразивни или корозивни материали. Когато се съмнявате относно материал с пълнеж или PVC, изберете биметален.
- Спецификация— диаметър, L/D и компресия, съобразени с вашата машина, материал и производителност.
За да получите точна оферта и варел, който пада направо вътре, дайте на вашия производител марката и модела на машината, диаметъра на винта и L/D (или оригиналния чертеж), материала и натоварването на пълнителя и целевата производителност. Няма рисунка? Износена проба е достатъчна за обратно инженерство на точна замяна — или надстроена с по-здрава повърхност от частта, която пенсионирате.
Защо да работите с Nanhaiya
Прекарахме повече от двадесет години в изграждането на шнекове и варели за екструдери от всякакъв вид —единичен винт, паралелен двоен винт, коничен двоен винт, илеене под налягане— в 38CrMoAlA азотирана стомана и биметални сплави, с биметална твърдост на отвора до 62 HRC, контрол на толеранса и изпитване на динамичен баланс за всеки комплект. С повече от 500 клиента и над две десетилетия опит, ние изграждаме заместители, съвместими с големи марки като KraussMaffei, Cincinnati и Jwell, работейки от вашия модел машина, чертеж или проба. Кажете ни вашия материал, машина и продукция и ще получите персонализирана препоръка и оферта в рамките на дванадесет часа.
Имате нужда от подходящия винтов варел или заместител на вашата линия? Изпратете вашата машина, материал и продукция — получете препоръка и оферта в рамките на 12 часа.
Получете офертаЧесто задавани въпроси
Какво представлява винтовият варел на екструдера?
Това е основната работна част на пластмасов екструдер - въртящ се винт в нагрят варел. Той взема твърда пластмаса в единия край, разтопява я с топлина и срязване и изпомпва равномерна стопилка от другия край при постоянно налягане. Винтът и цилиндърът работят като съчетана двойка и малкият просвет между тях контролира изхода и качеството.
От какво е направен винтовият варел на екструдера?
Основата обикновено е азотирана стомана като 38CrMoAlA, закалена чрез газово азотиране за чисти смоли. За абразивни или корозивни материали е биметален - твърд, устойчив на износване и корозия слой от сплав, разтопен вътре в отвора върху здрава основна стомана. Повърхността се избира според материала, който изпълнявате.
Какви са основните видове винтови цевни?
Единичен винт и двоен винт. Двойният винт се разделя на паралелни и конични, както и на въртящи се едновременно и насрещно въртящи се, плюс има цилиндри на винт за леене под налягане. Едношнекова помпа за екструдиране на голям обем; двойни винтове микс и смес; коничните близнаци отговарят на компактни PVC и профилни линии.
Колко дълго издържа цевта на винта на екструдера?
Добре поддържаният обикновено издържа между 3 и 10 години. Зависи от материала, обработката на повърхността, условията на работа и поддръжката - абразивните и корозивните материали го скъсяват, чистите смоли и биметалната повърхност го удължават.
Как да избера правилния?
Три стъпки: изберете типа, от който се нуждае вашият процес, изберете повърхността за вашия материал, след това съпоставете диаметъра, L/D и компресията с заданието. Дайте на производителя своя модел на машината, материал и изход - чертеж или проба го правят точен.
Можете ли да направите замяна за всяка марка машина?
да Ние изработваме резервни винтове и варели, които отговарят на основните марки екструдери и инжекциони — KraussMaffei, Cincinnati, Jwell — от вашия модел машина, чертеж или проба. Изпратете детайлите за оферта до 12 часа.